五莲盛业机械有限公司
- 铸件产品
- 纺织机械零部件
- 项目特点
- 配置华鑫专利高效节能连续式混砂机,确保型砂制备稳定一致;采用正压实与反压实造型技术,在提高砂型硬度和透气性的同时减少型砂消耗
- 砂箱尺寸
- 1130 × 1030 × 250/250 mm
 青岛华鑫铸造设备自动化专家
生产实践验证
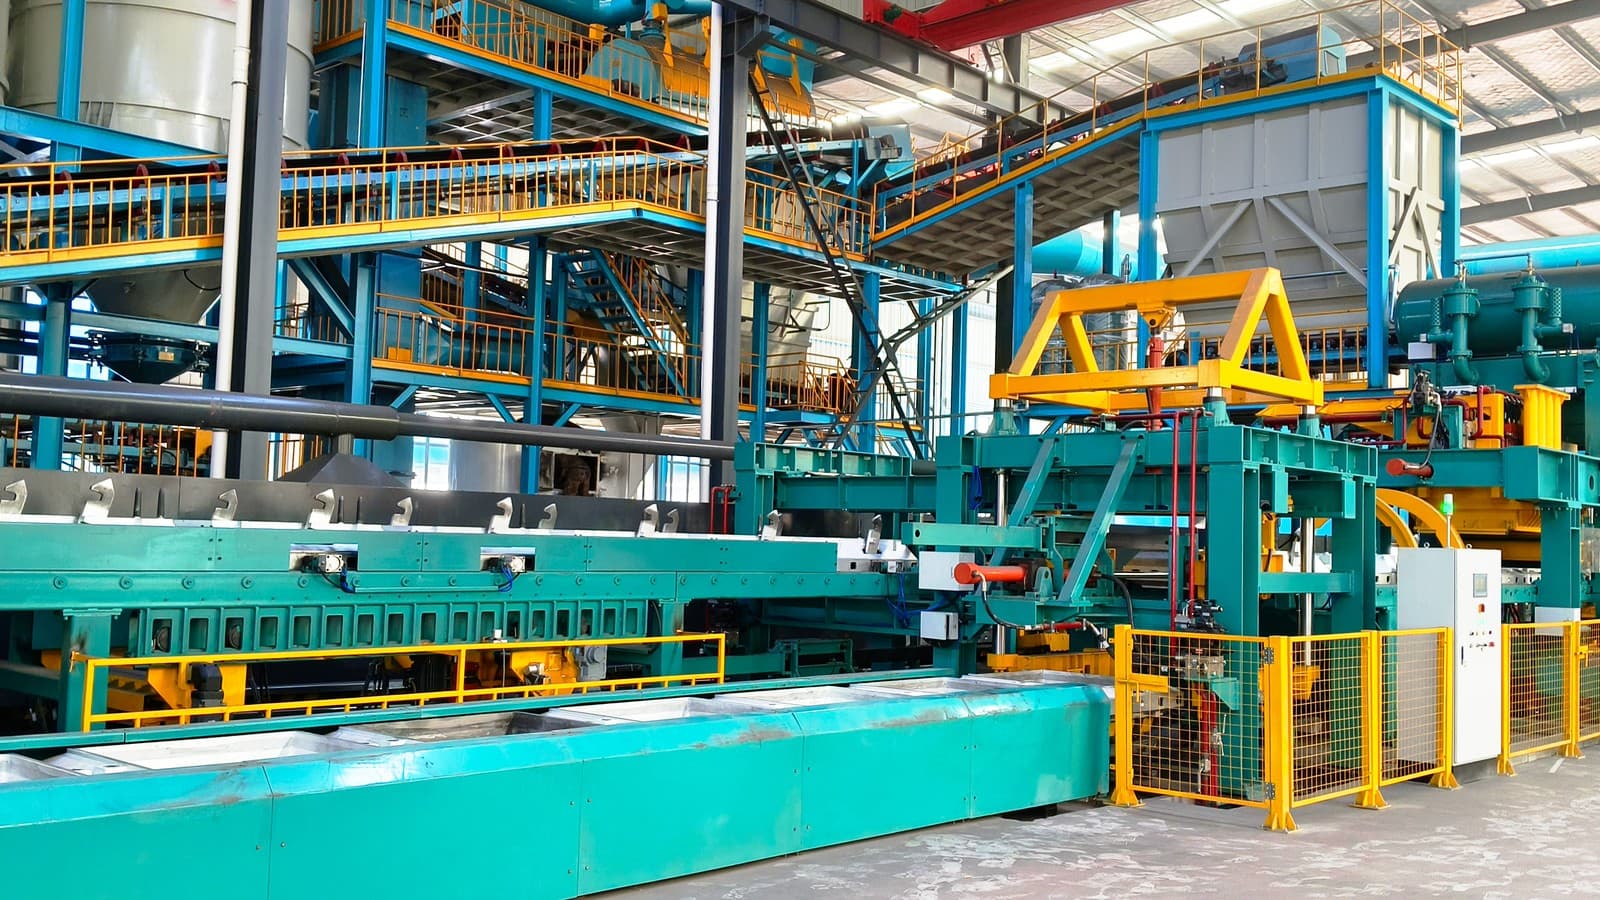
查看案例详情
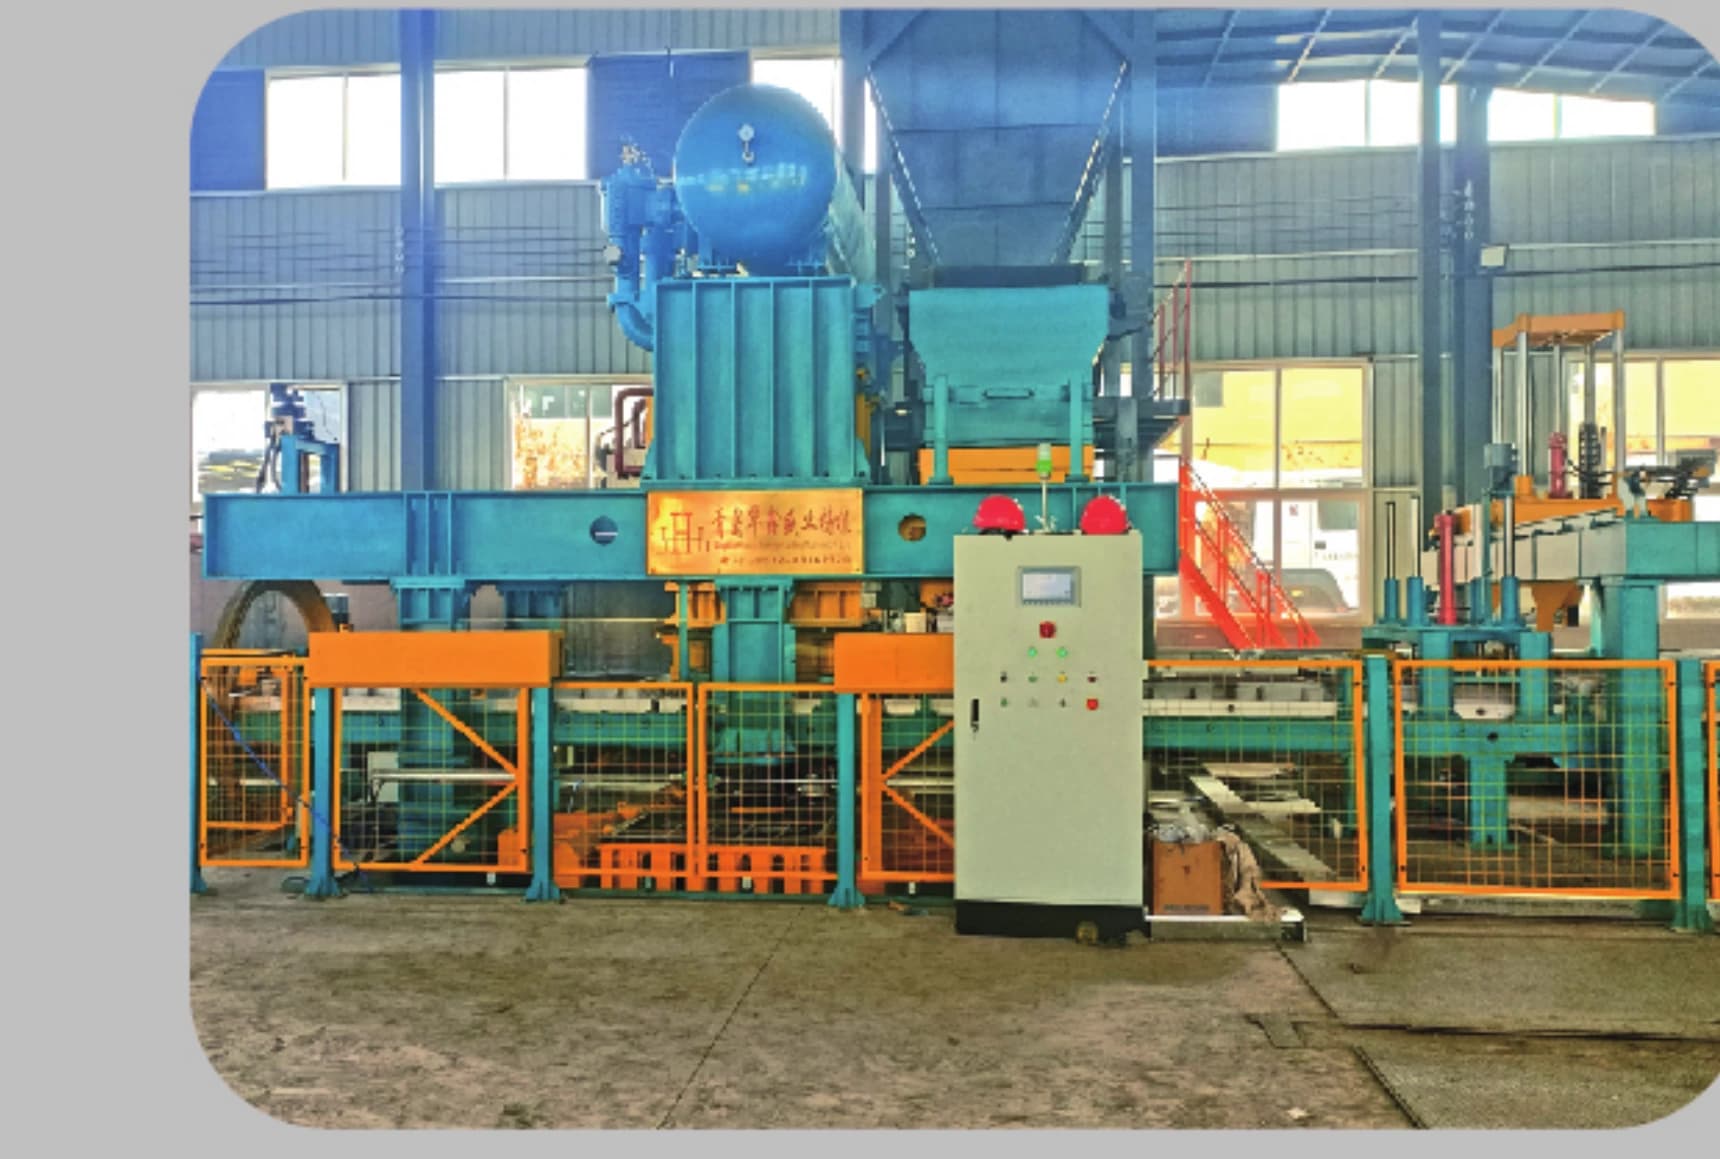
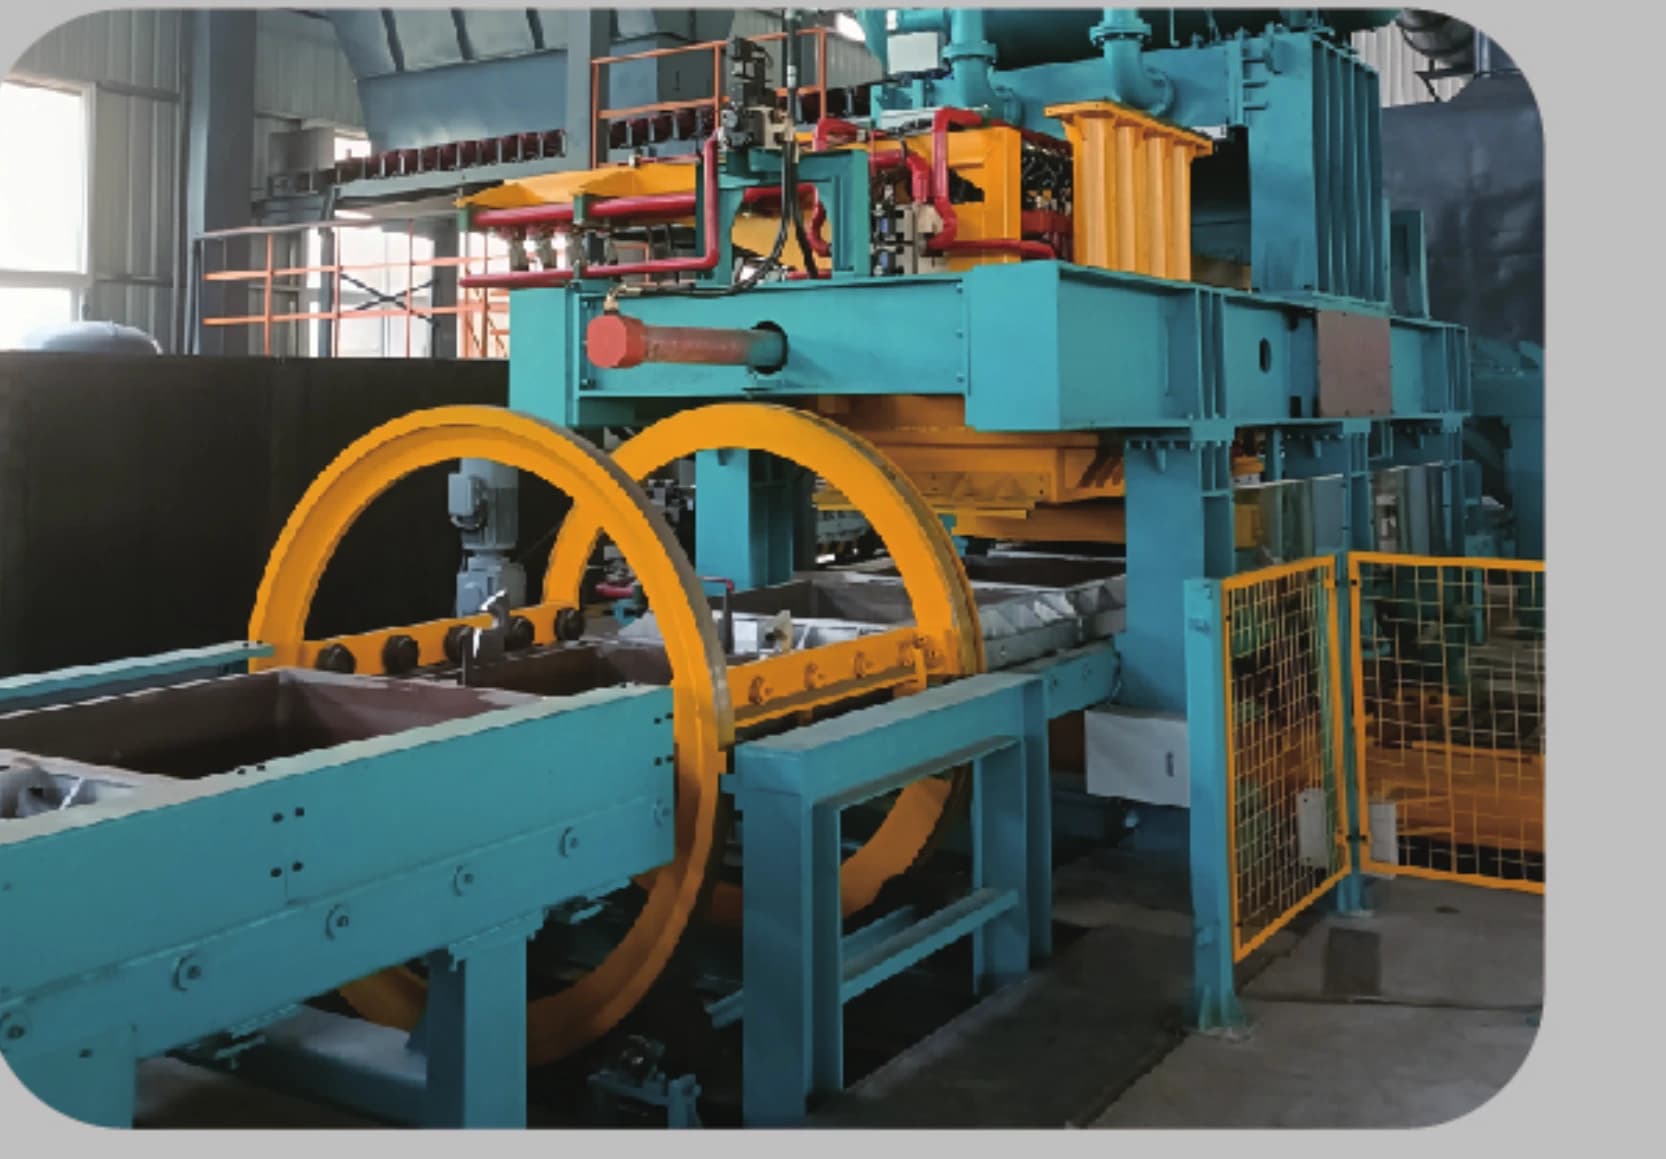
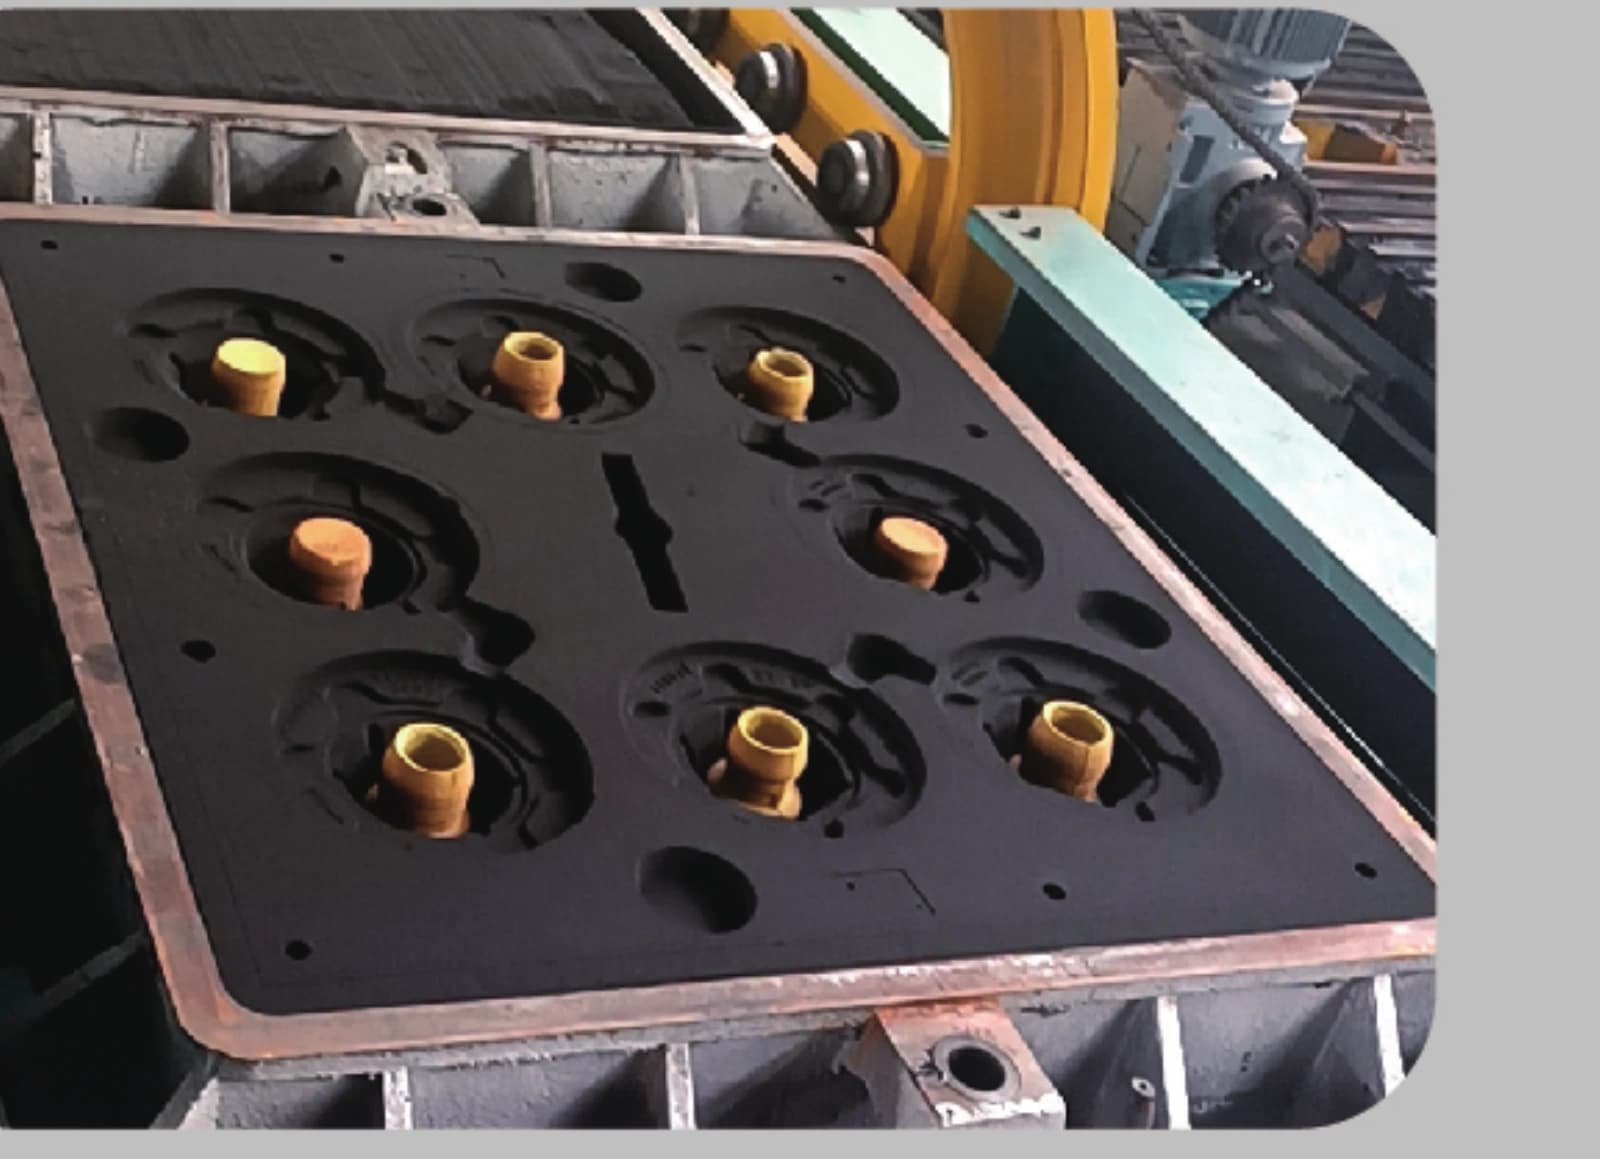
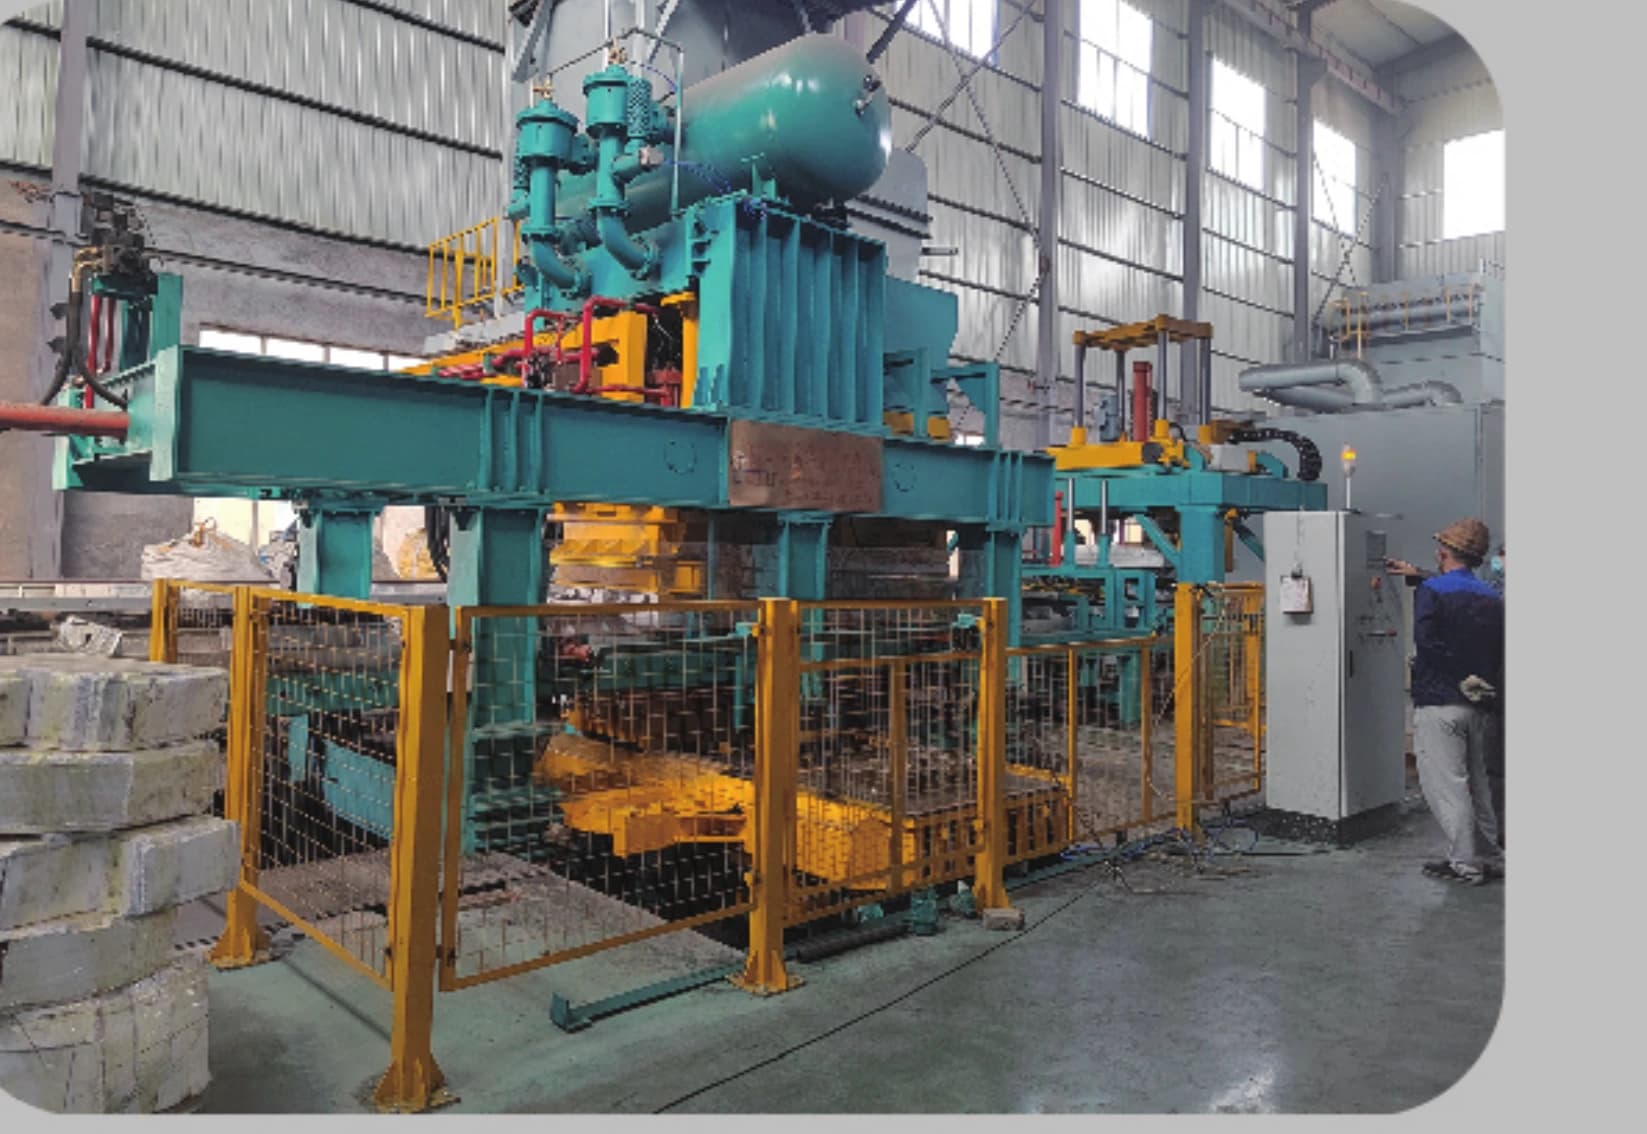
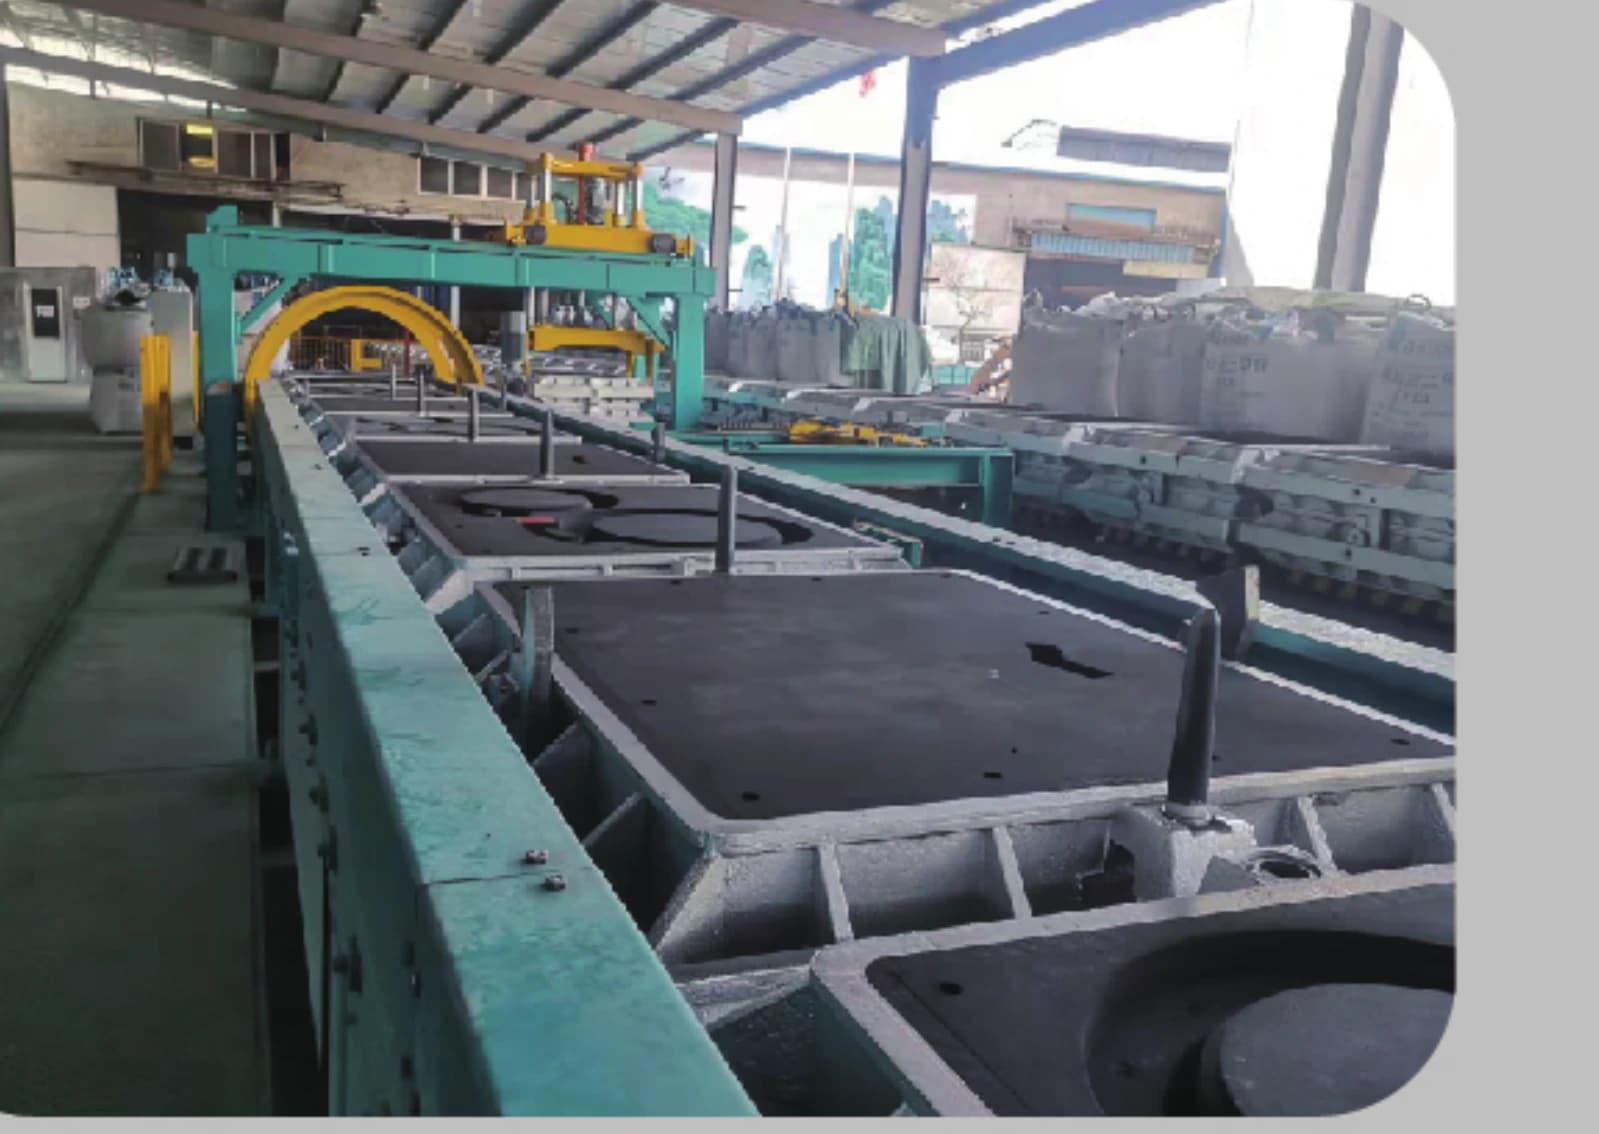
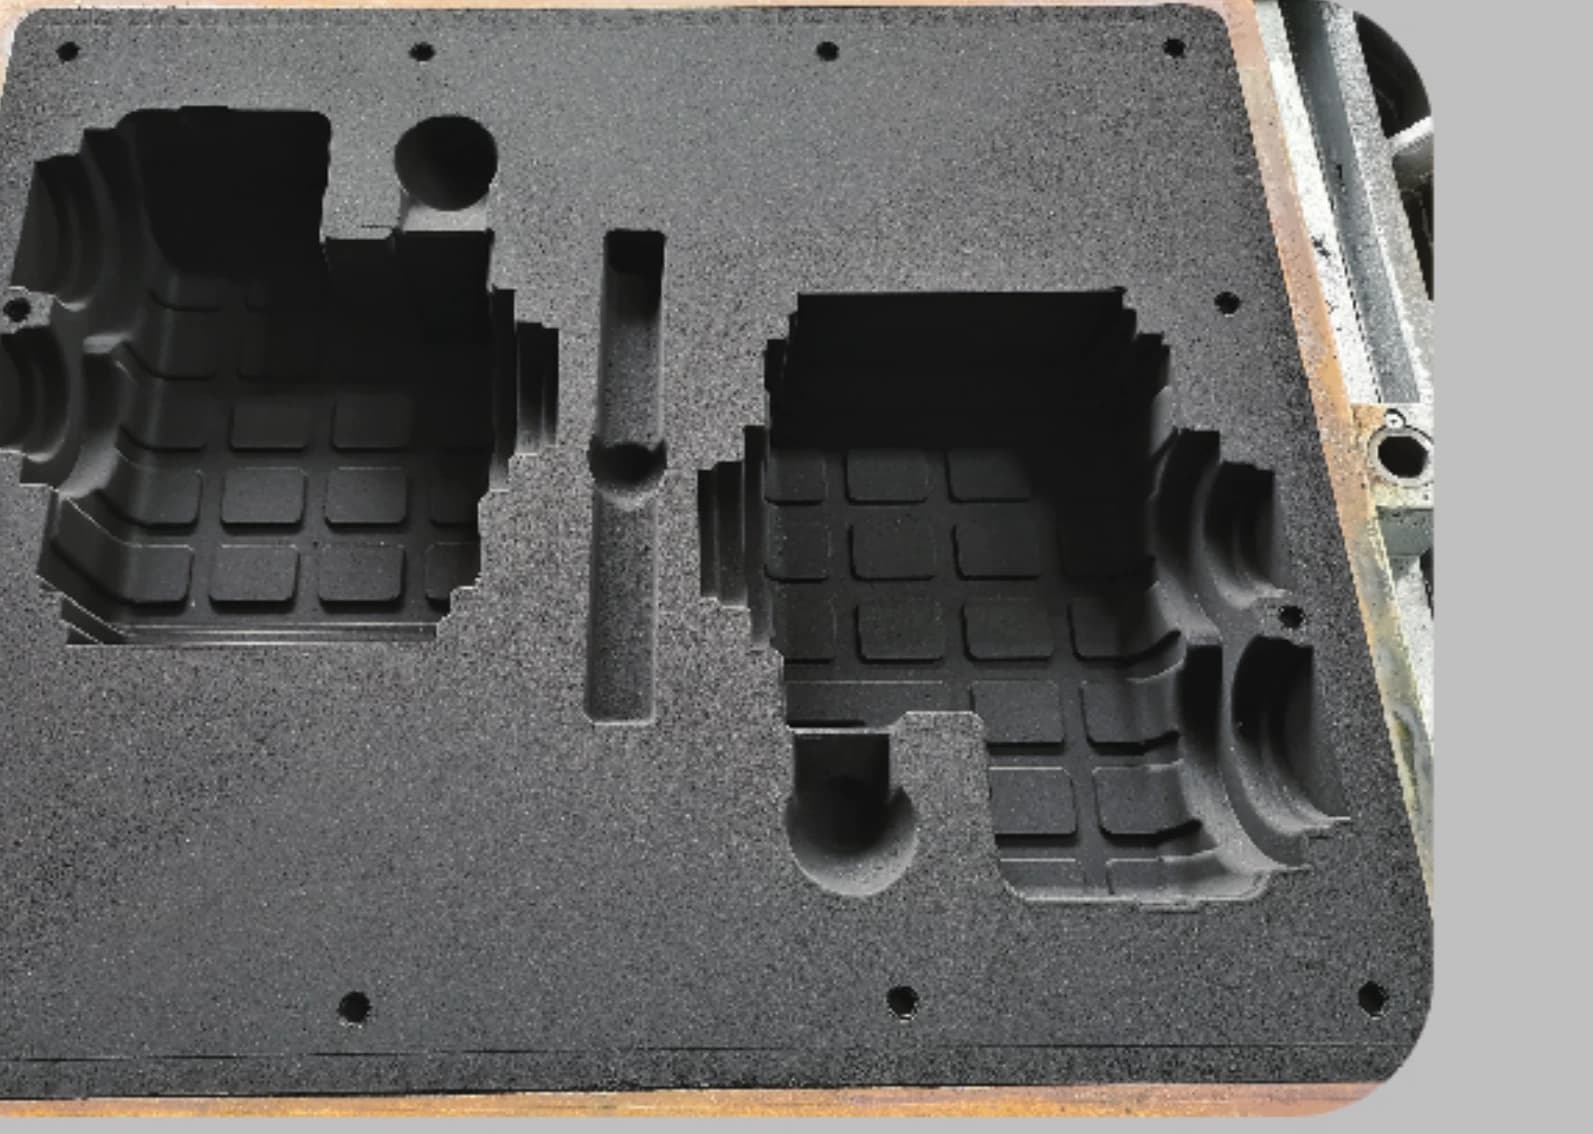
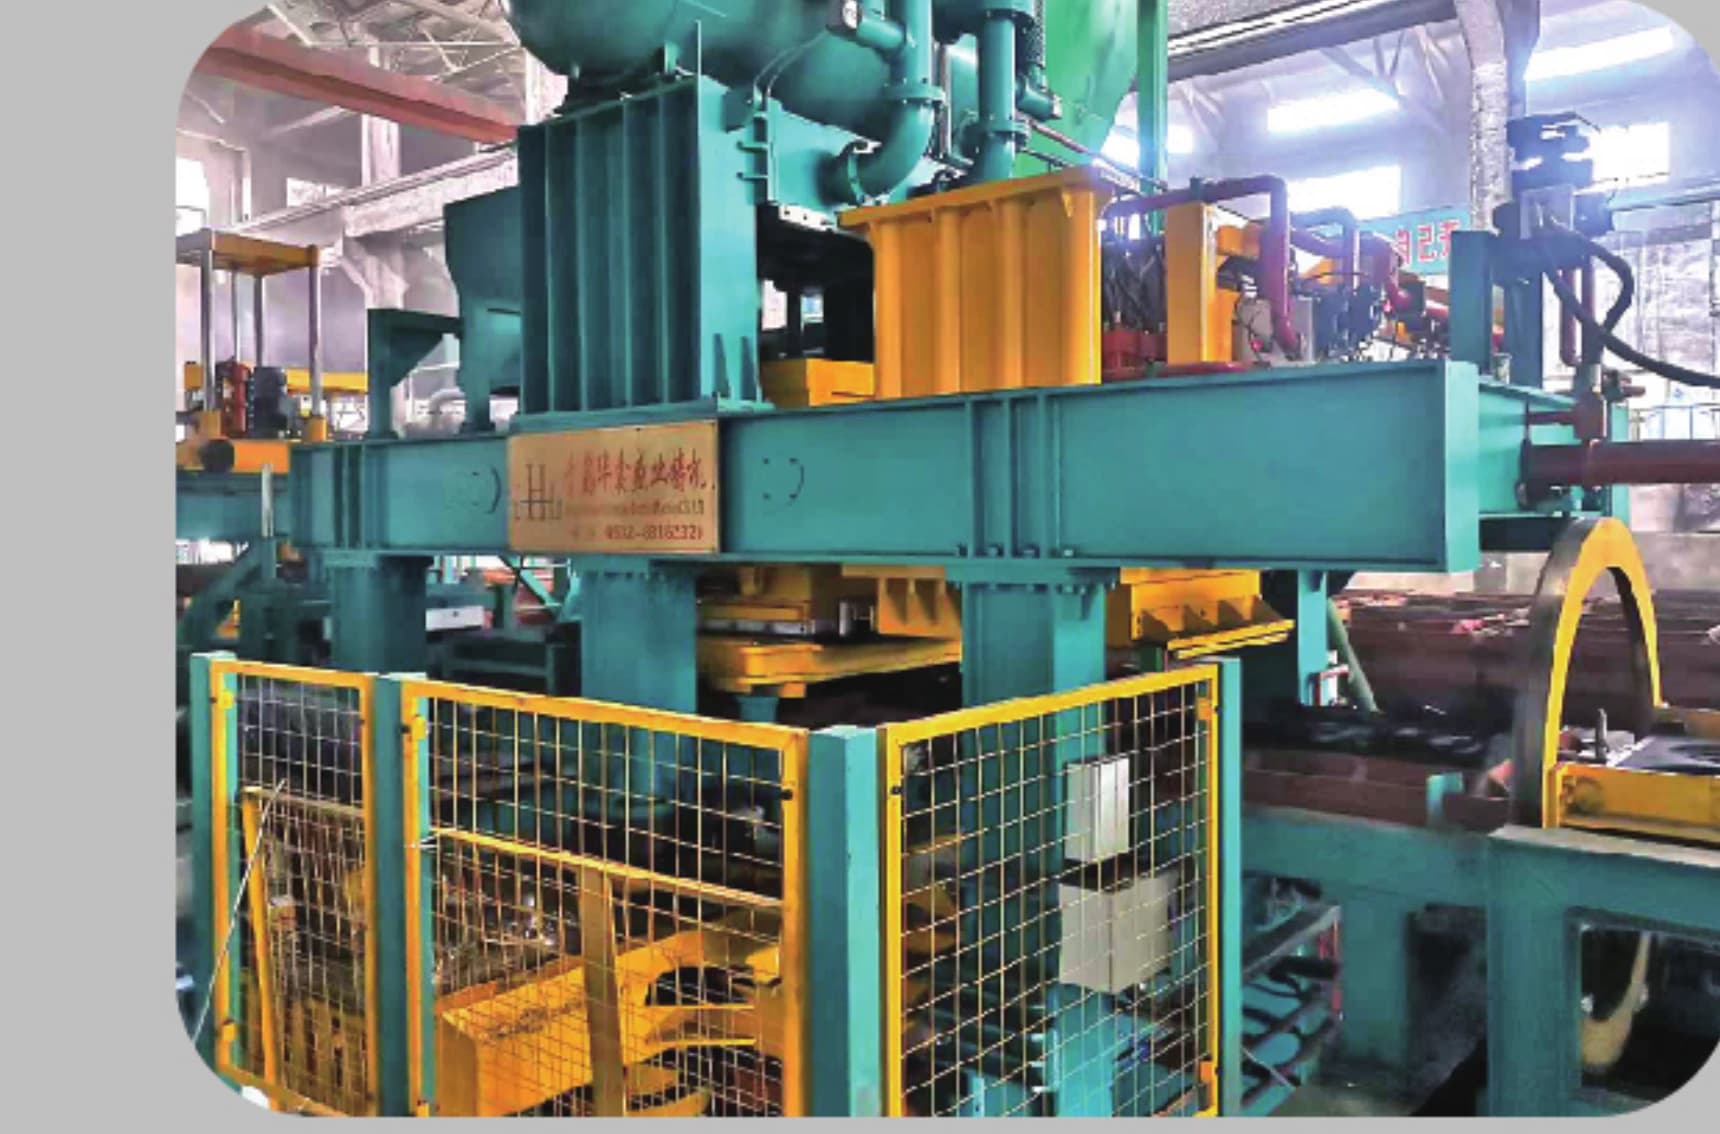
全自动静压造型线主要用于粘土砂自动化砂型铸造生产,通过静压造型工艺完成砂型的制造、输送、浇注、冷却和落砂等工序,实现铸造生产的连续化、自动化,提高生产效率、提升铸件质量
制备湿型砂并输送至造型工部
采用项目选定的工艺完成加砂与压实
根据铸件工艺放置所需砂芯
完成上下砂箱对准与合箱
按照项目配置完成铁水转运与浇注
砂箱进入规划的冷却输送流程
达到规定冷却条件后分离铸件与型砂
将铸件送入项目选定的后续清理工序
造型设备是项目核心;砂处理、制芯、浇注、冷却、落砂、清理及除尘系统仅在双方确认纳入项目范围时配置
主要特点
自动化程度高,整线最多只需3—4人
自动化控制系统可减少人工操作,提高生产效率
废品率和机加工余量降低,且铁水成本降低约2%
高精度刚性定位系统配合自动机械手合箱,合箱定位精度可小于0.2毫米
多触头双面压实工艺使砂型硬度高、紧实均匀,可抵抗金属液膨胀力;相比传统机械造型,铸件直接减重5%—10%
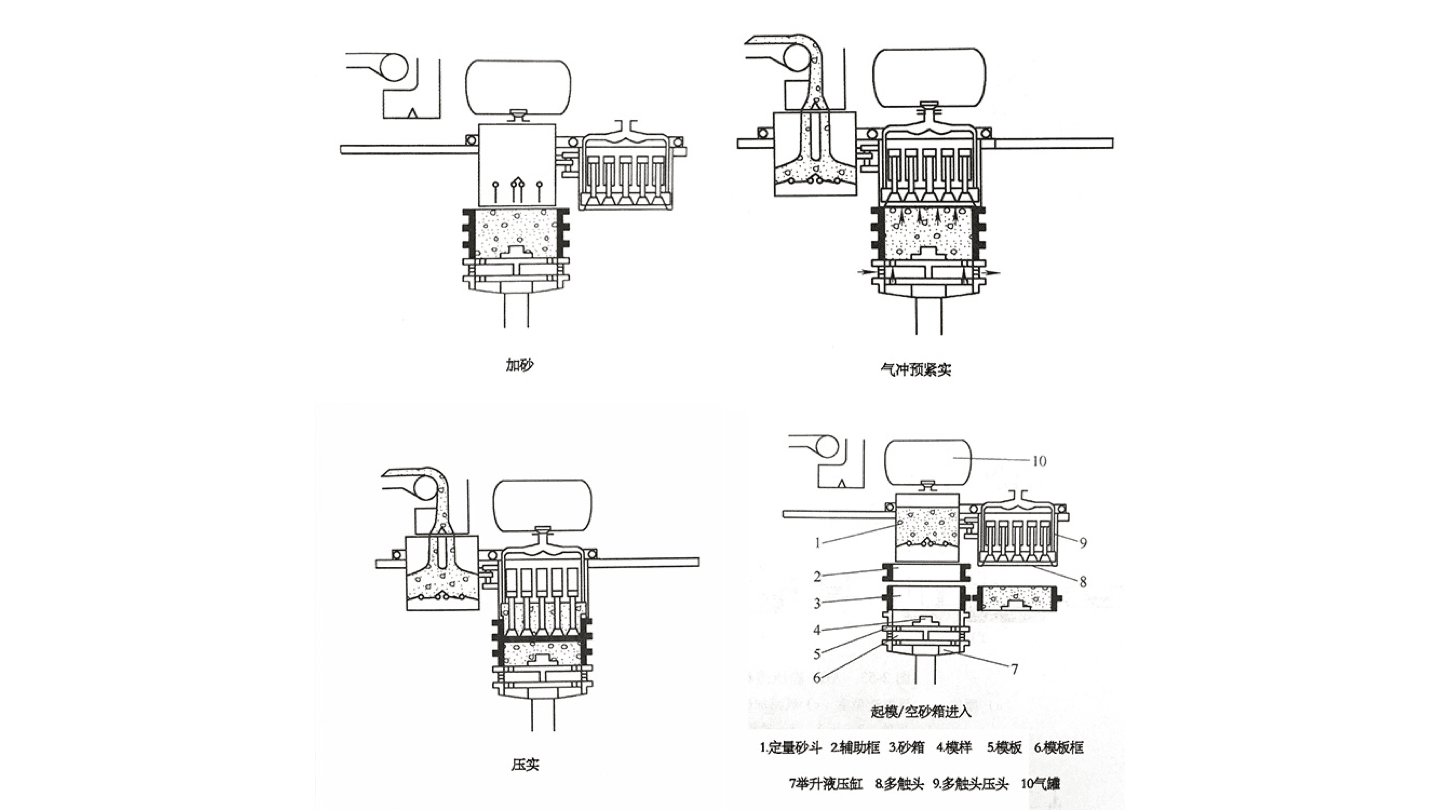
压实技术
工艺选择取决于砂箱结构、模具复杂程度、型砂条件与目标砂型特性,最终方案由华鑫在项目设计阶段确认
01
先利用气流推动型砂向模板区域运动,再通过受控压实完成砂型紧实
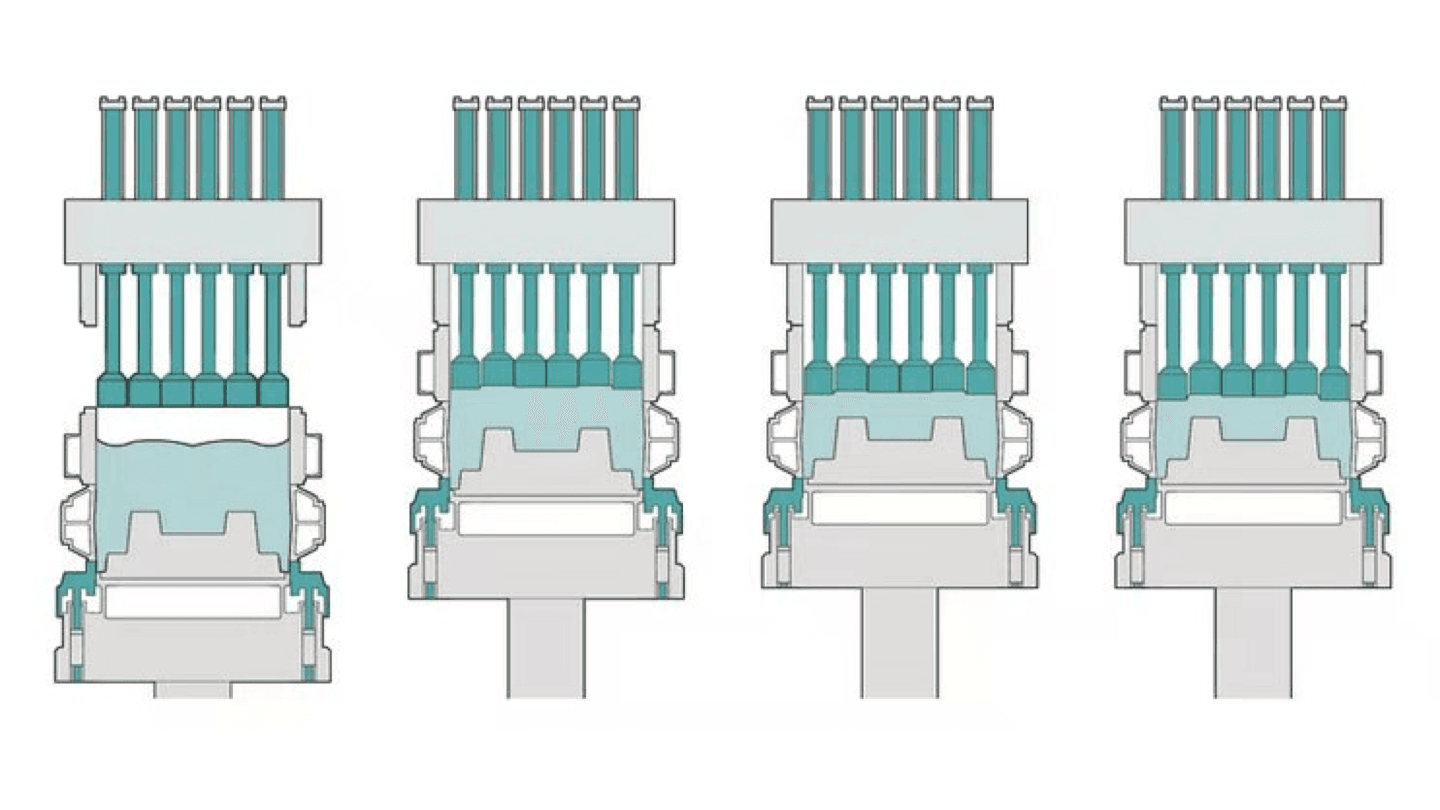
02
通过模板侧运动与多触头压实系统的协调作用完成砂型压实
项目实景
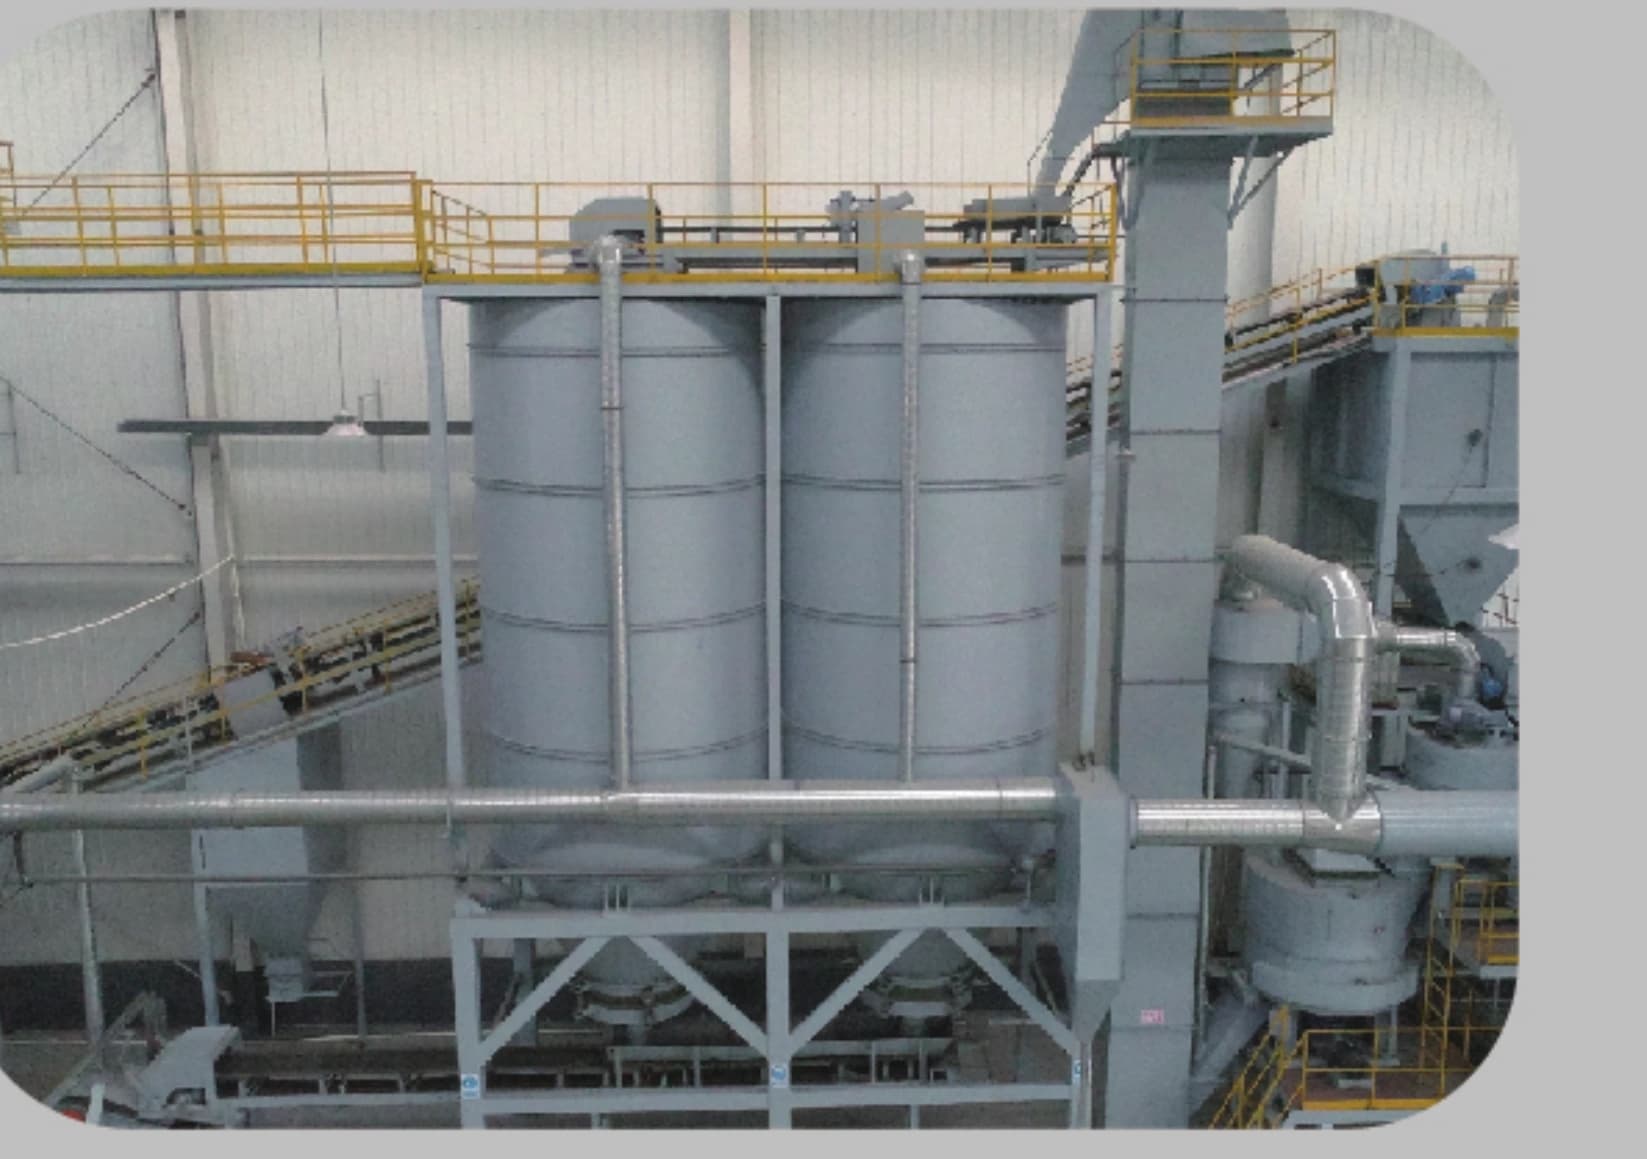
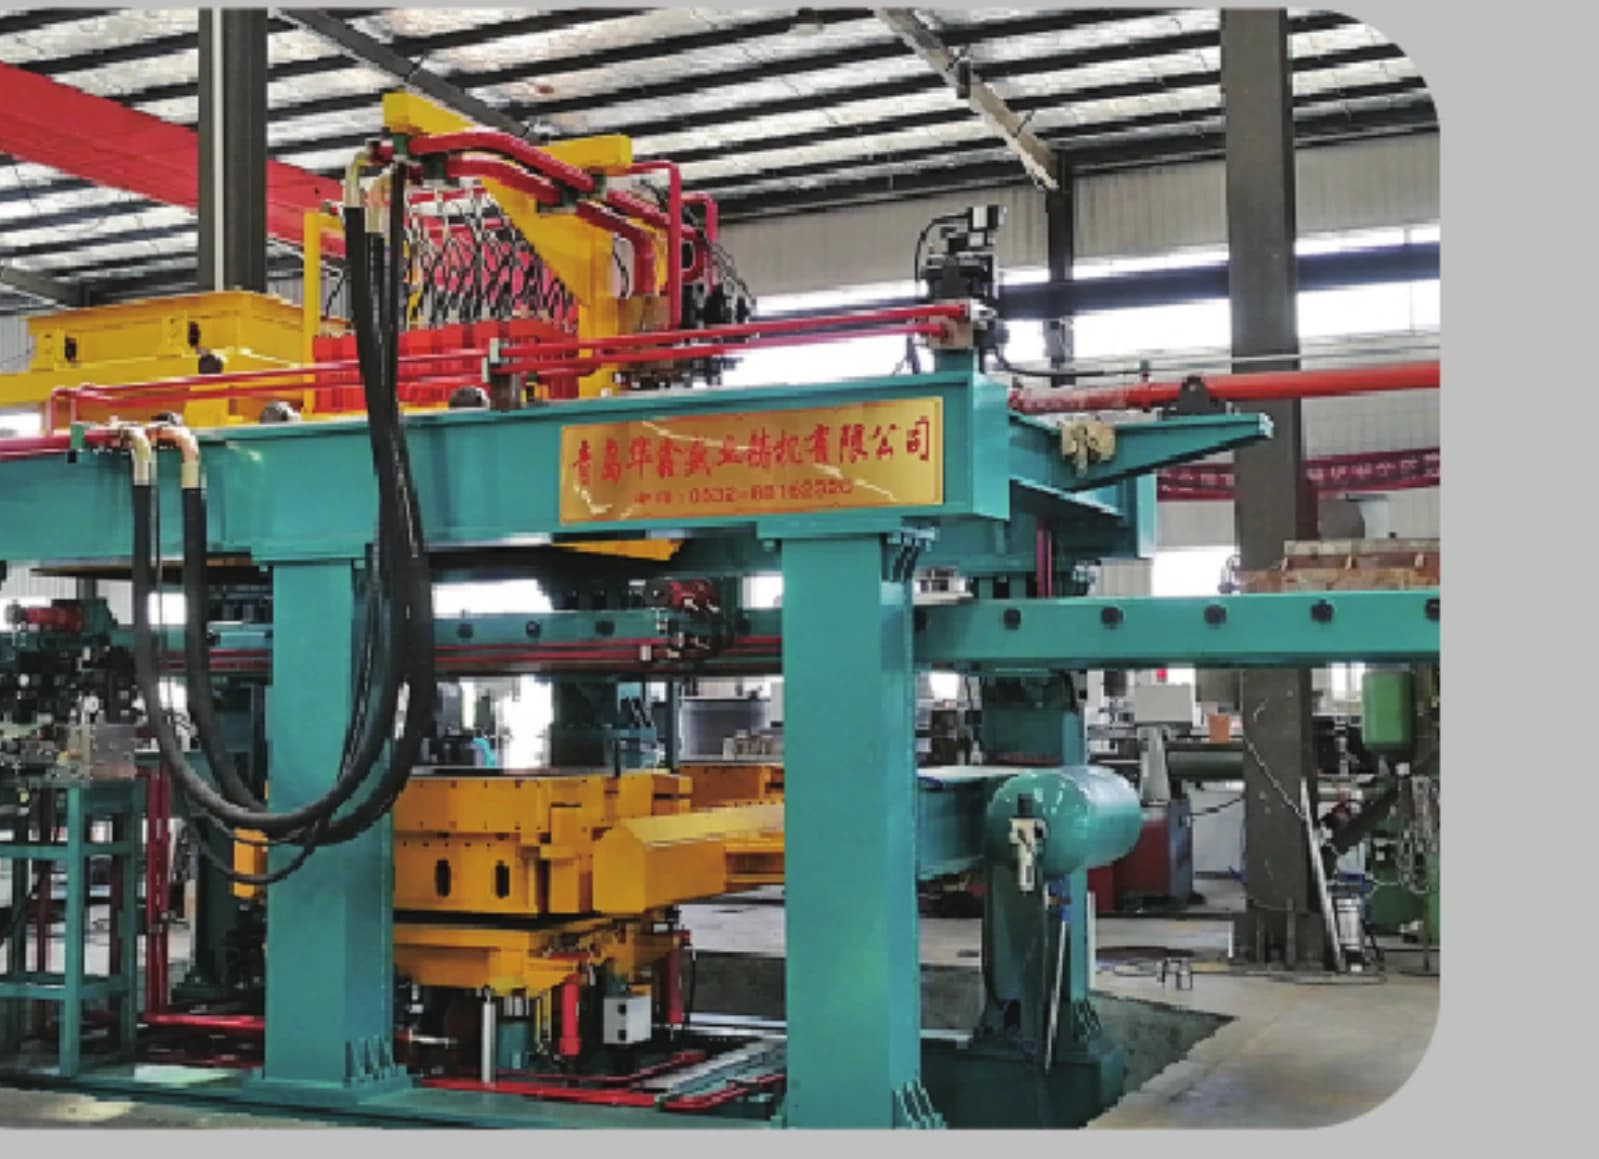
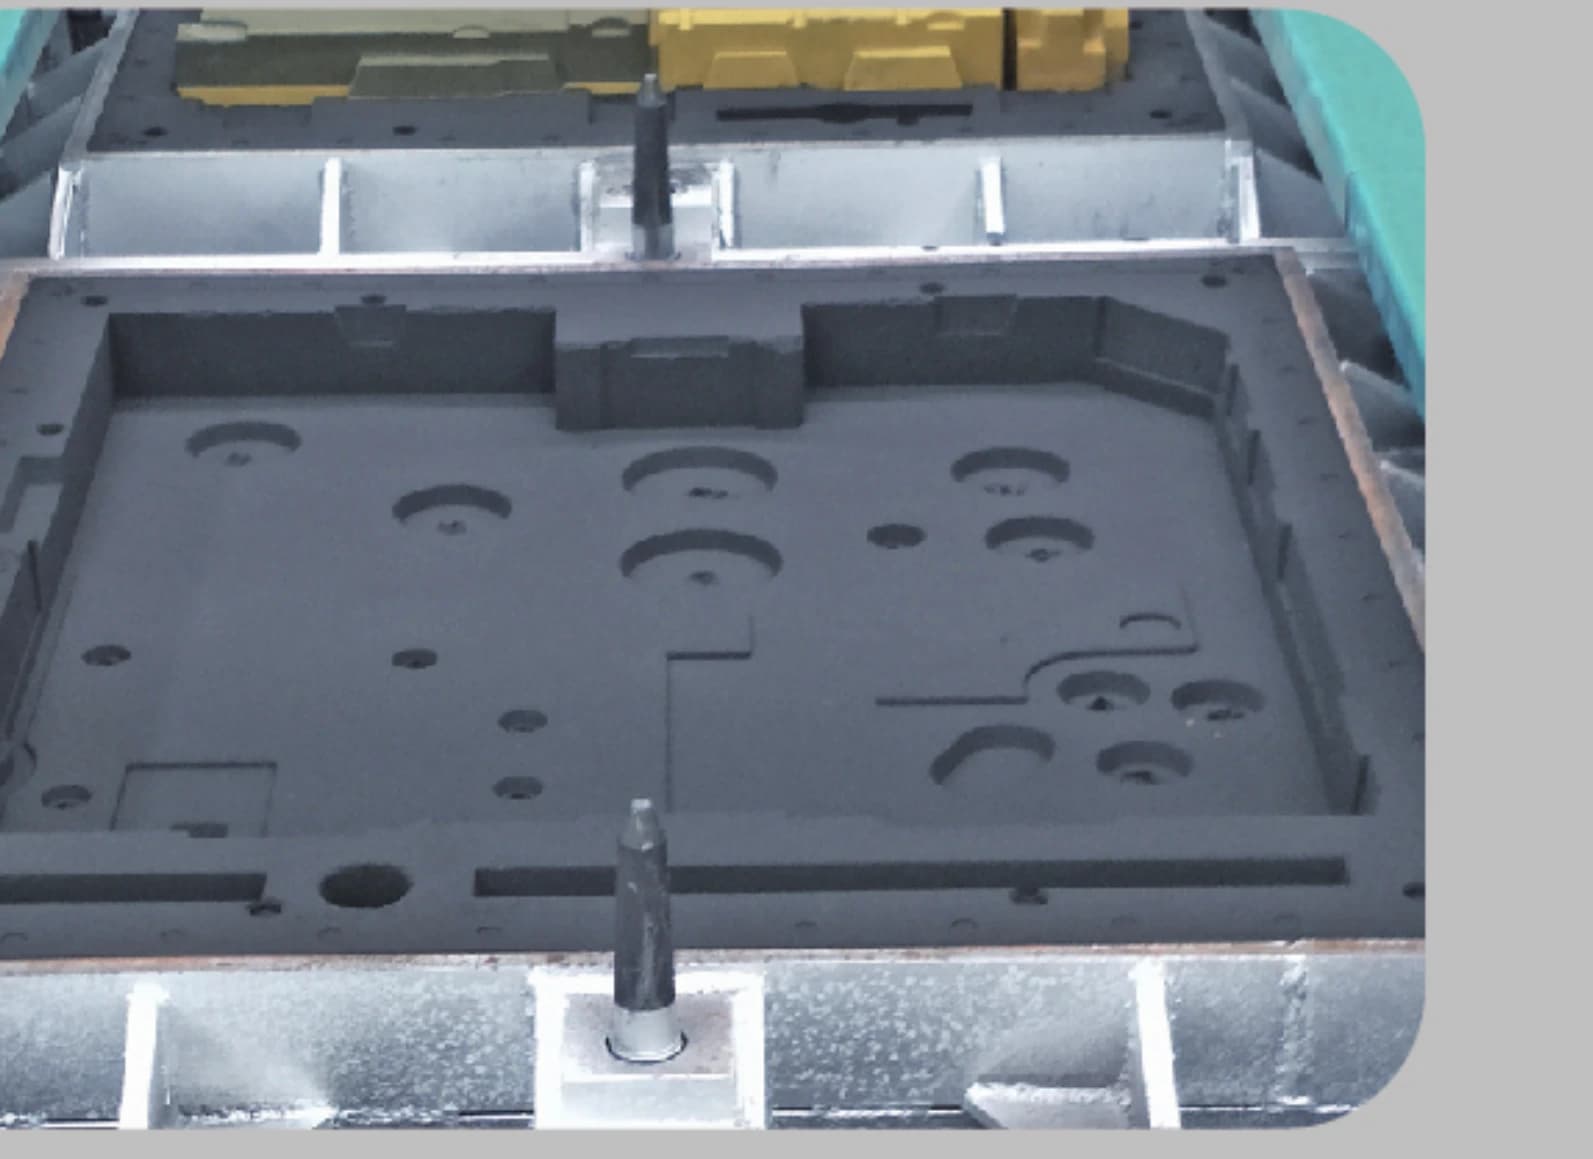
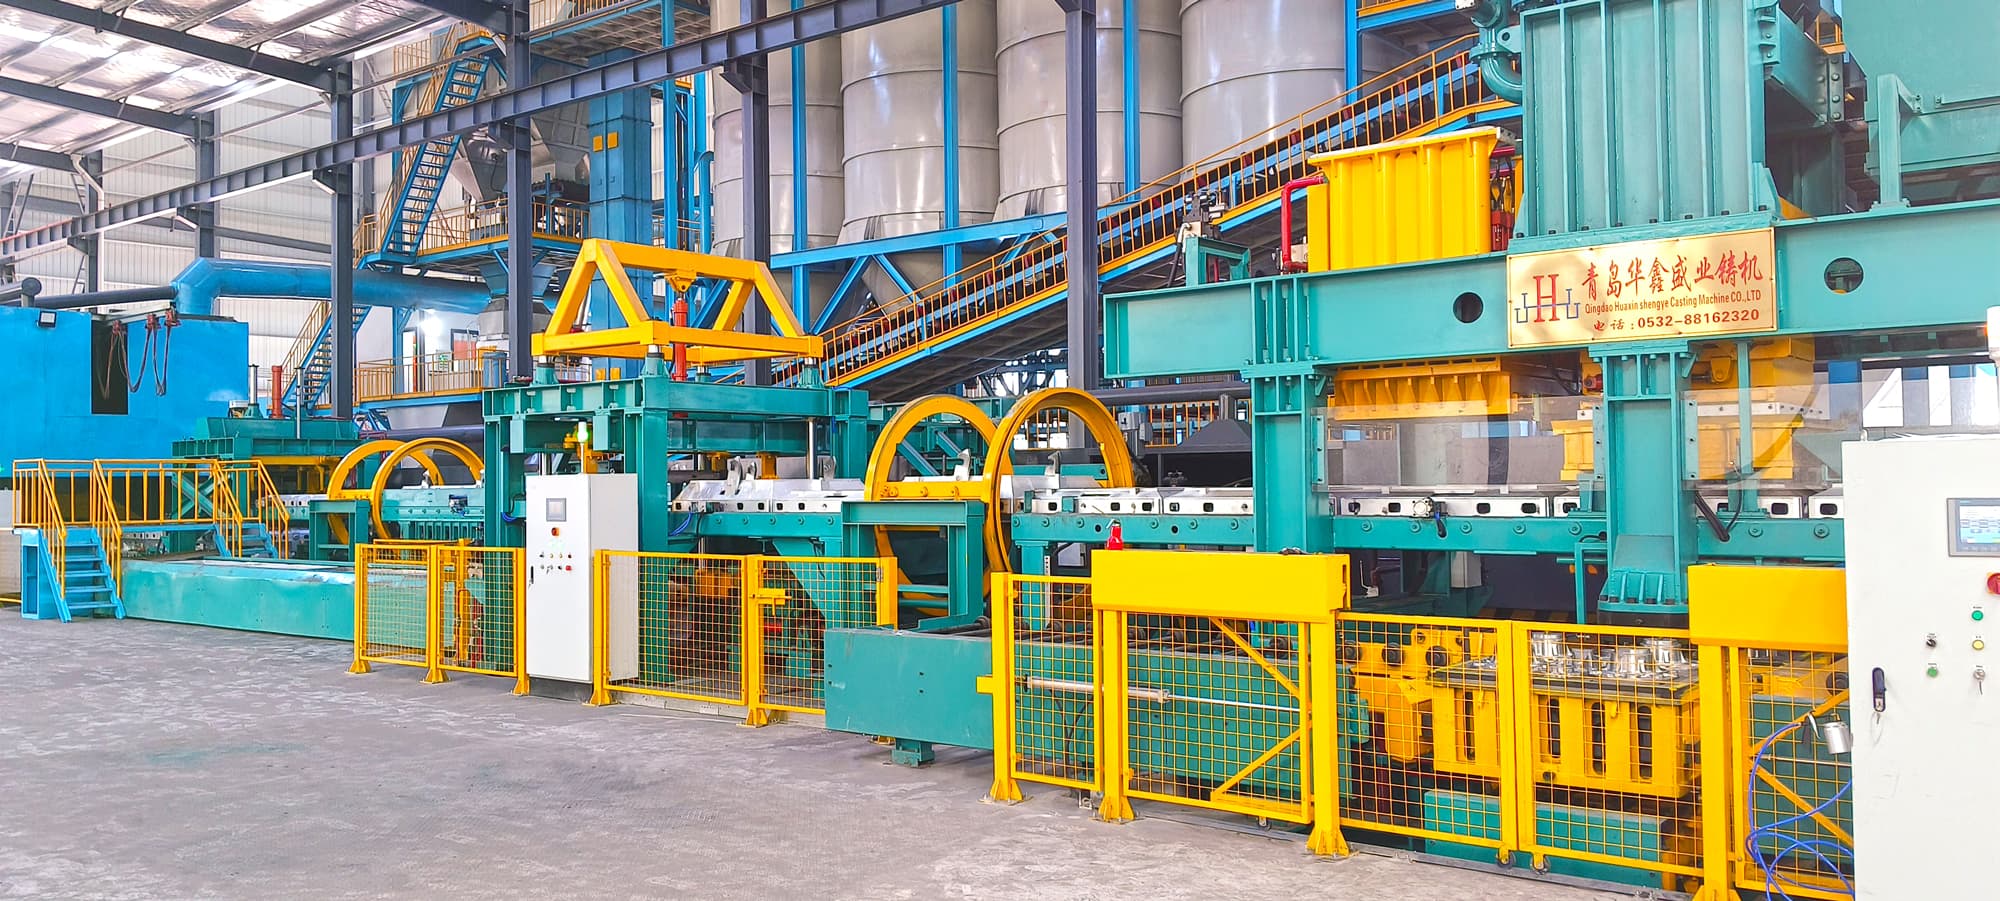
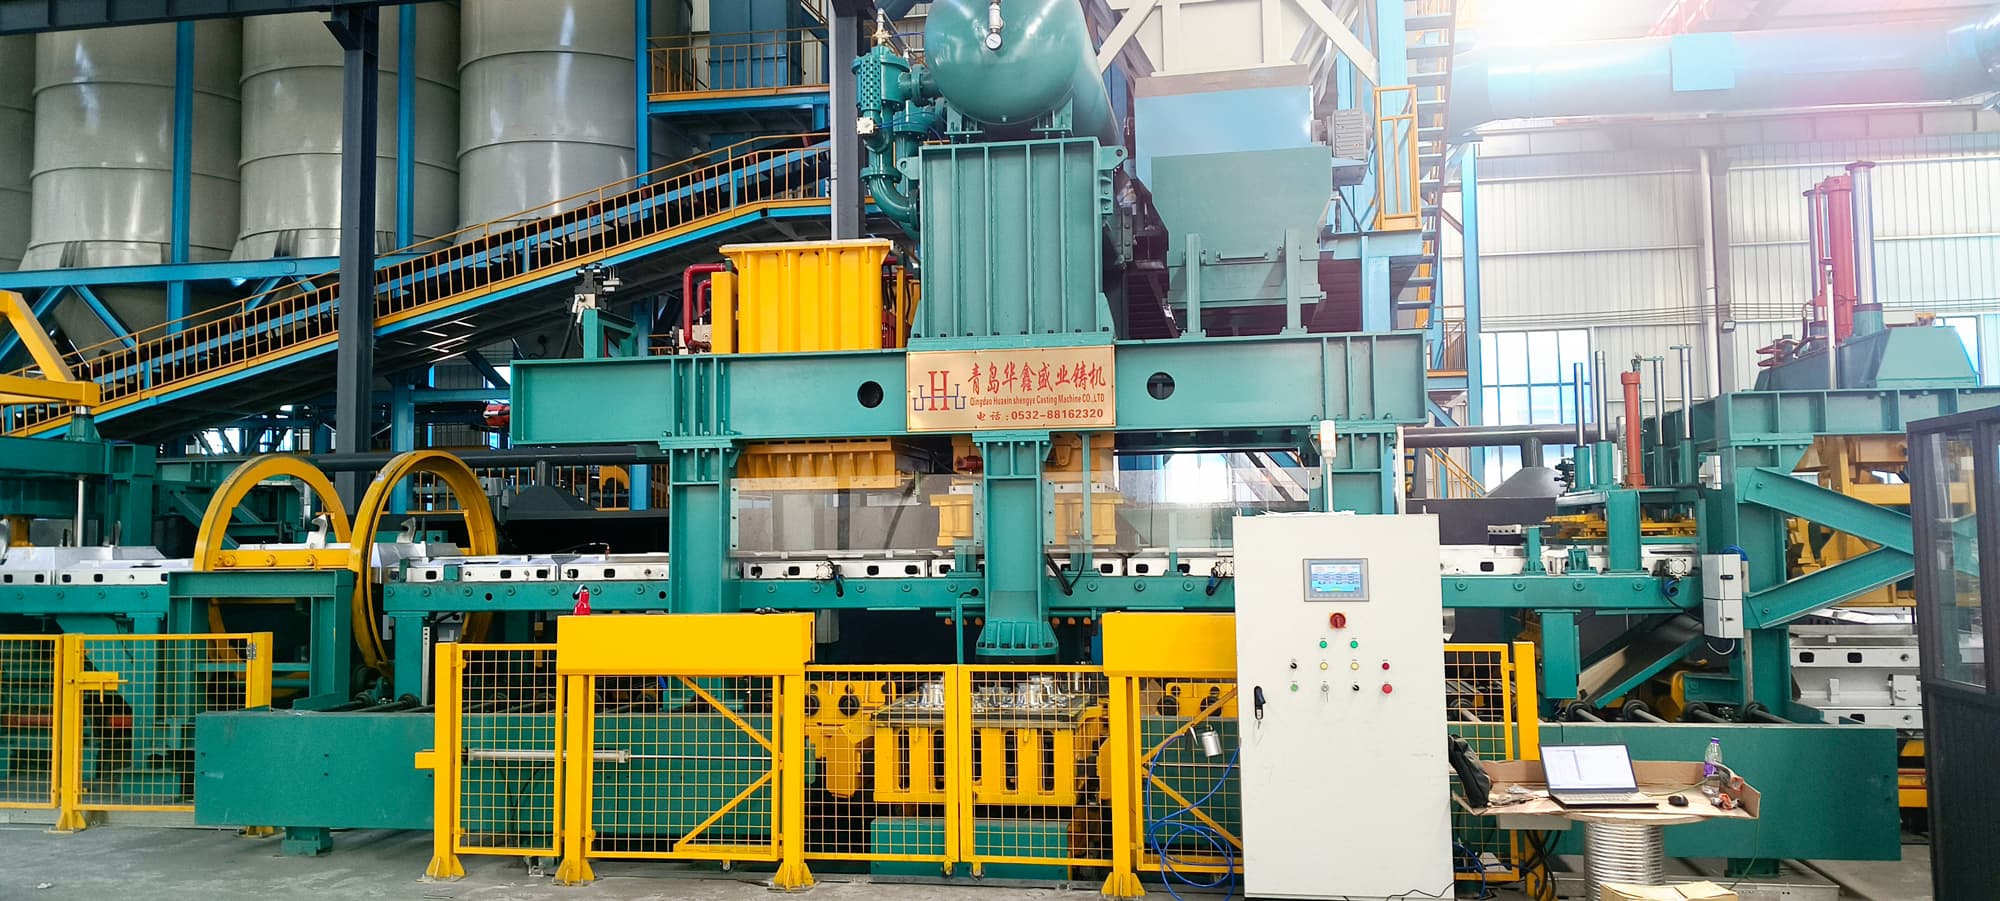
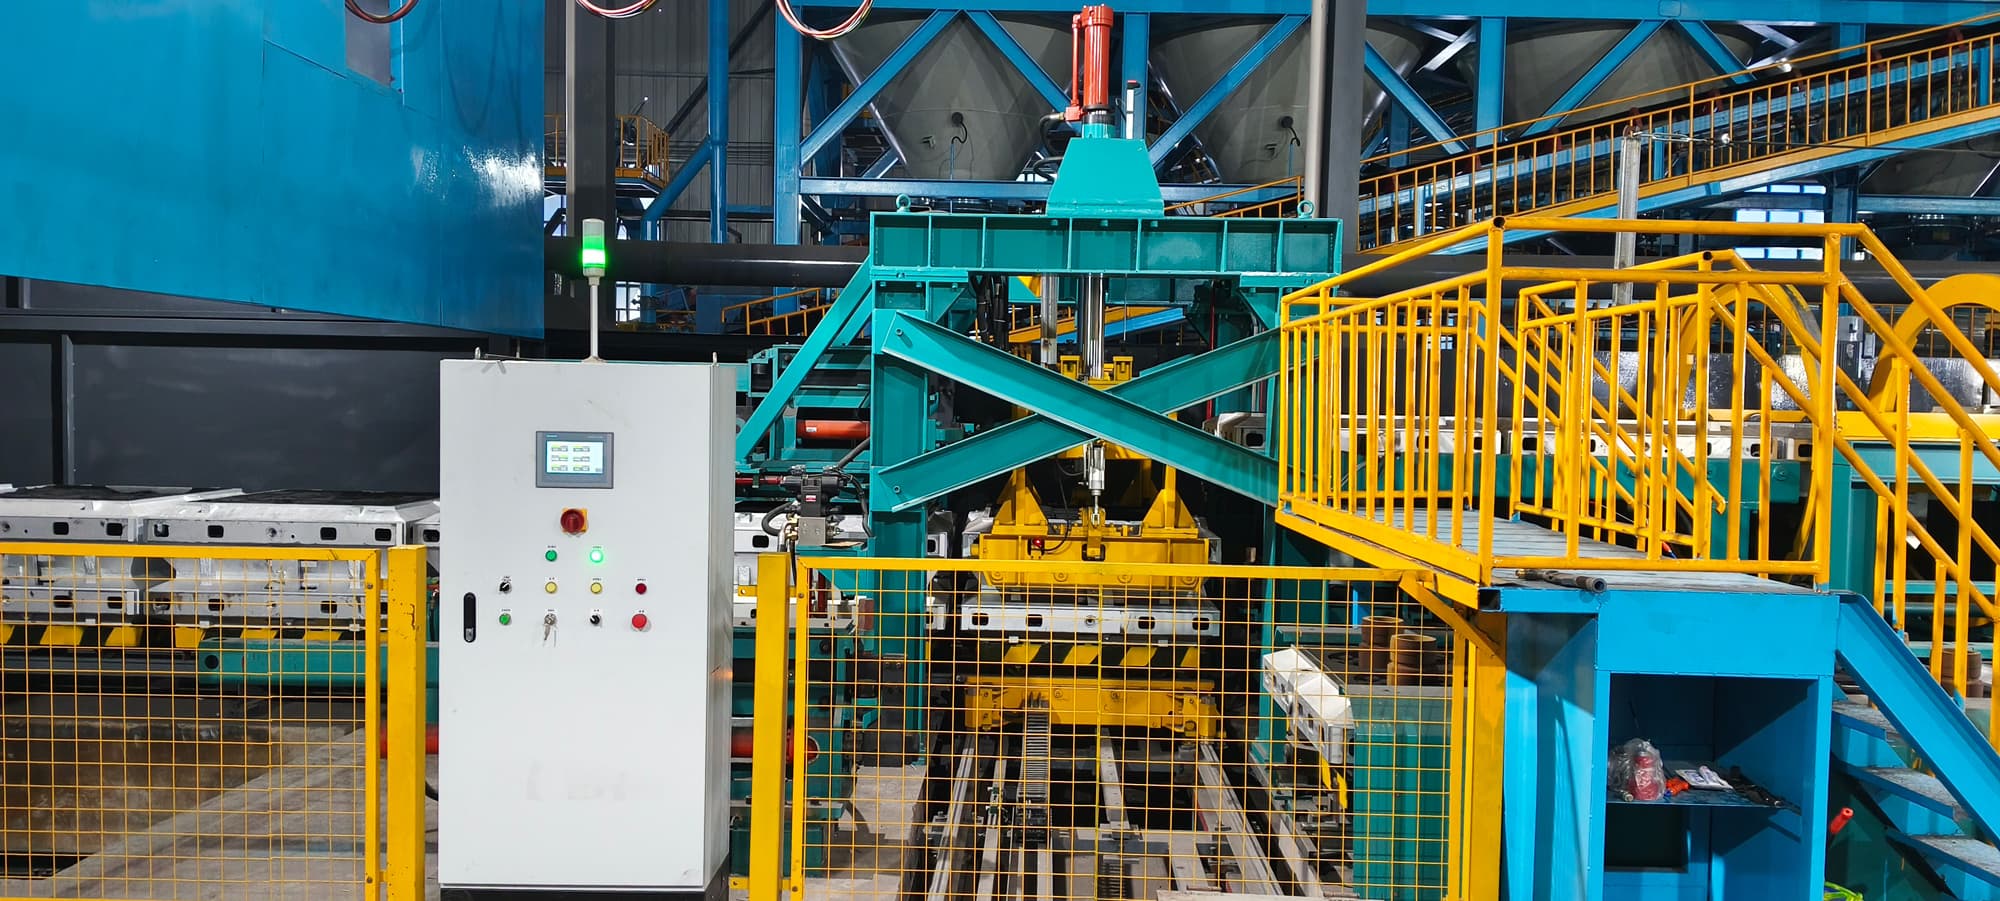
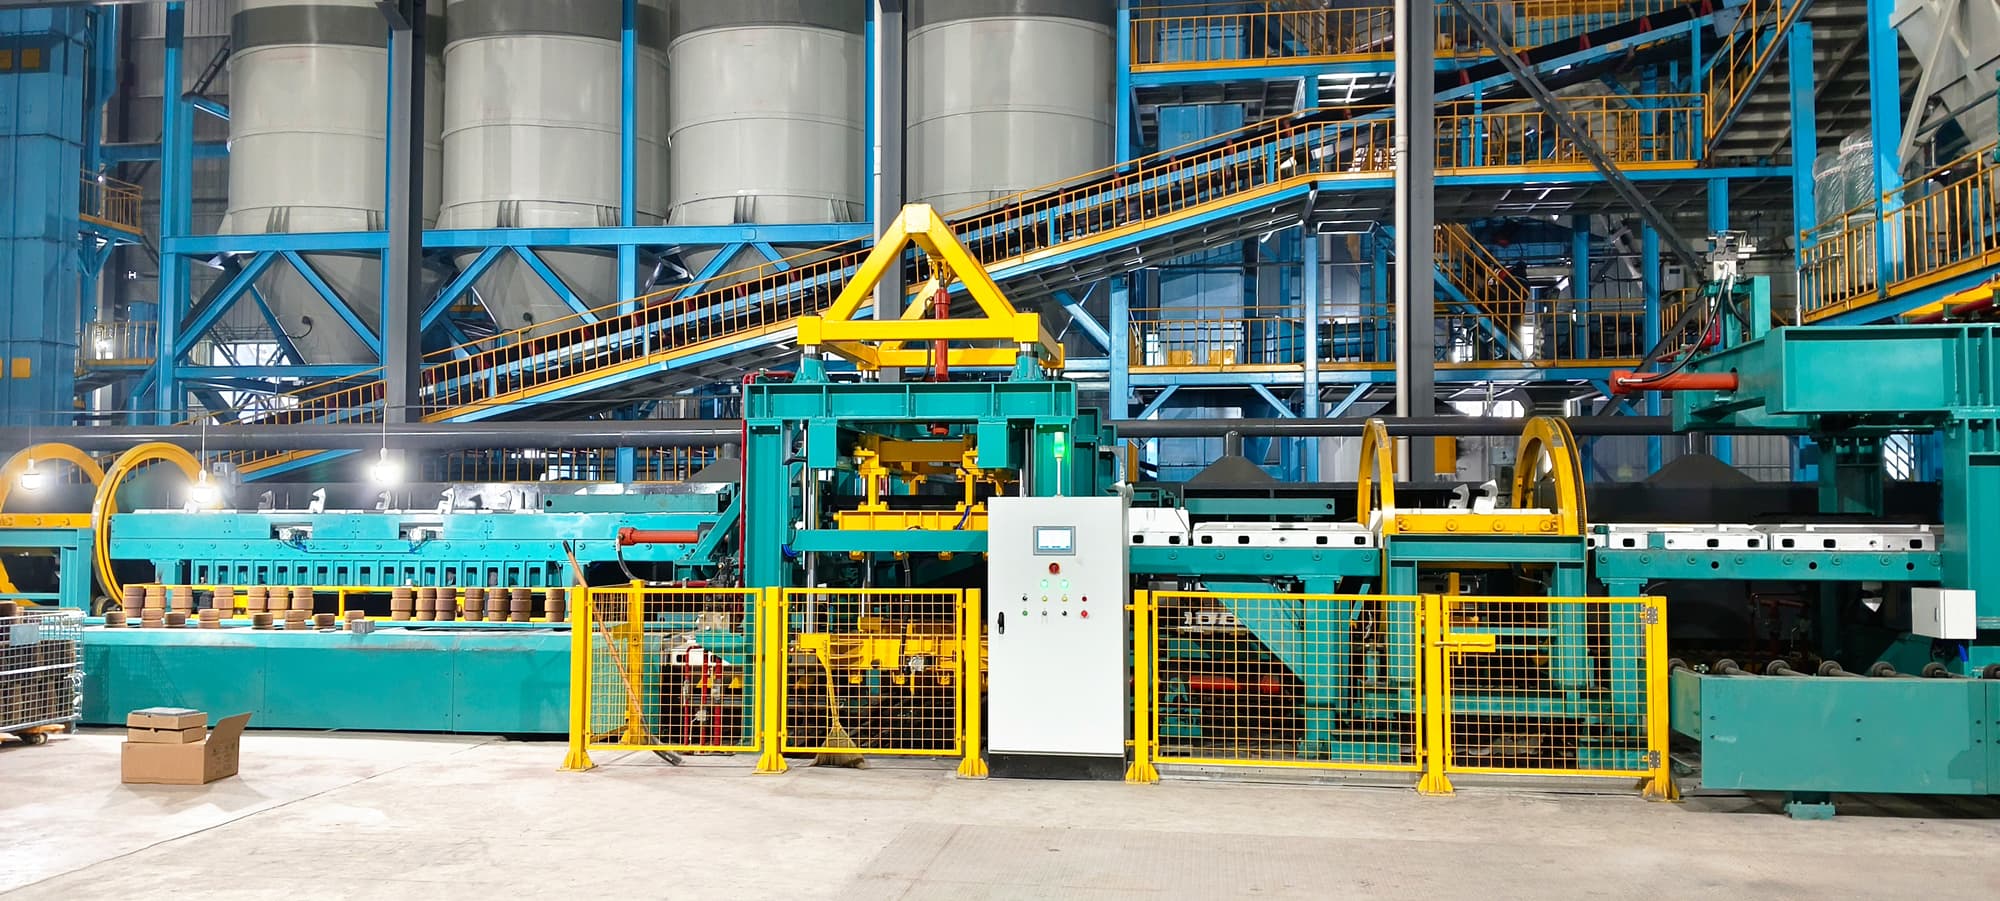
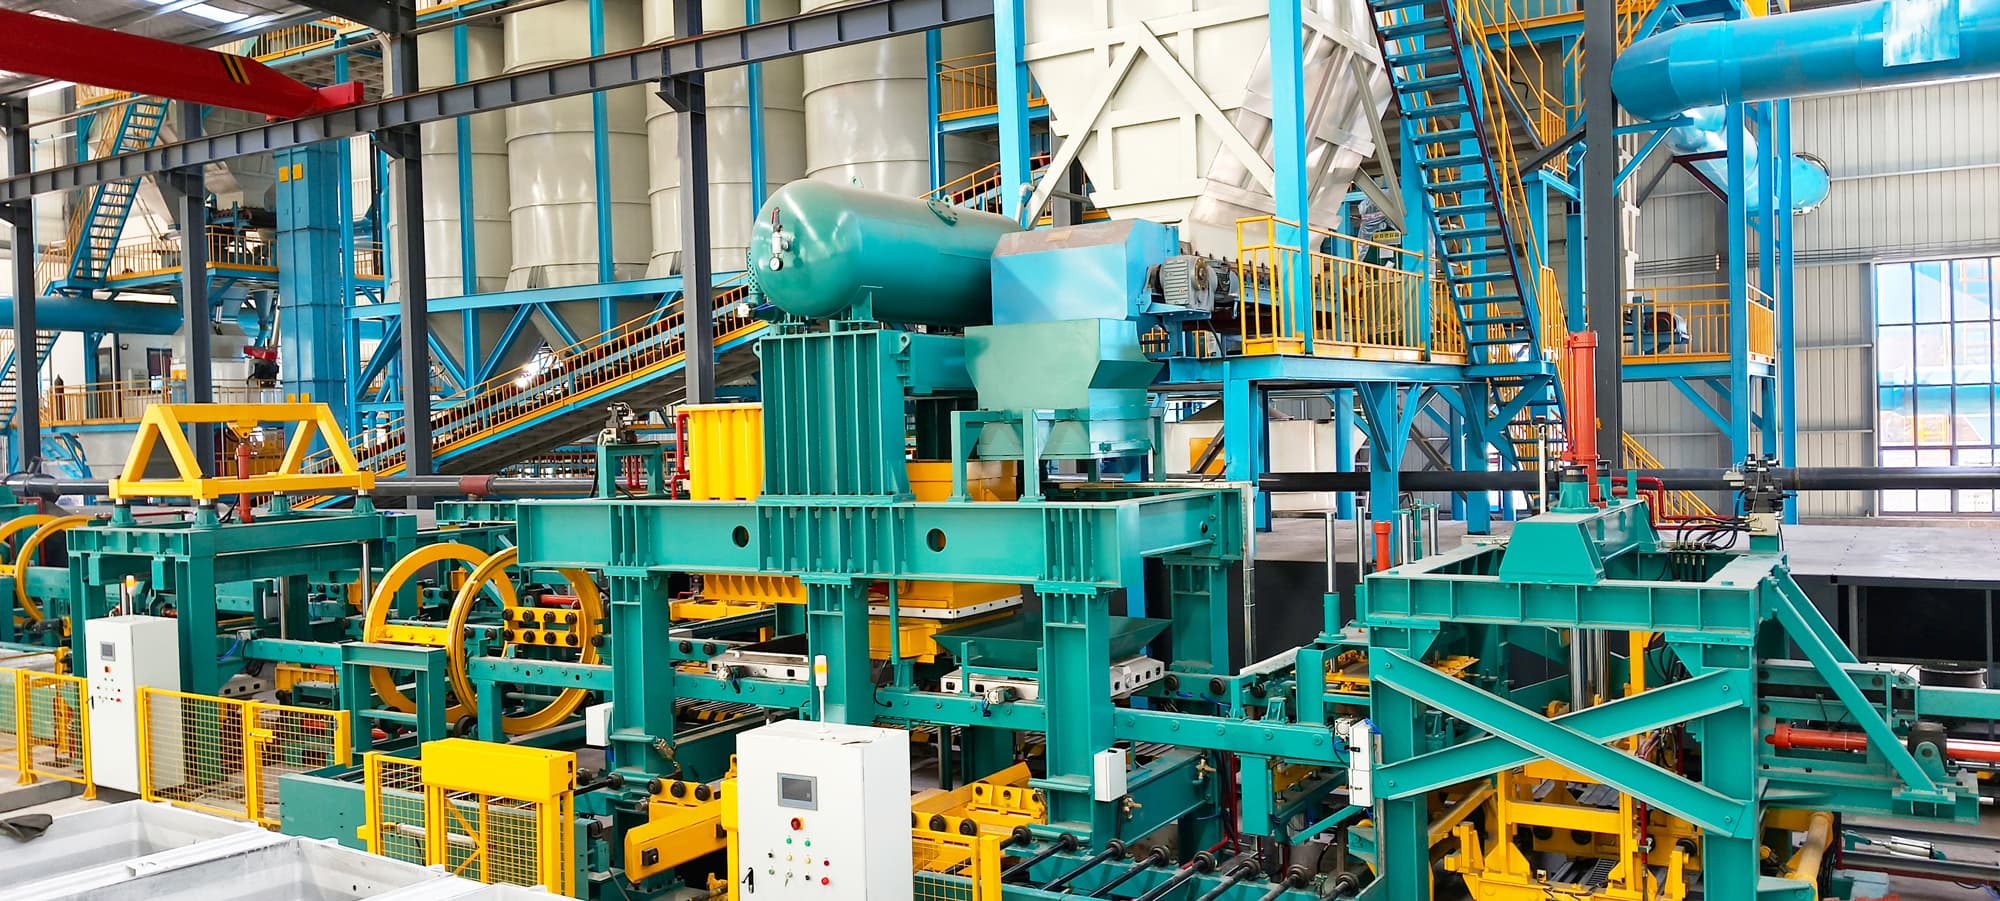
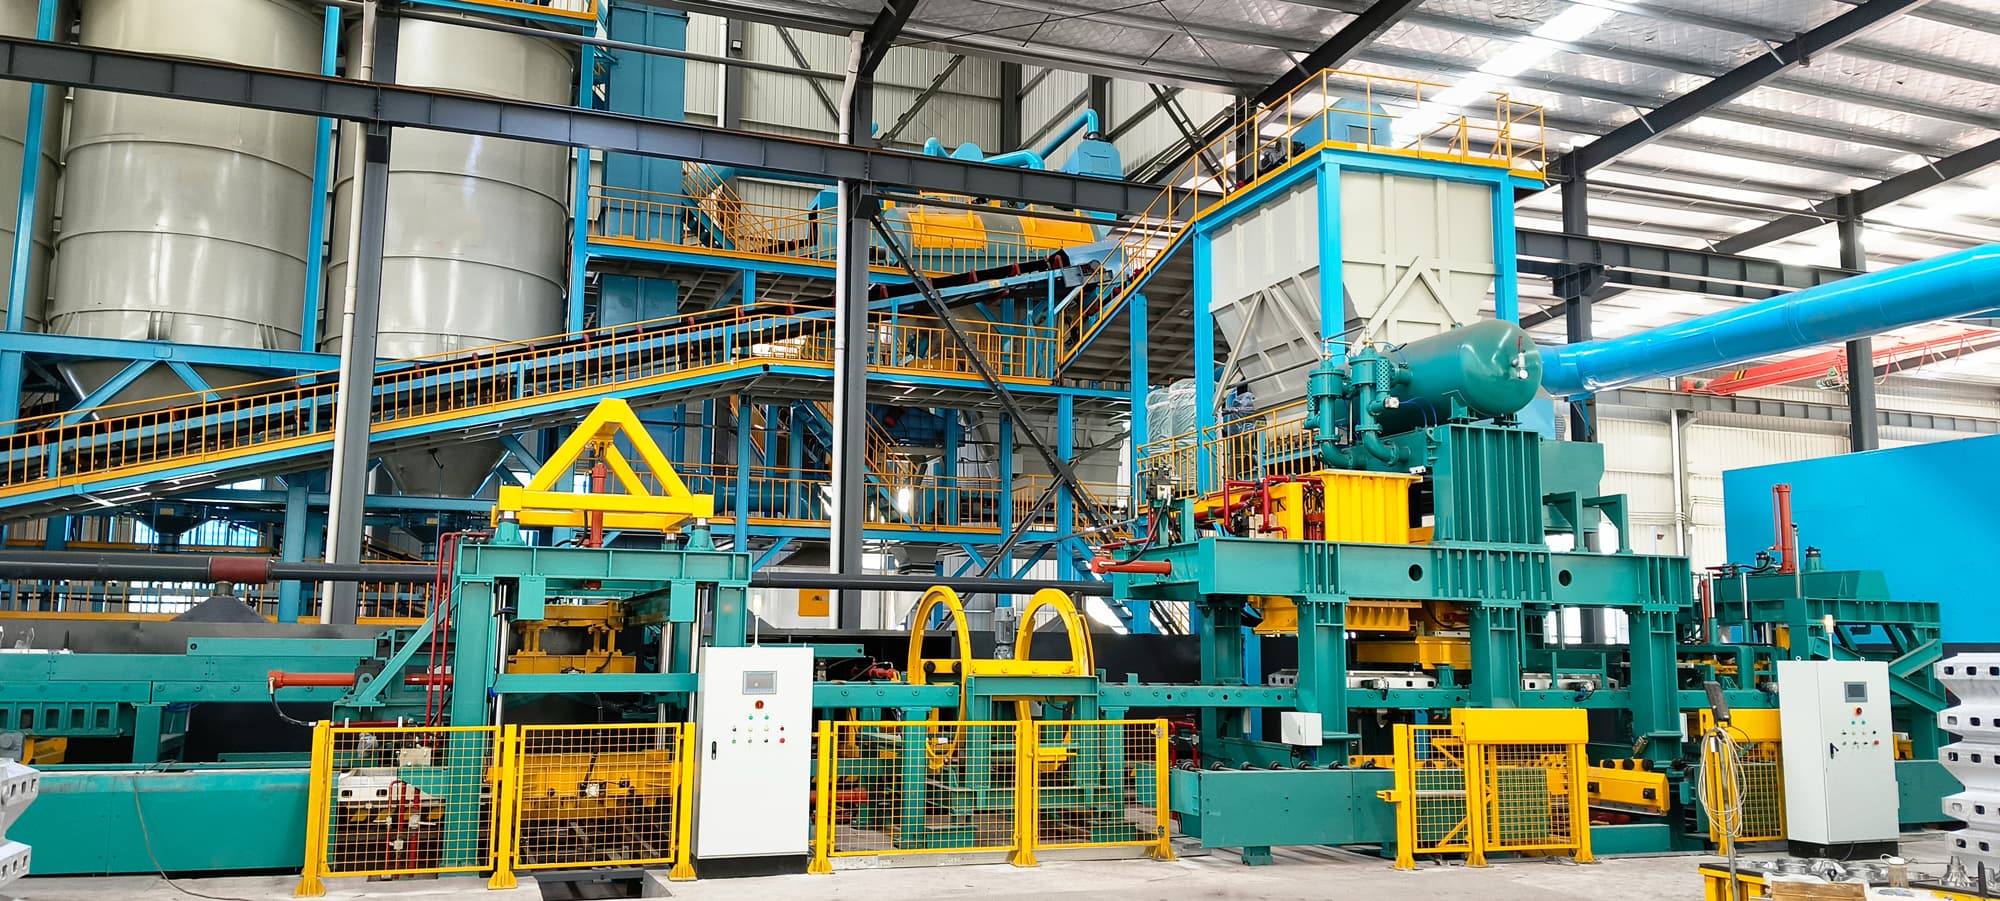
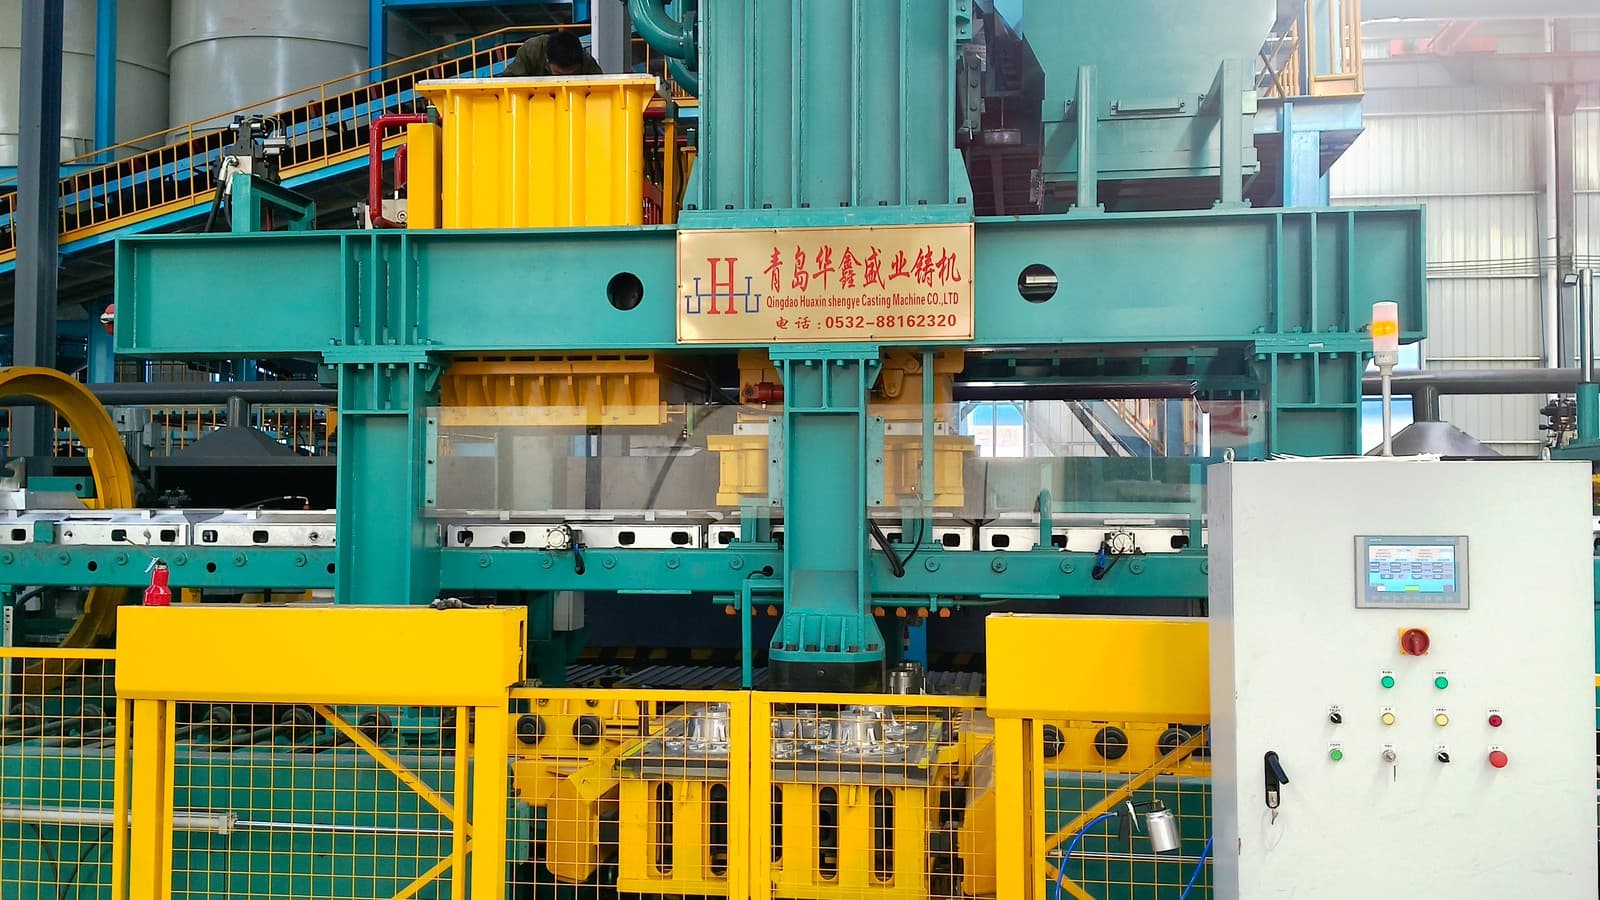
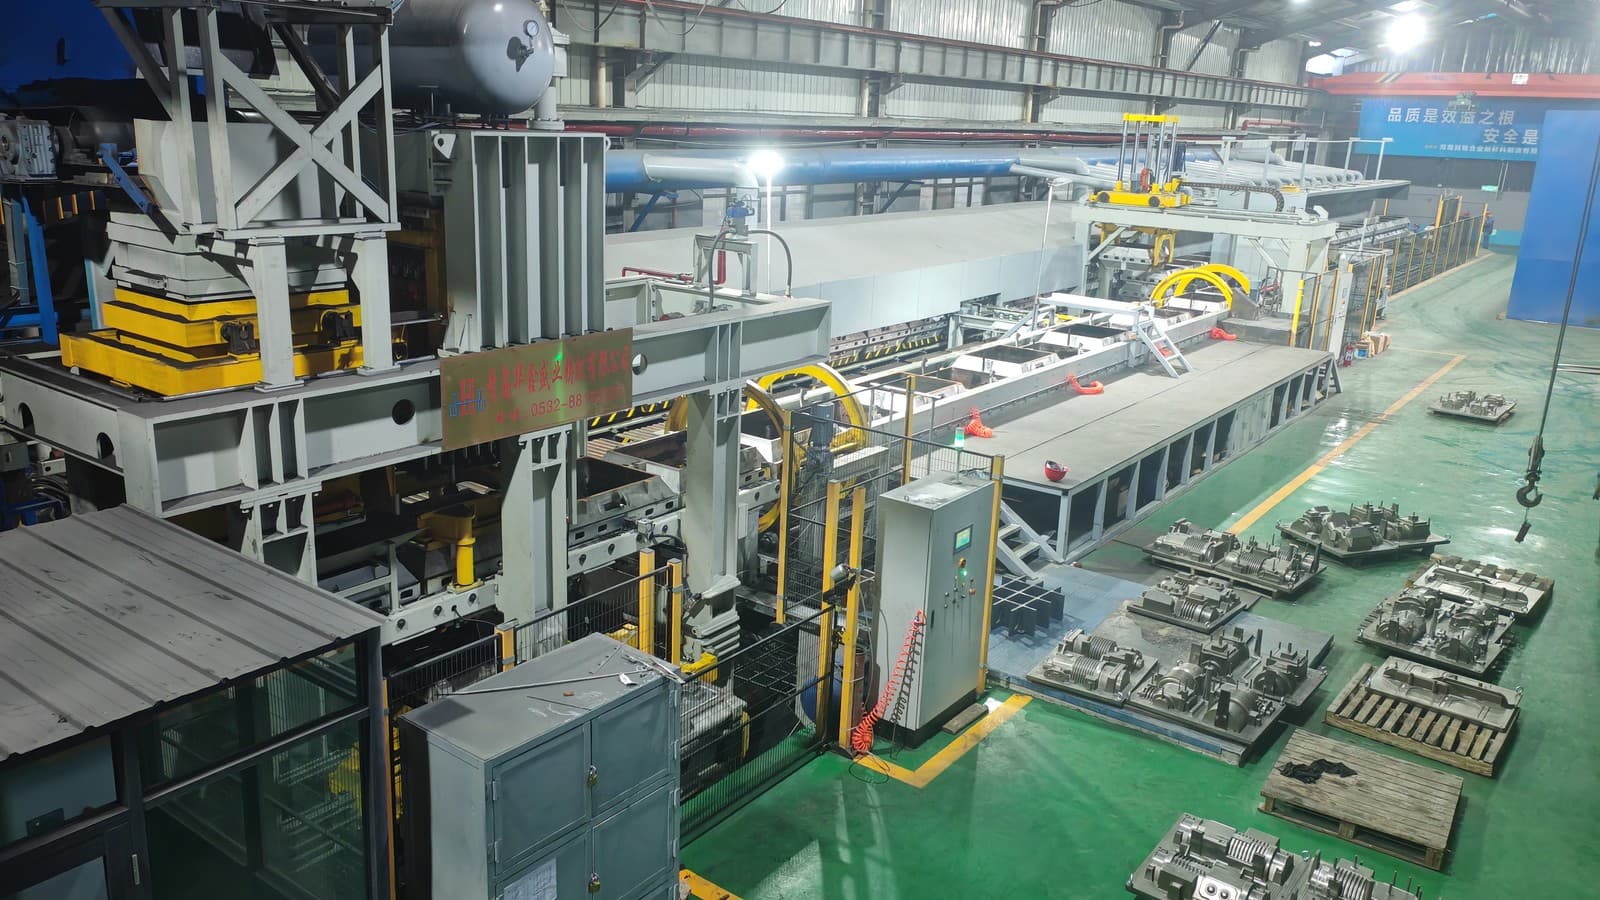
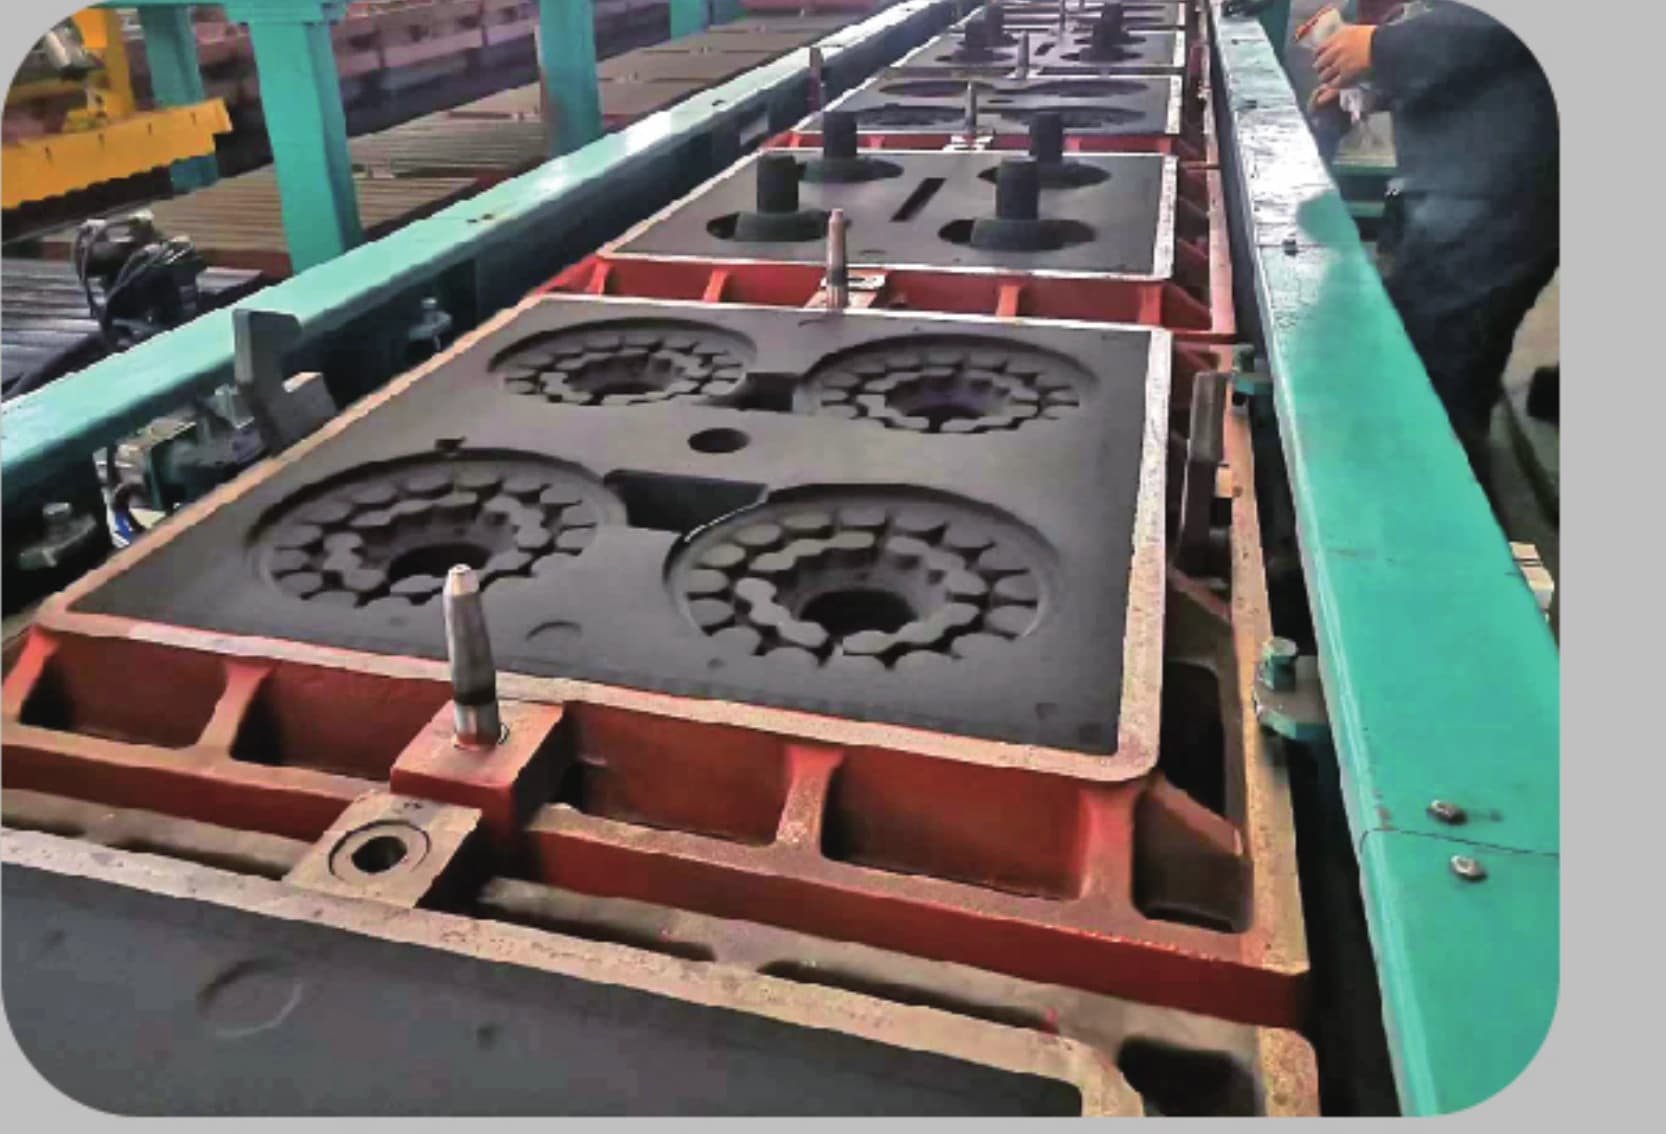
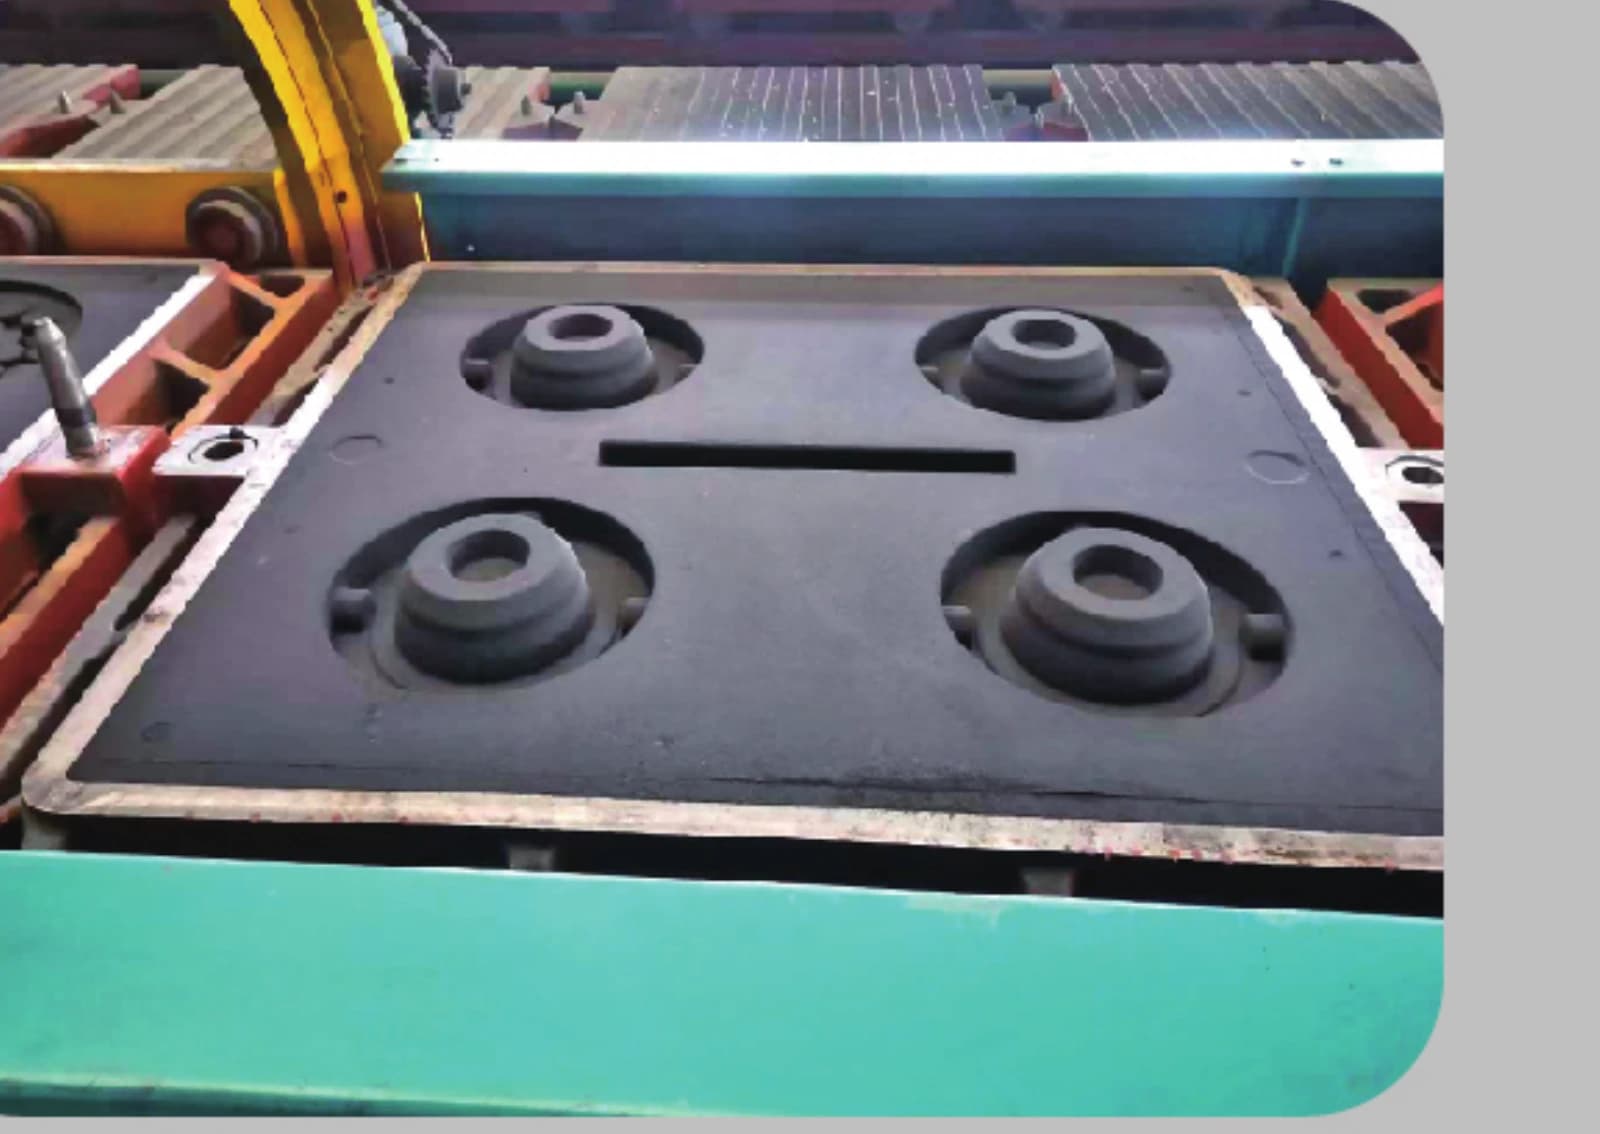
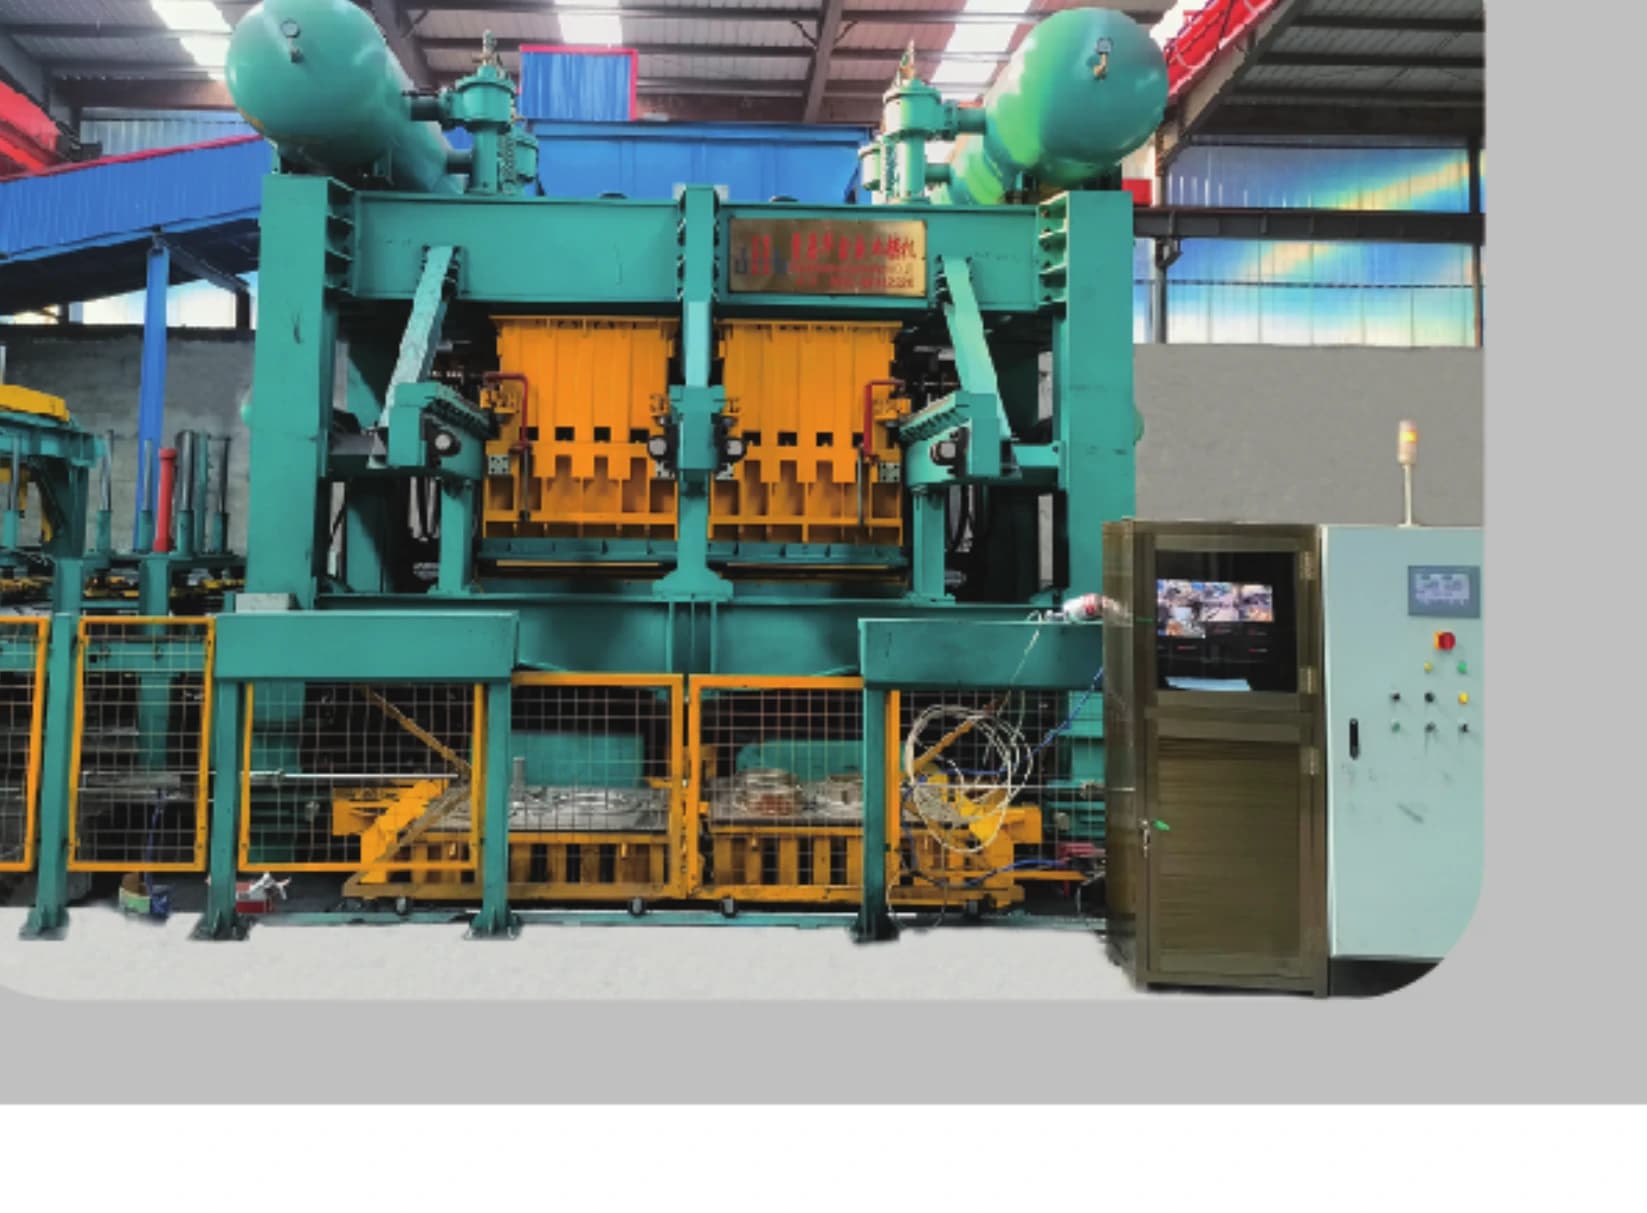
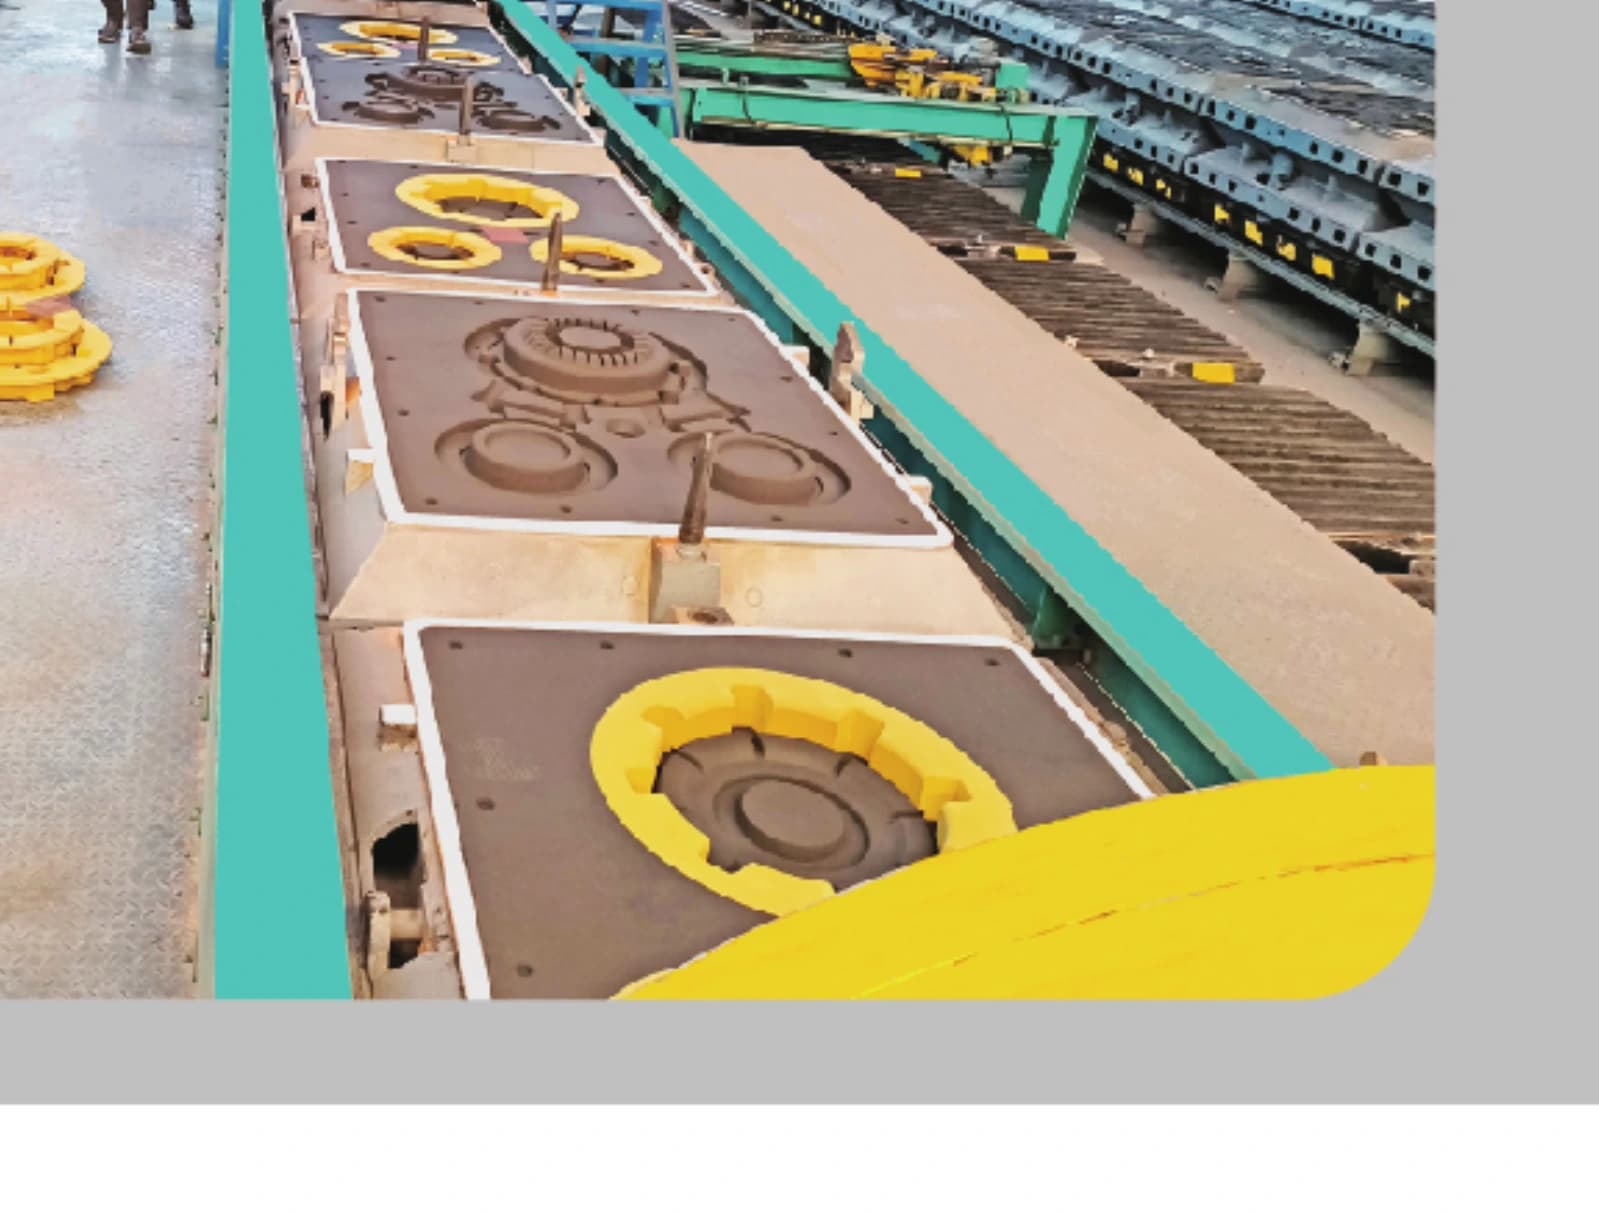
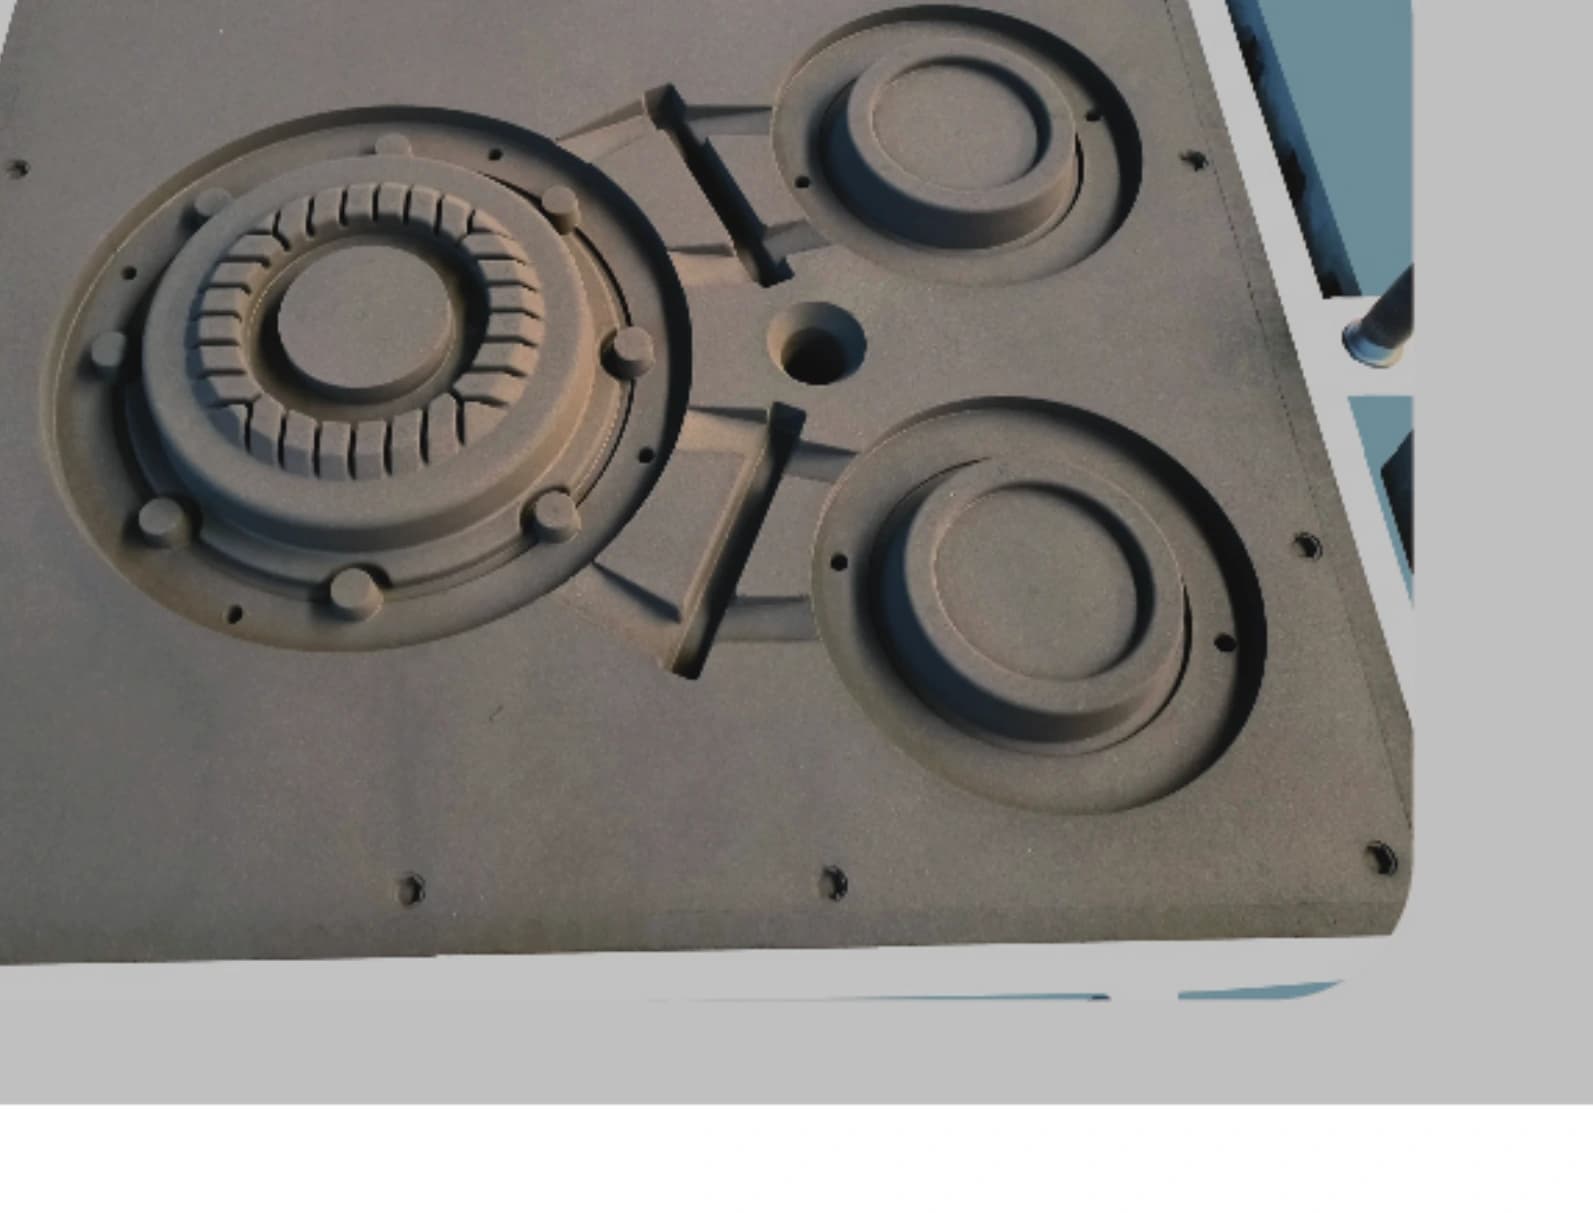
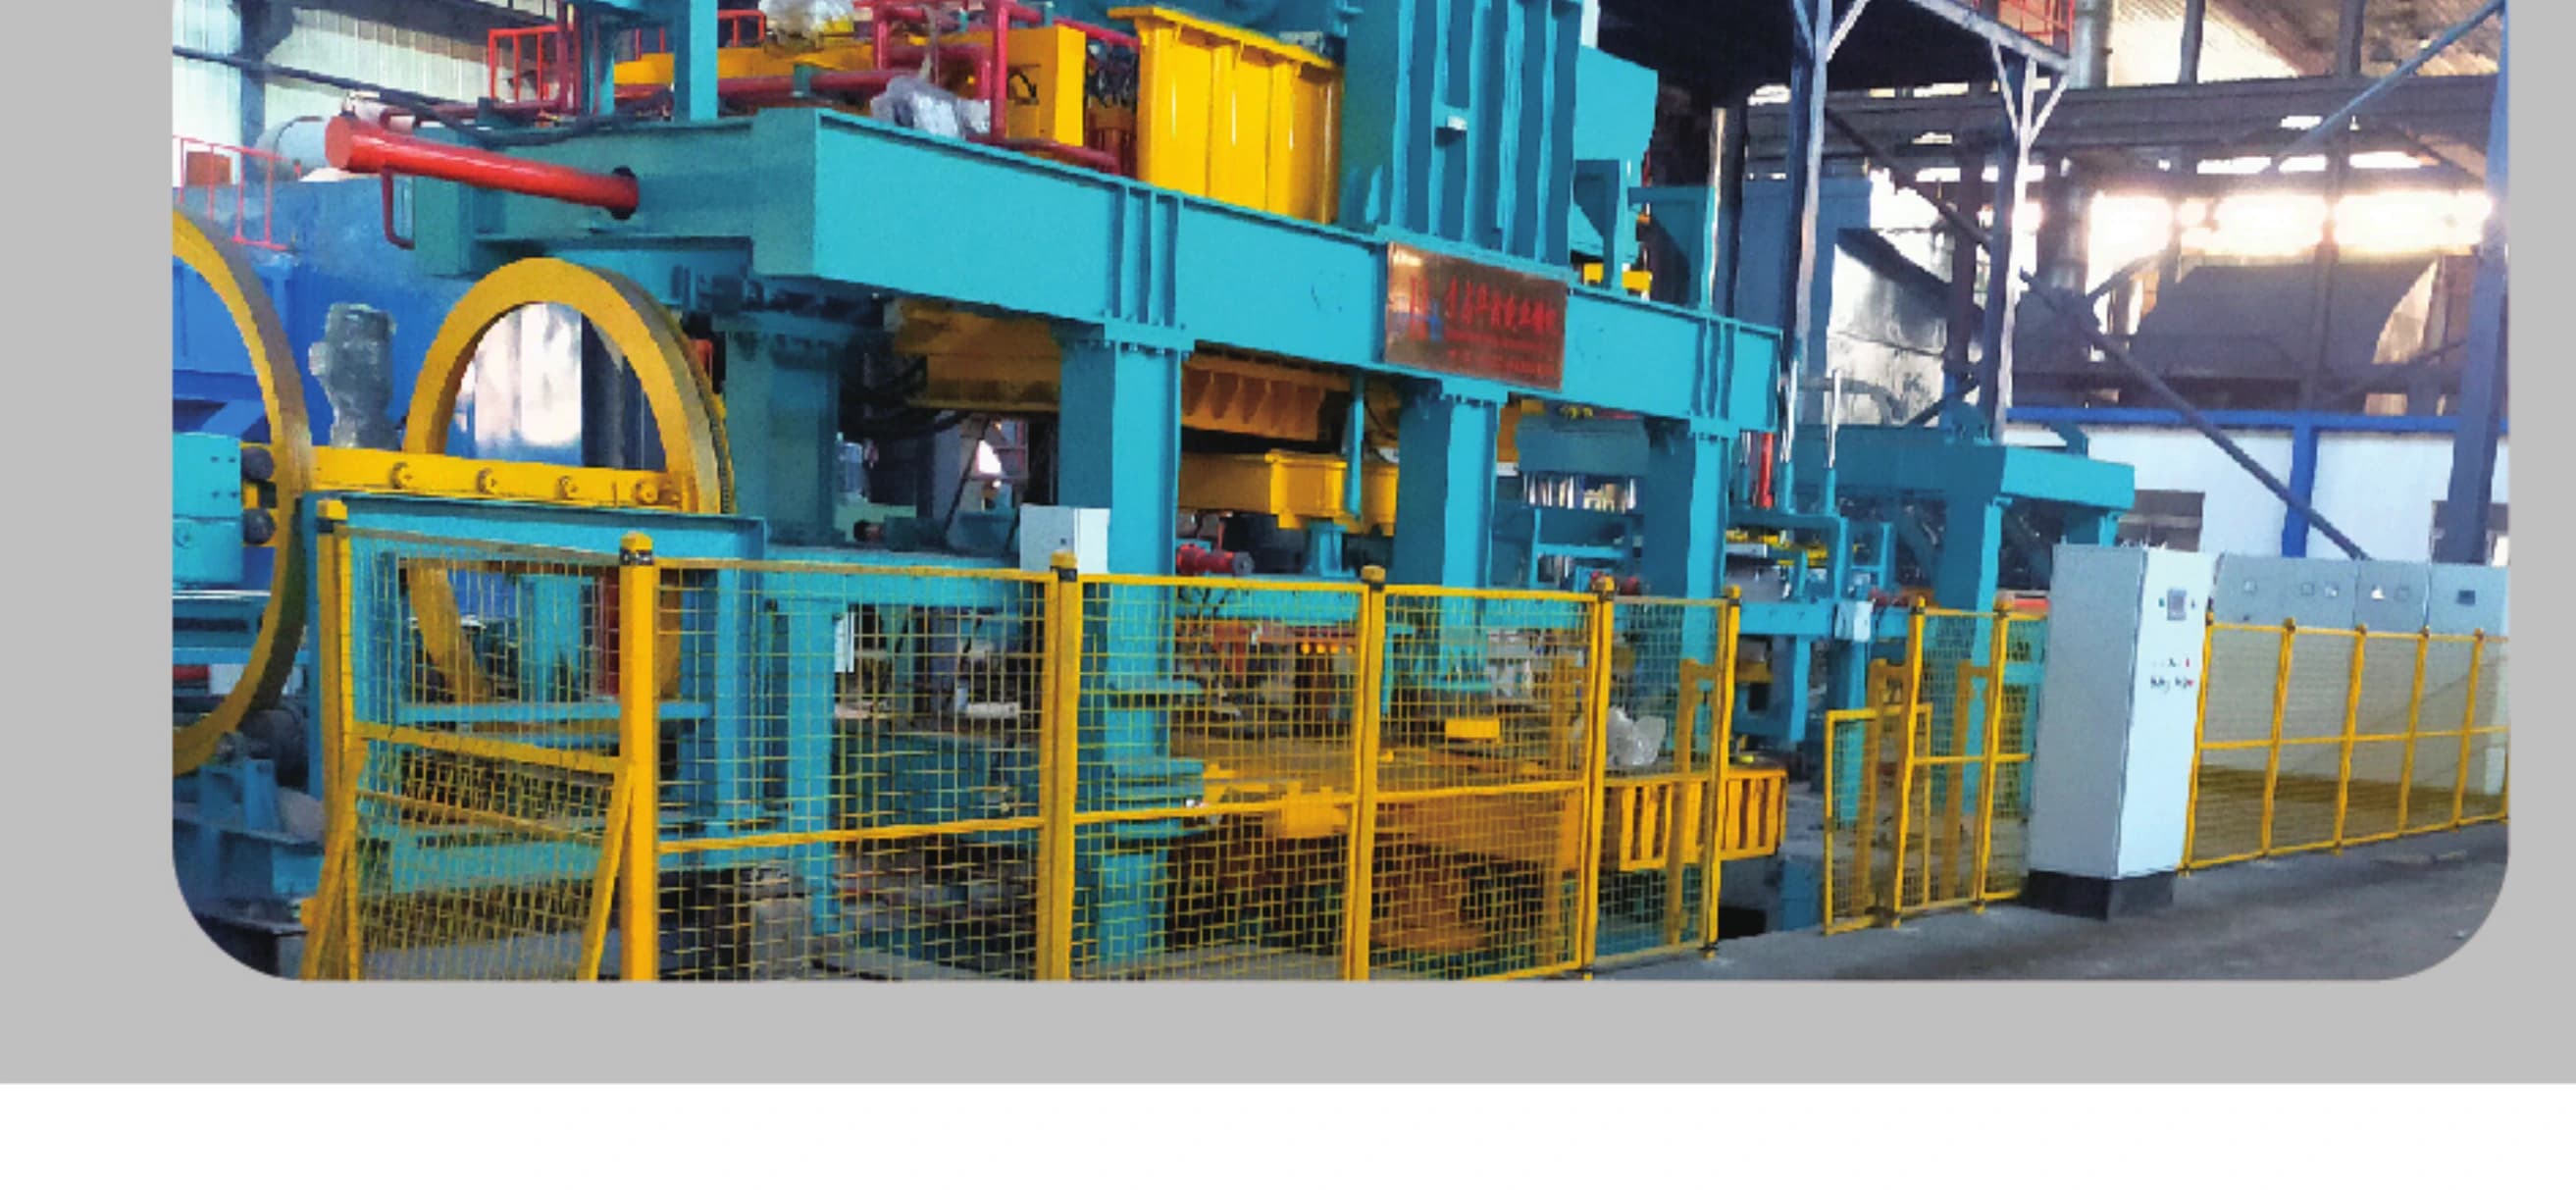
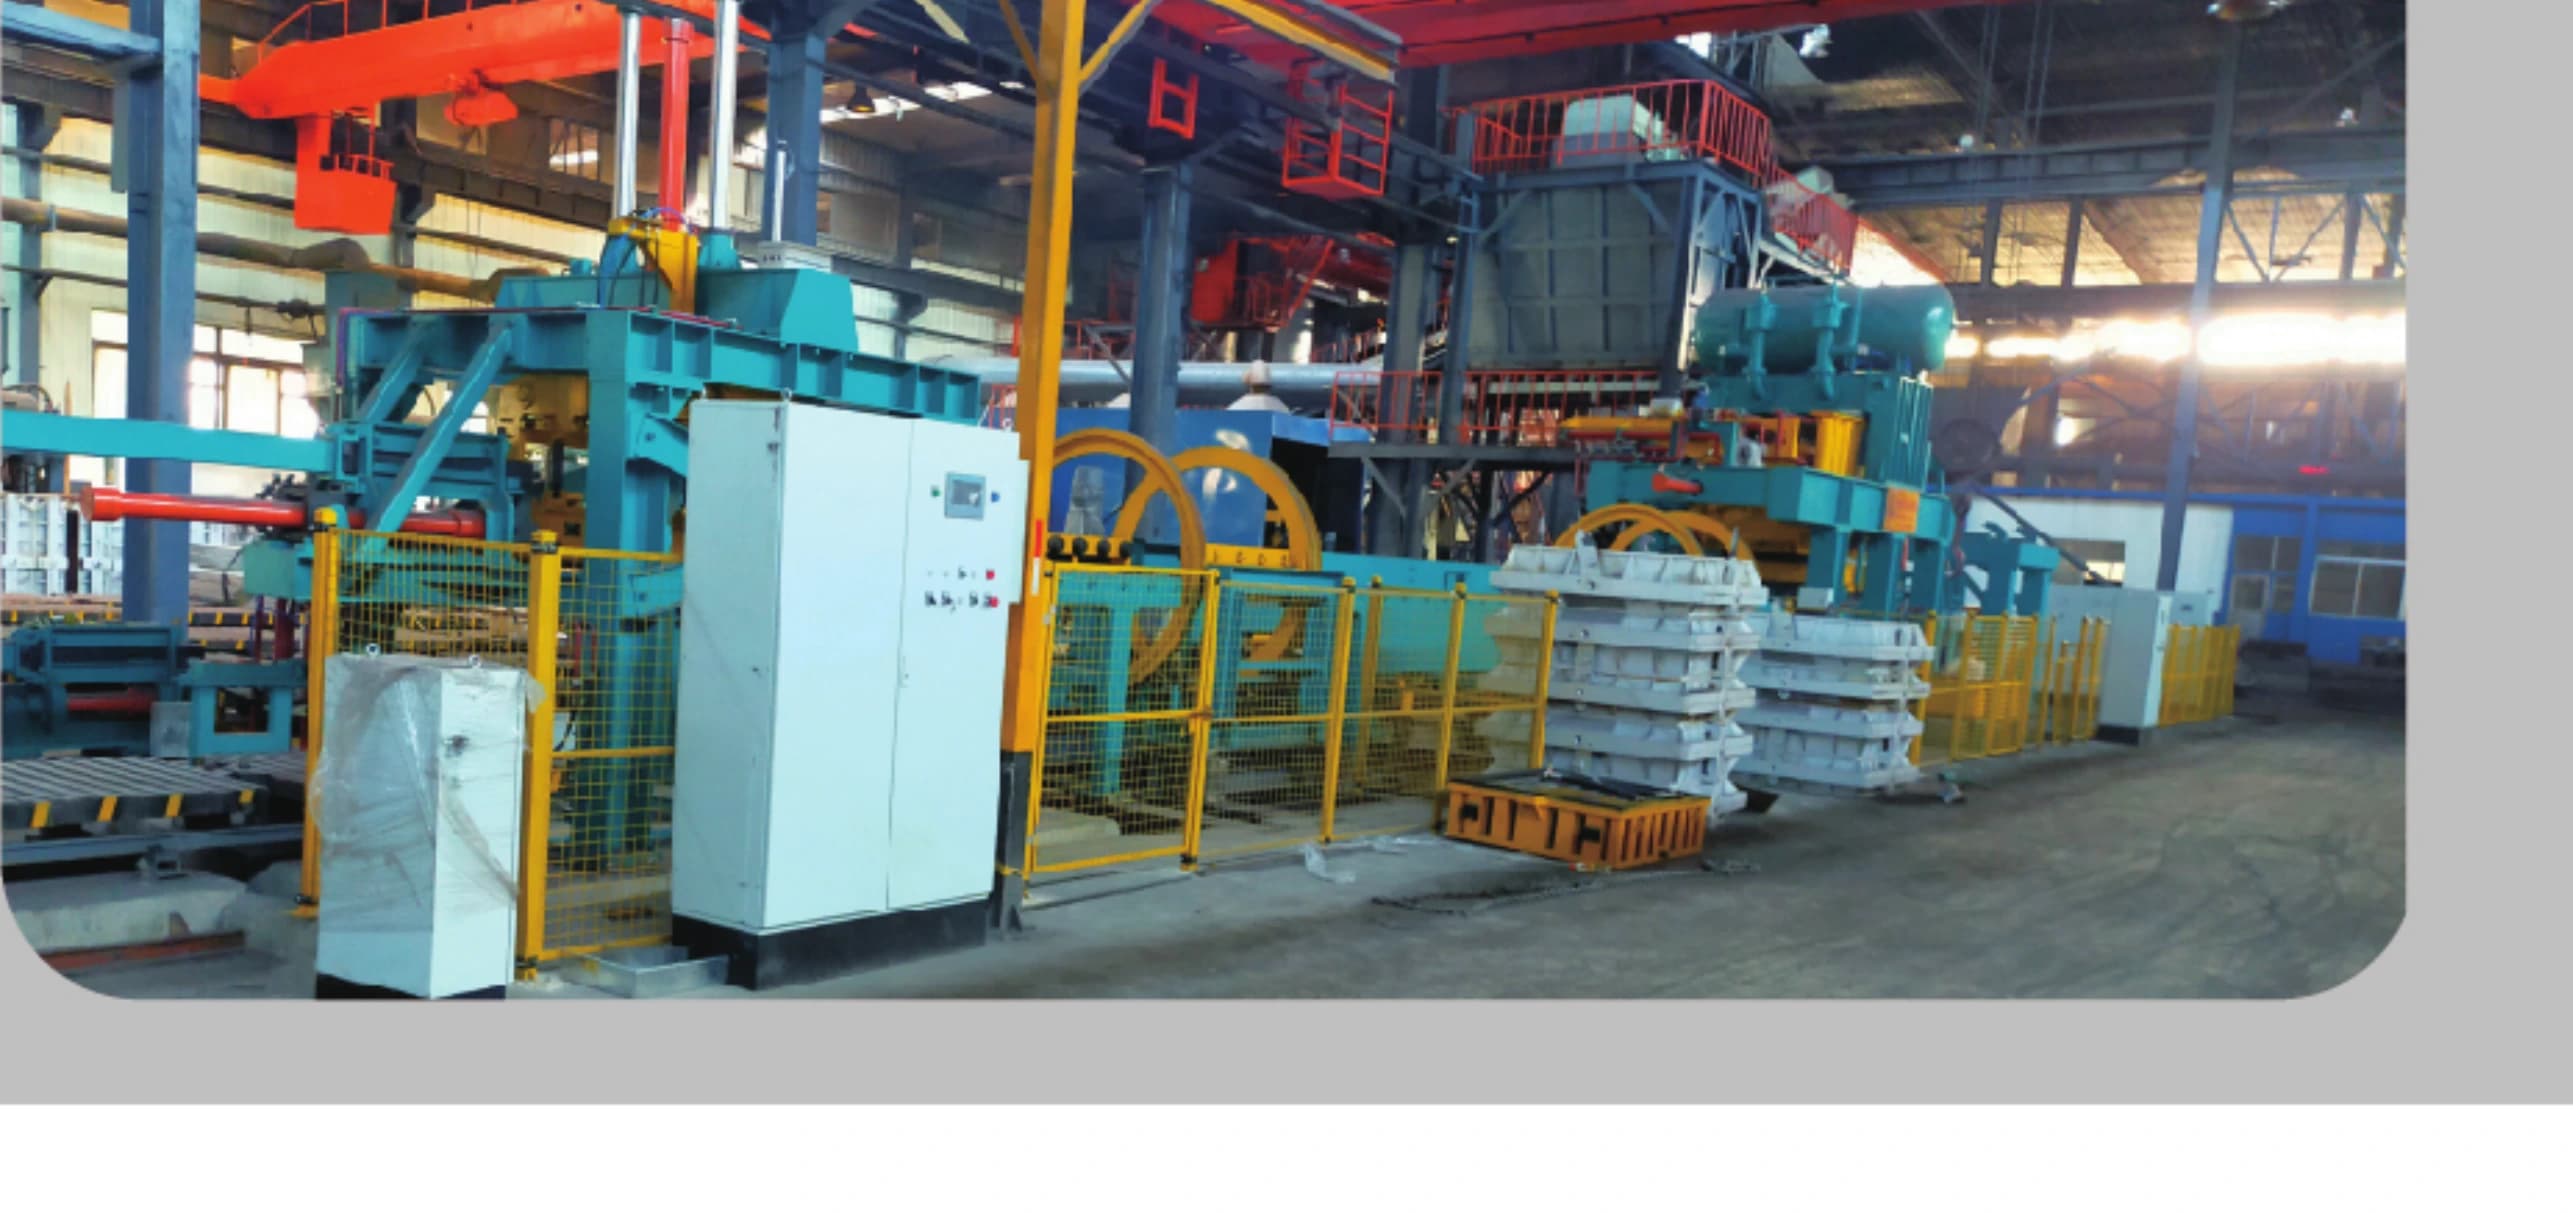
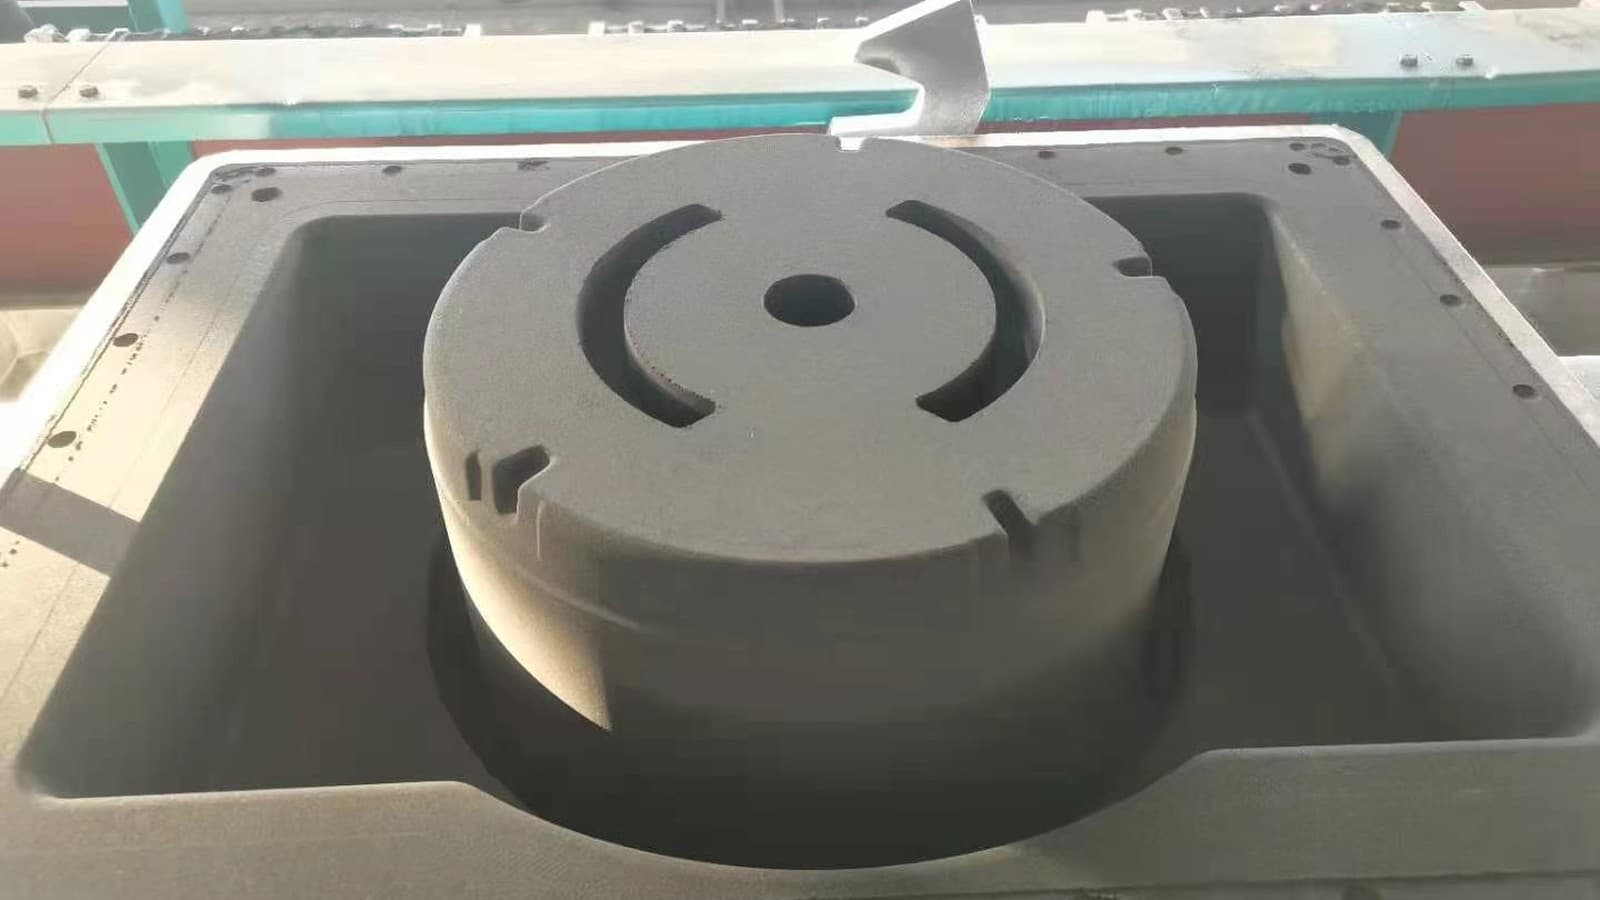
四组图片展示静压造型线的整体配置、客户安装现场、砂型细节与代表性铸件
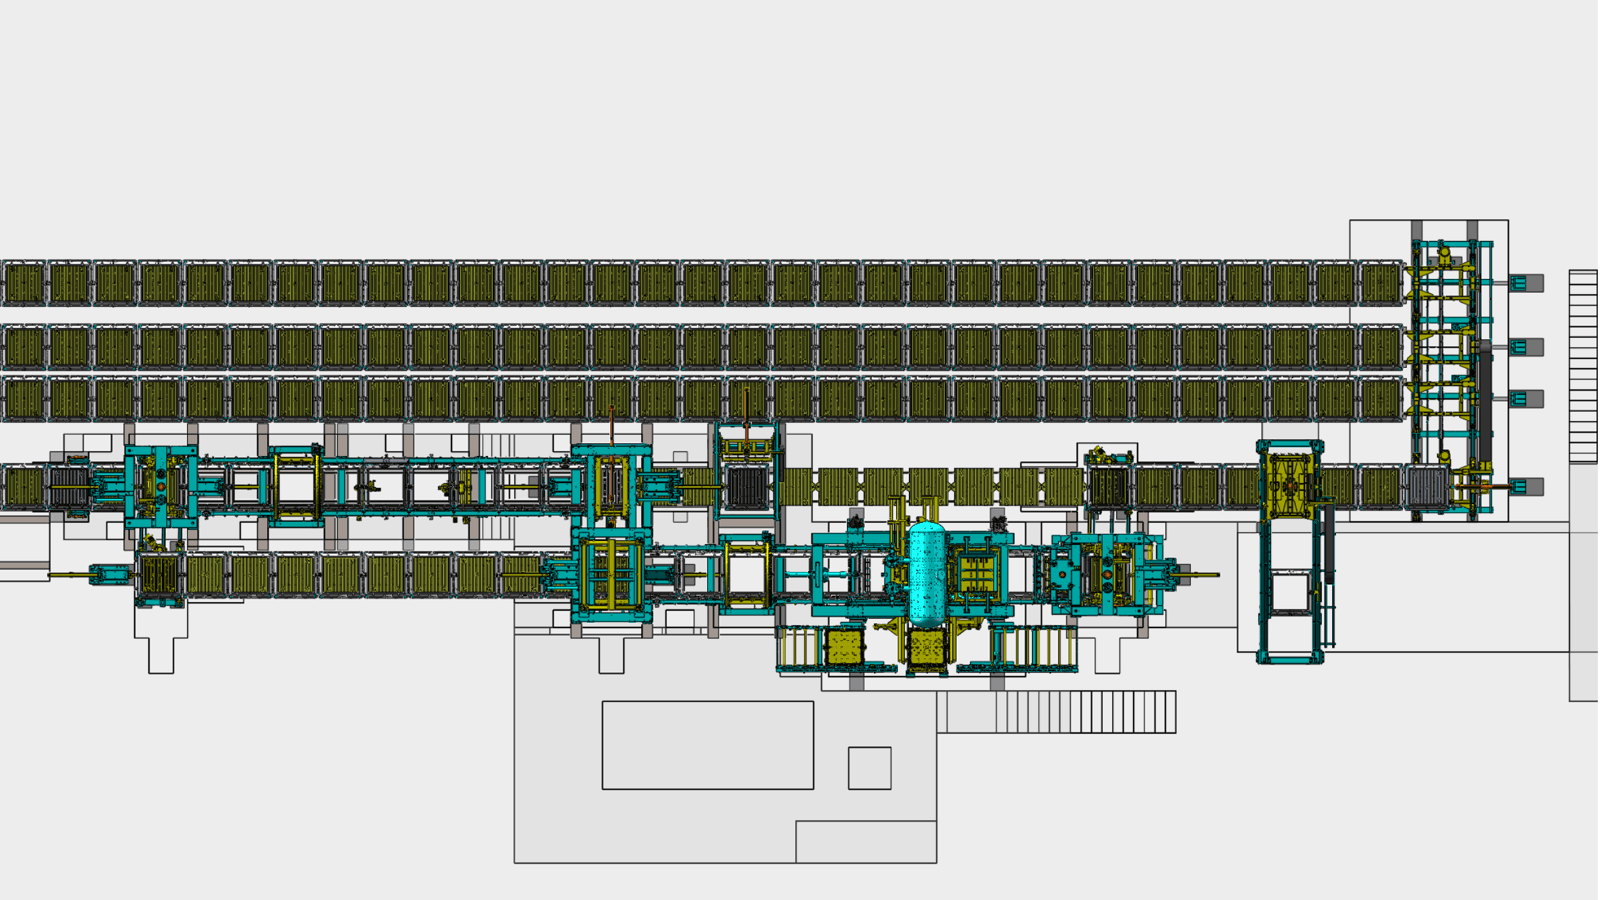
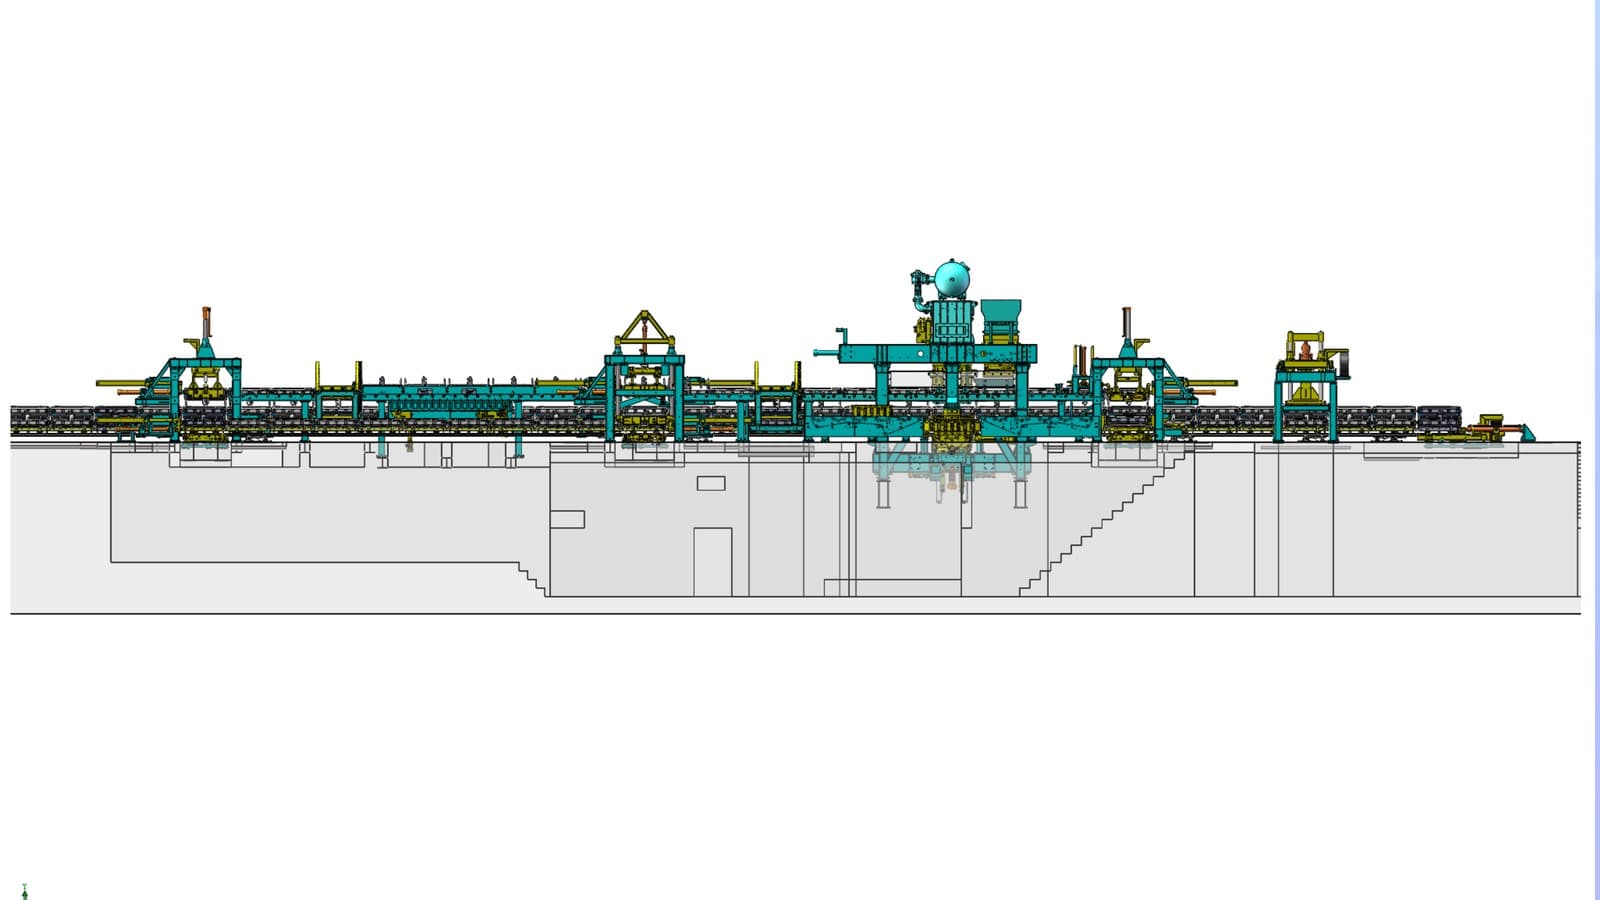
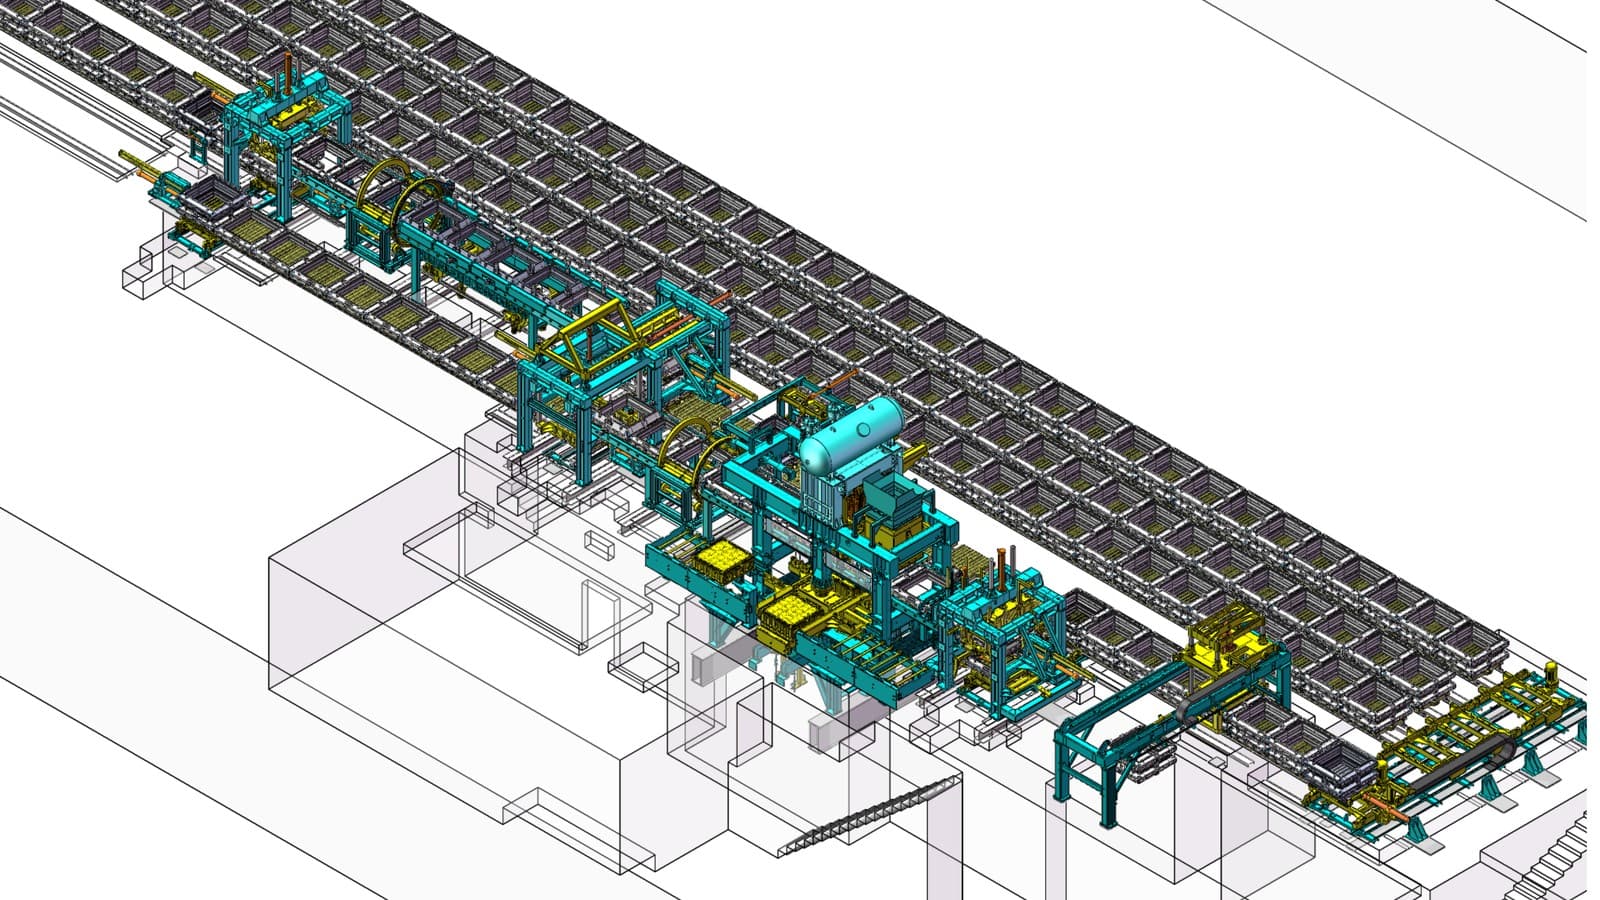
造型主机、砂箱输送与冷却区域的整体配置
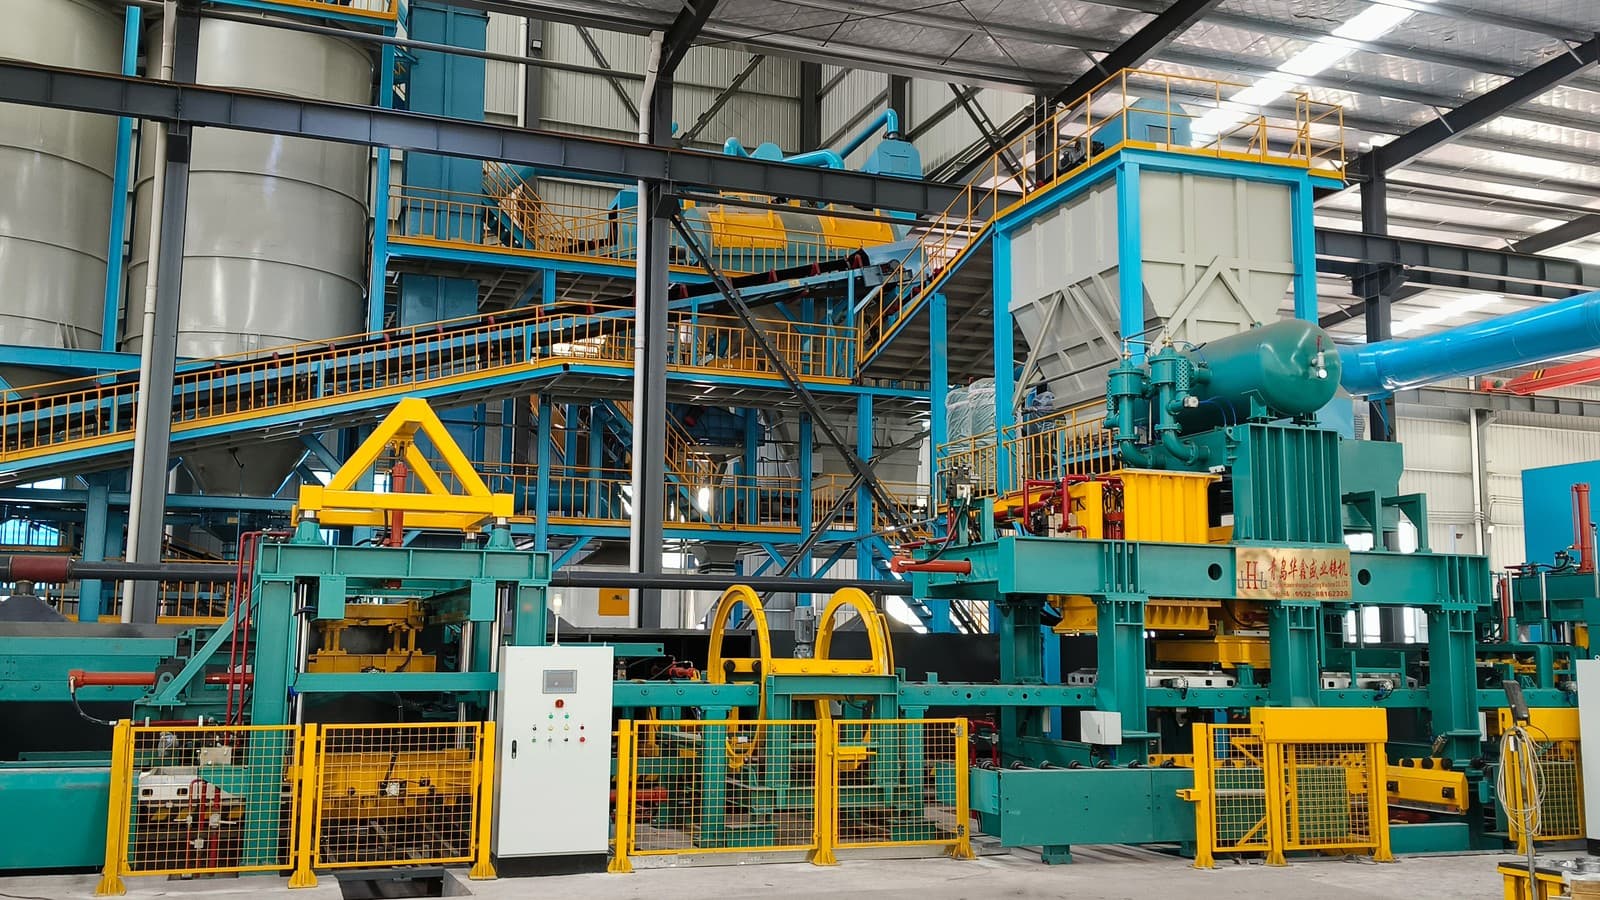
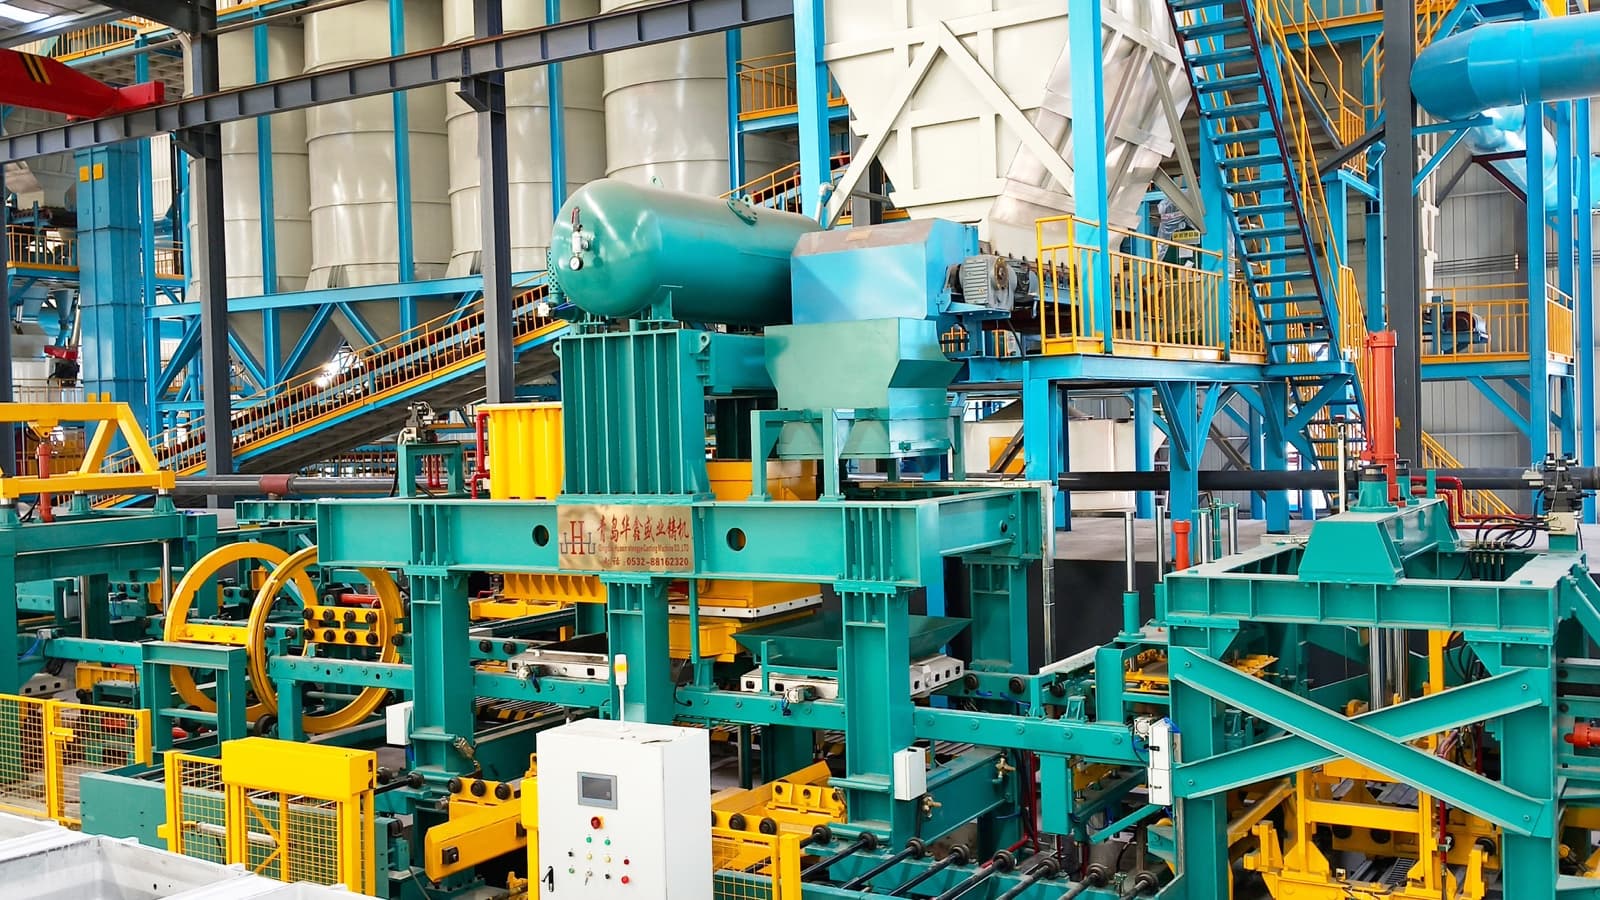
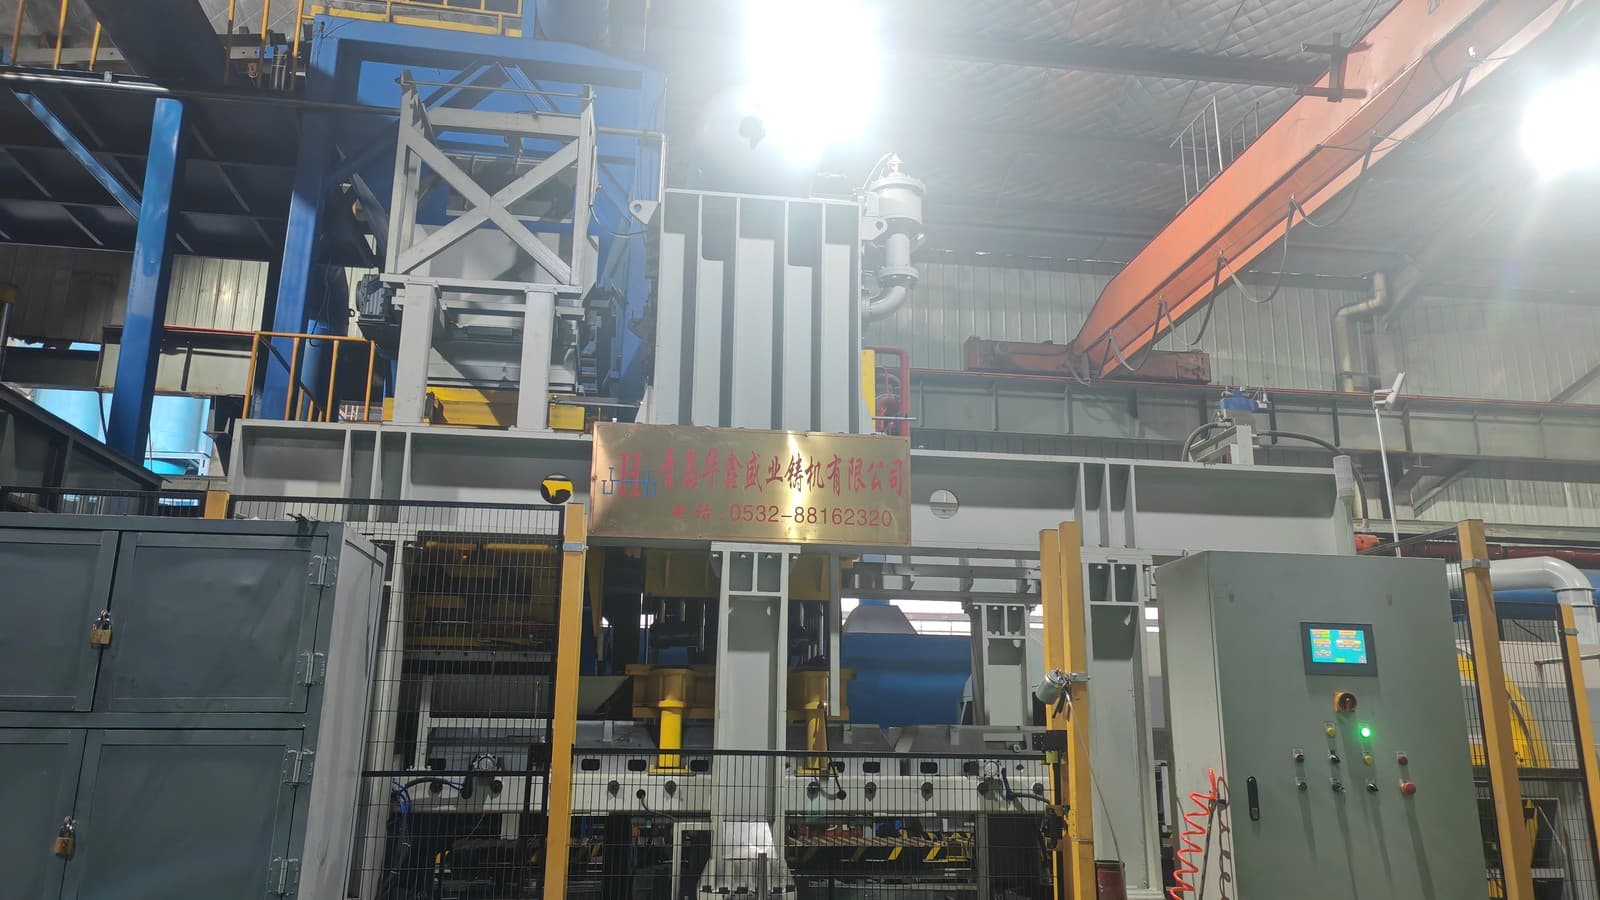
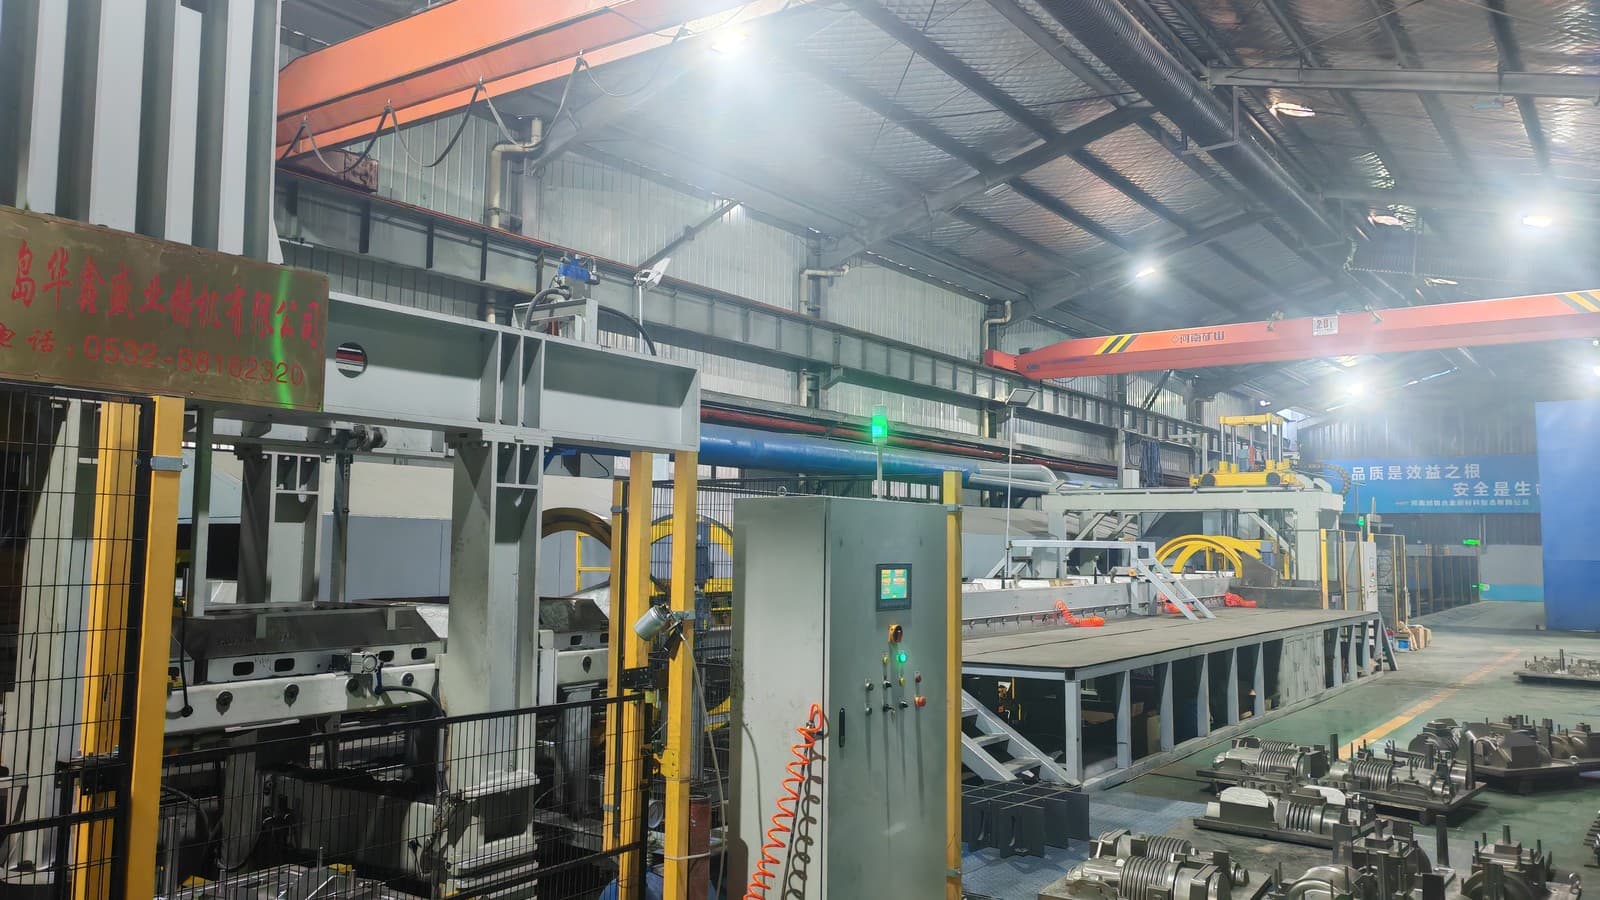
设备在实际铸造车间中的安装与配套关系
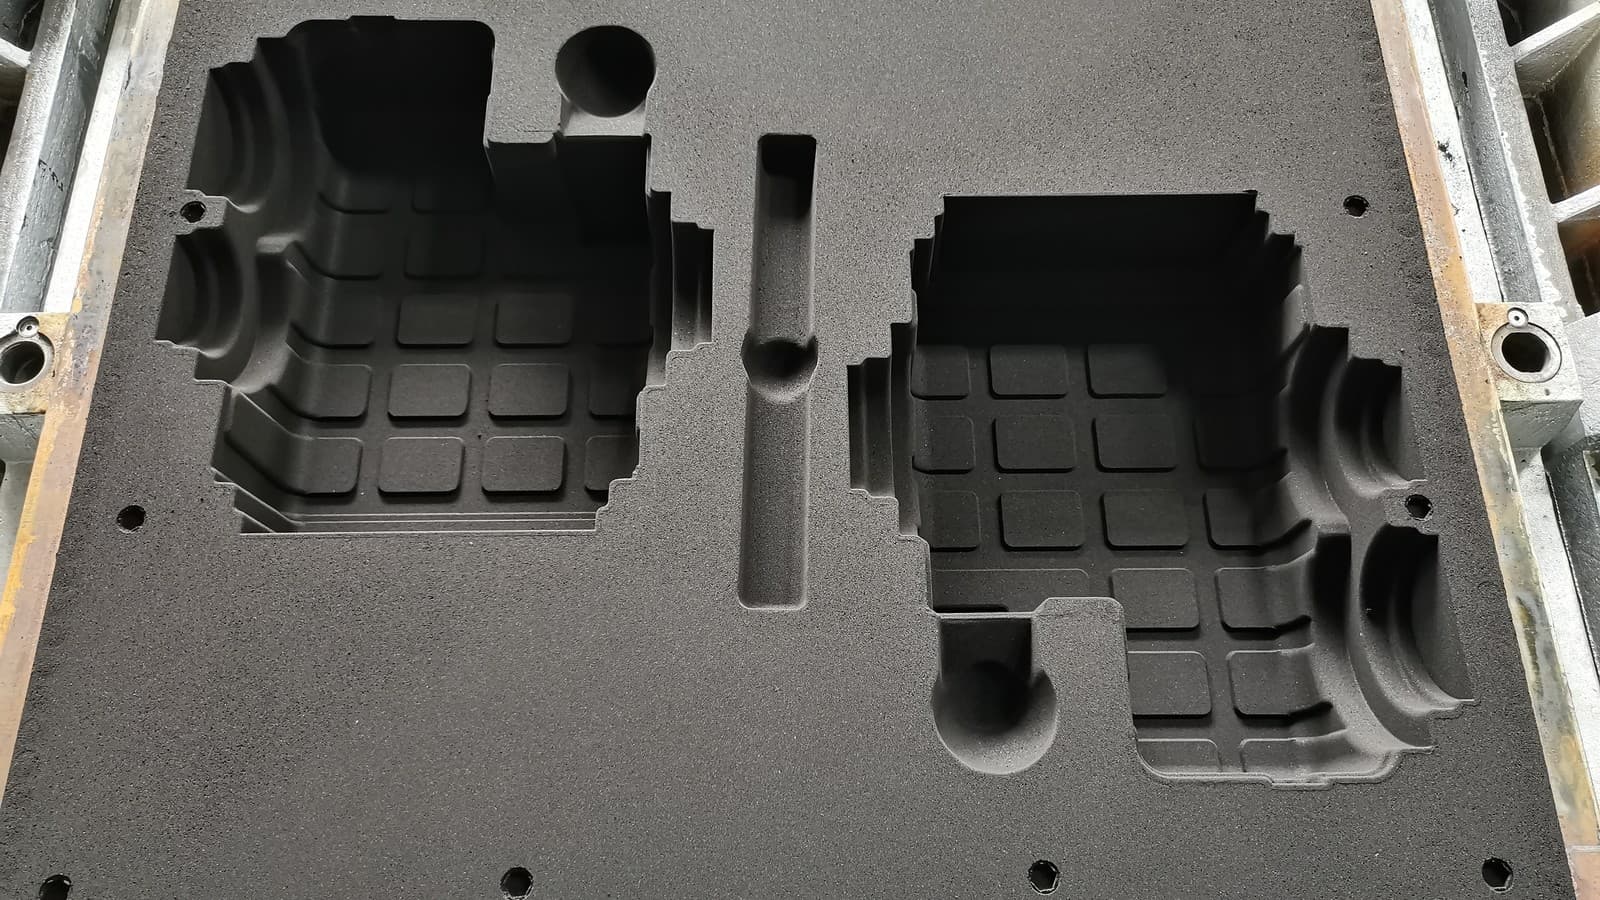
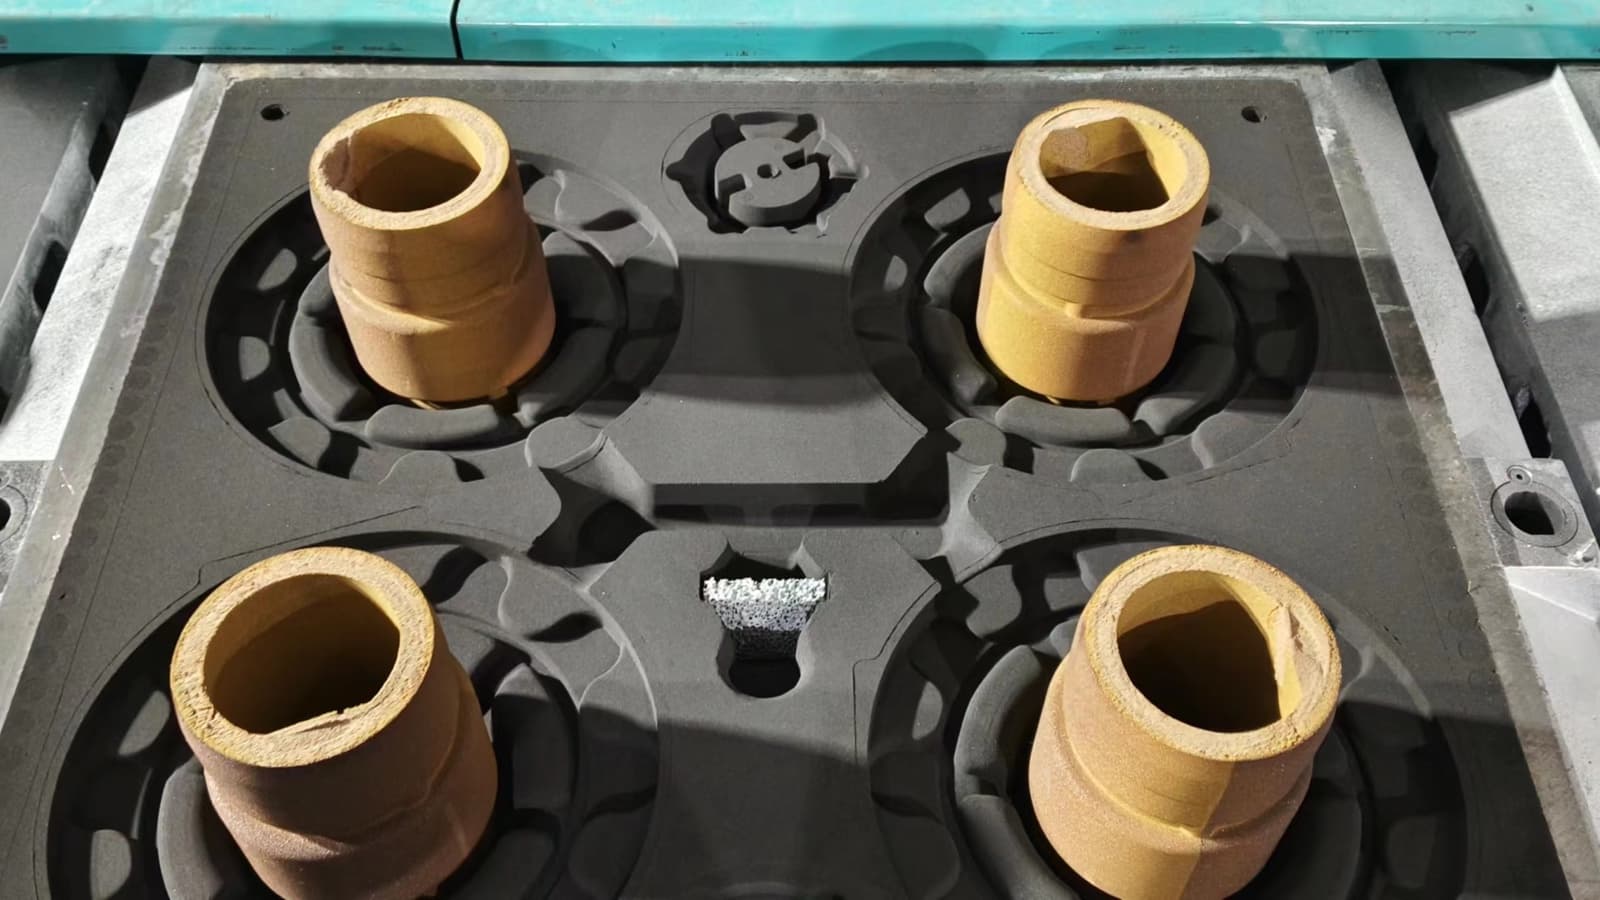
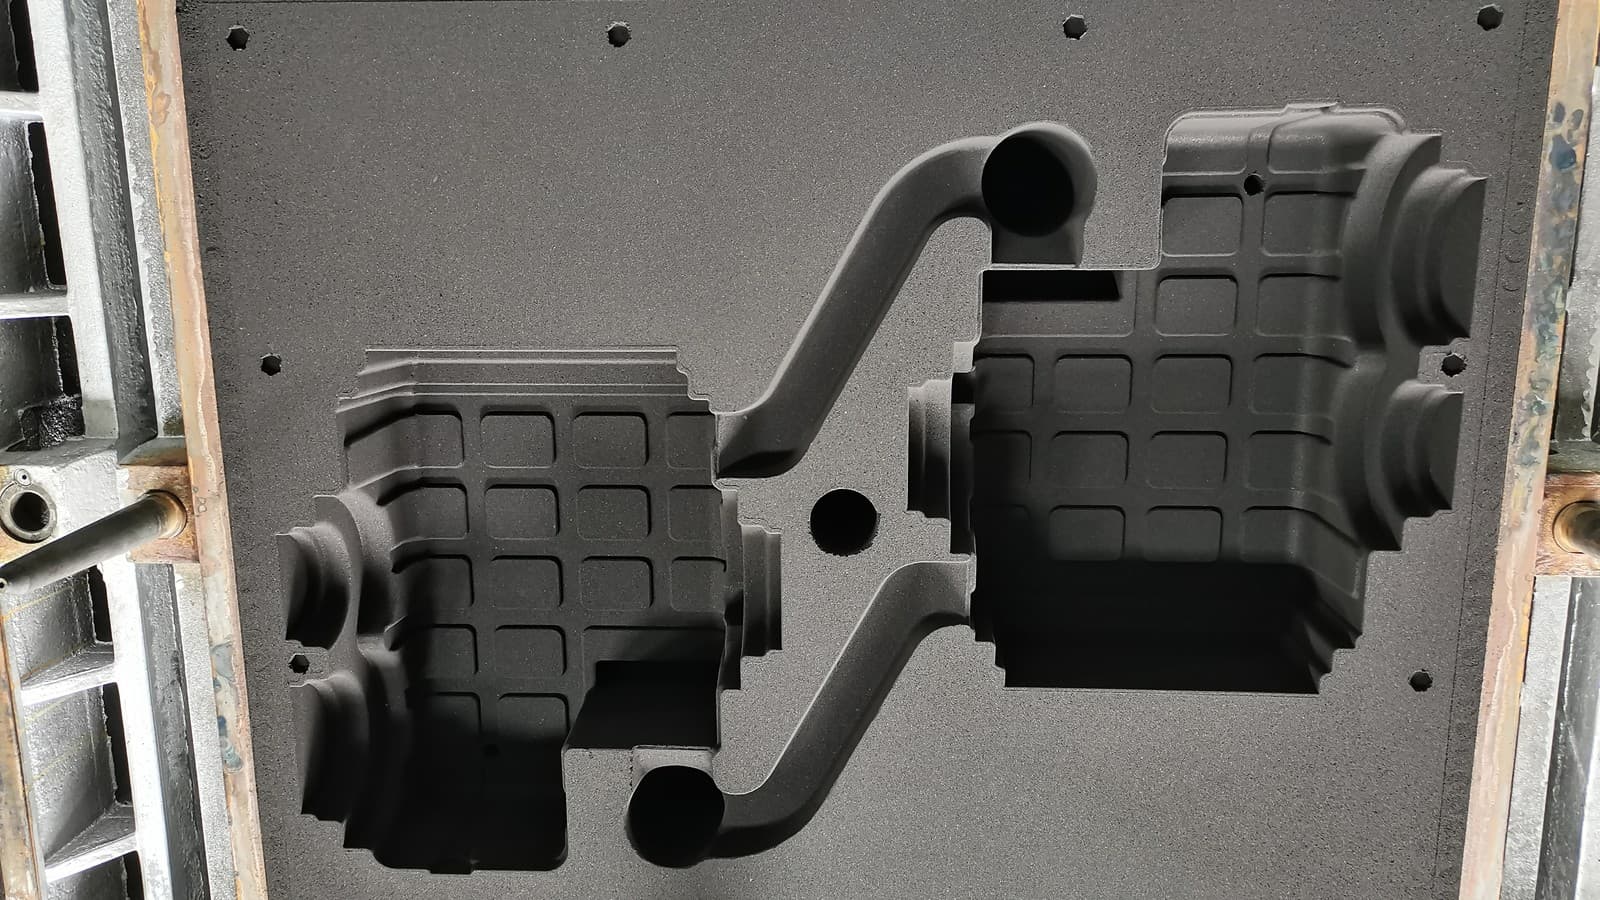
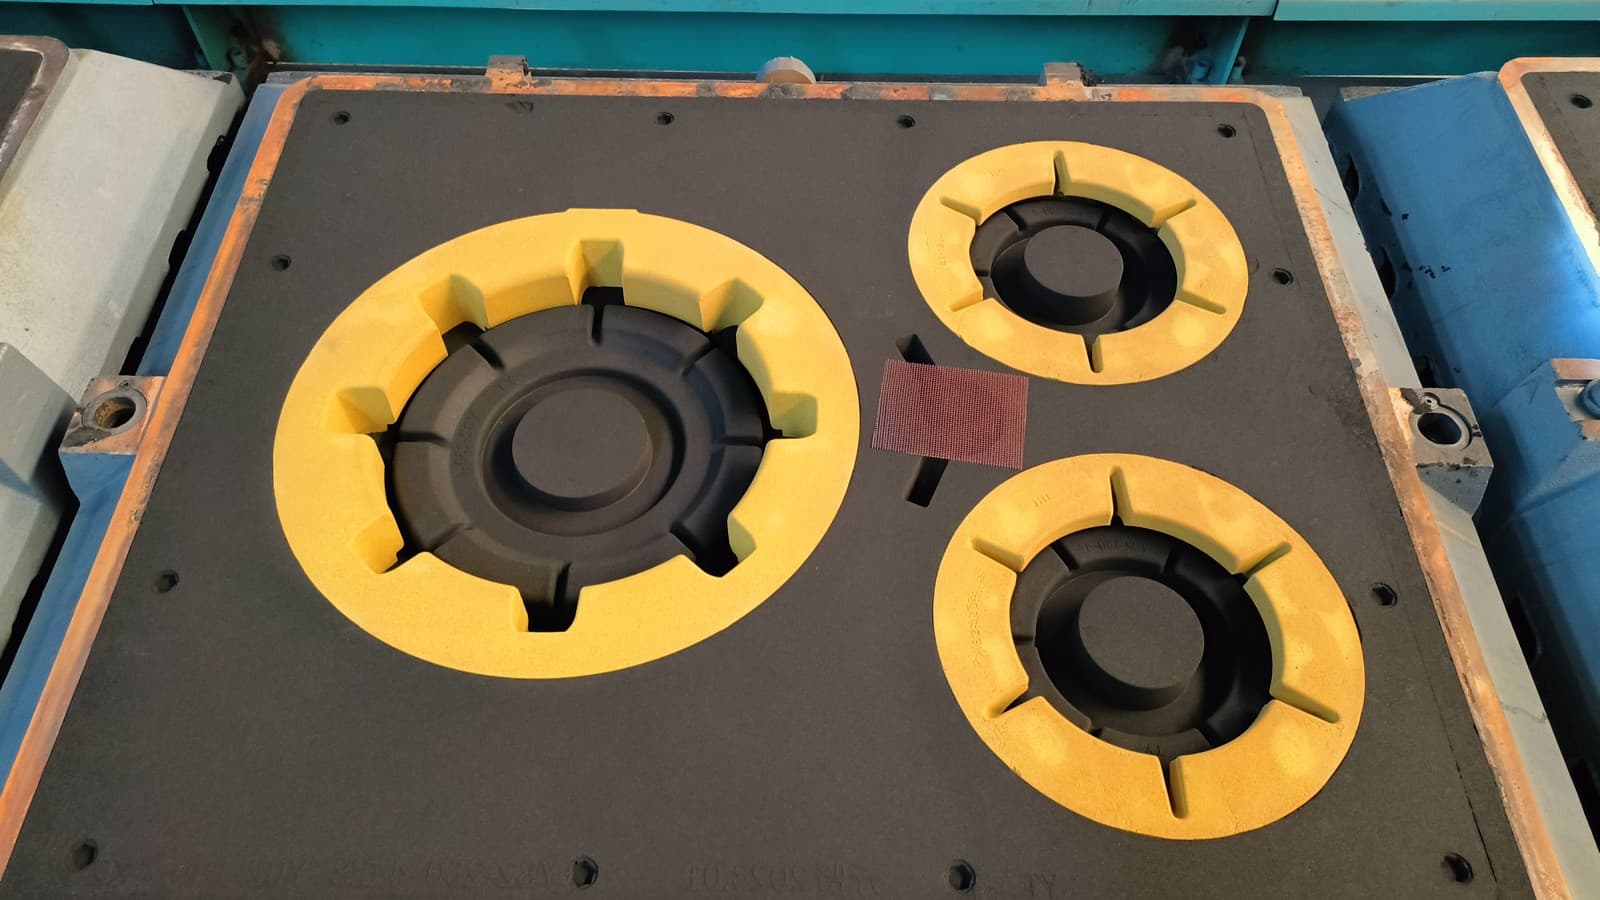
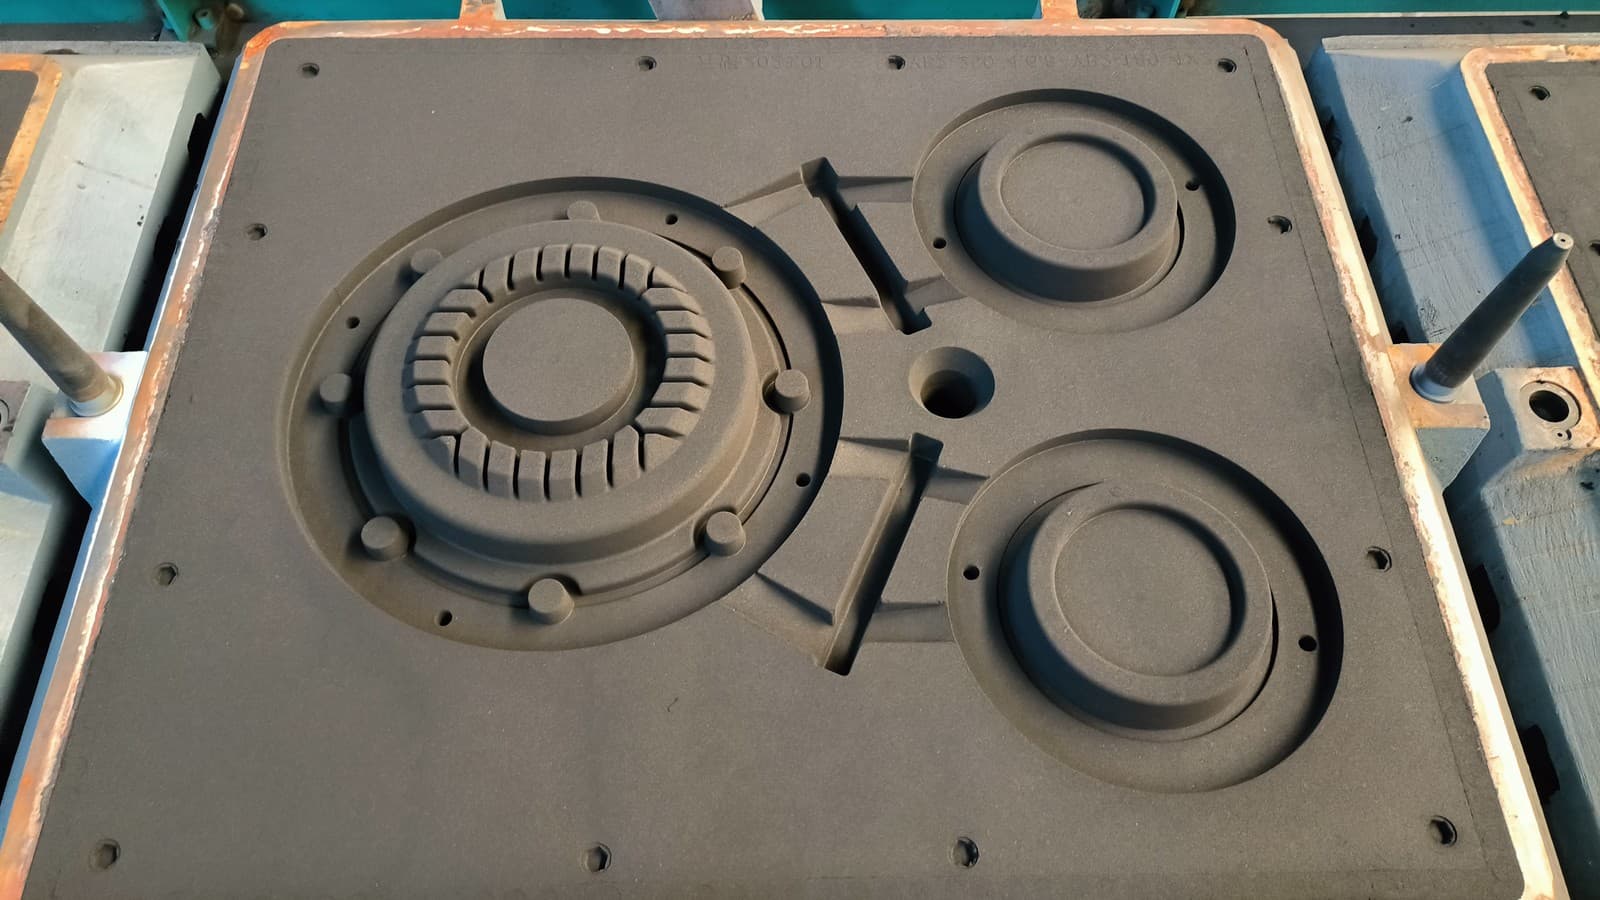
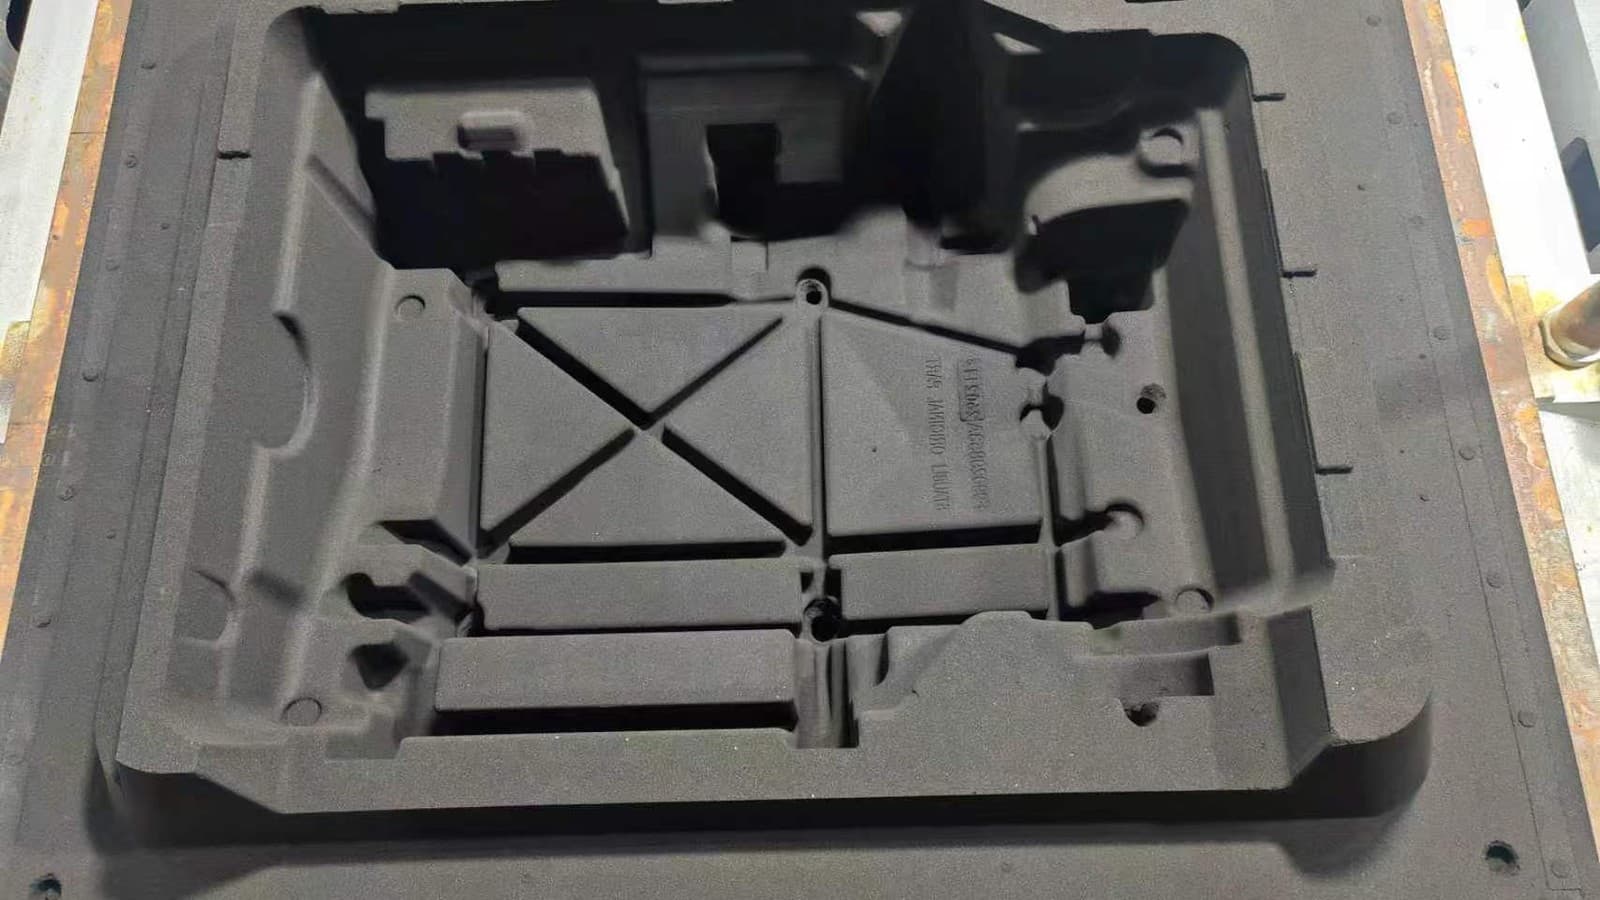
砂型表面、型腔结构与下芯状态
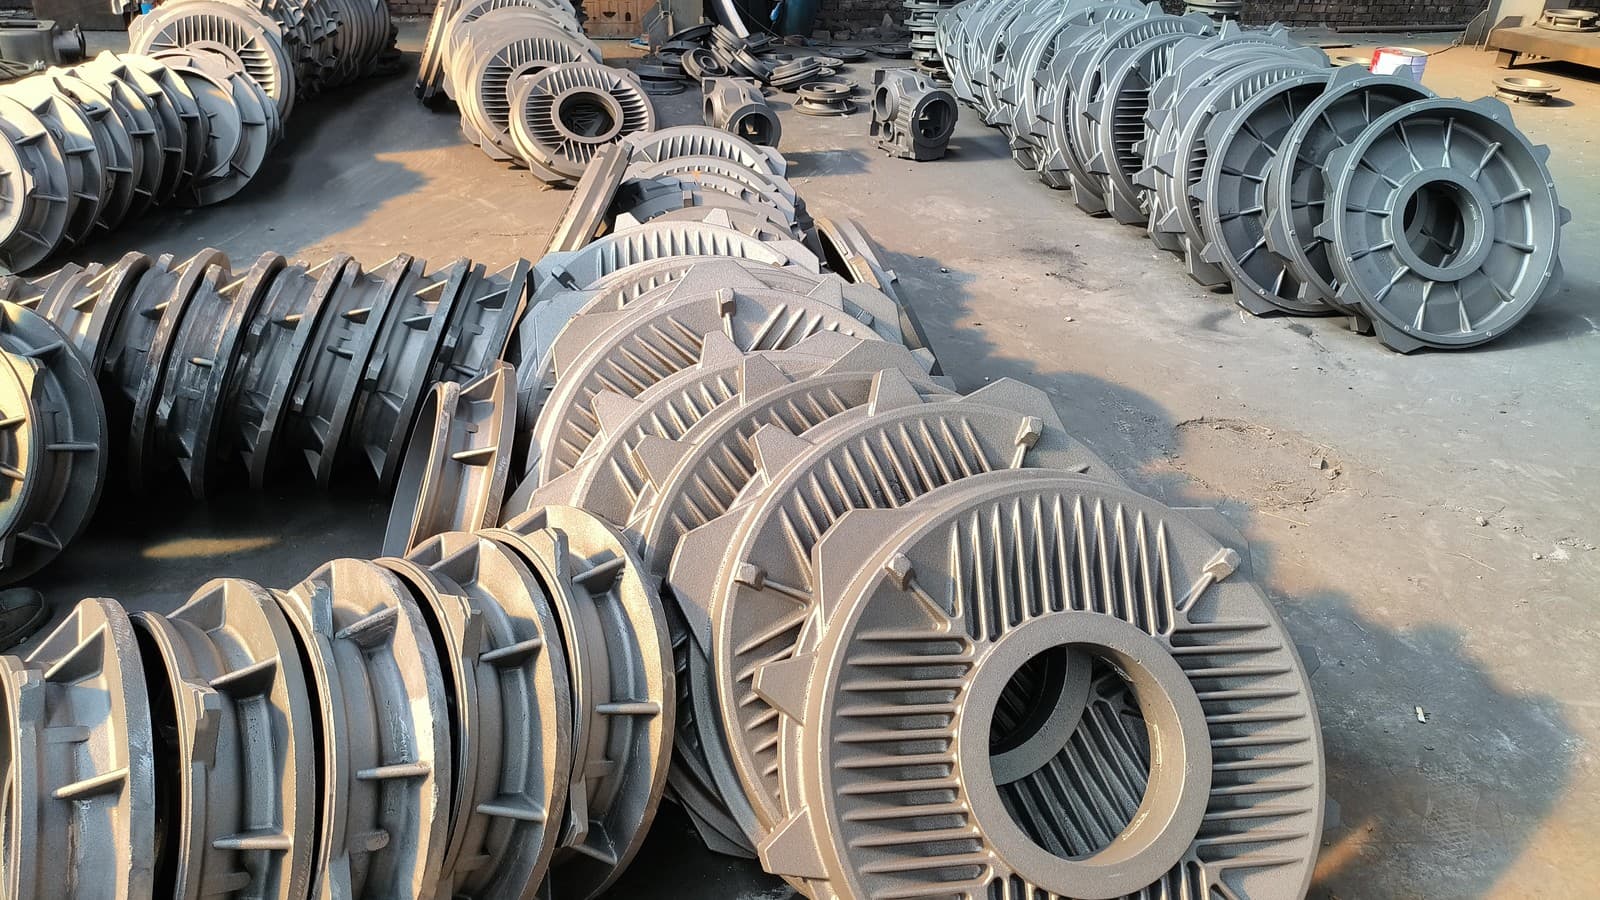
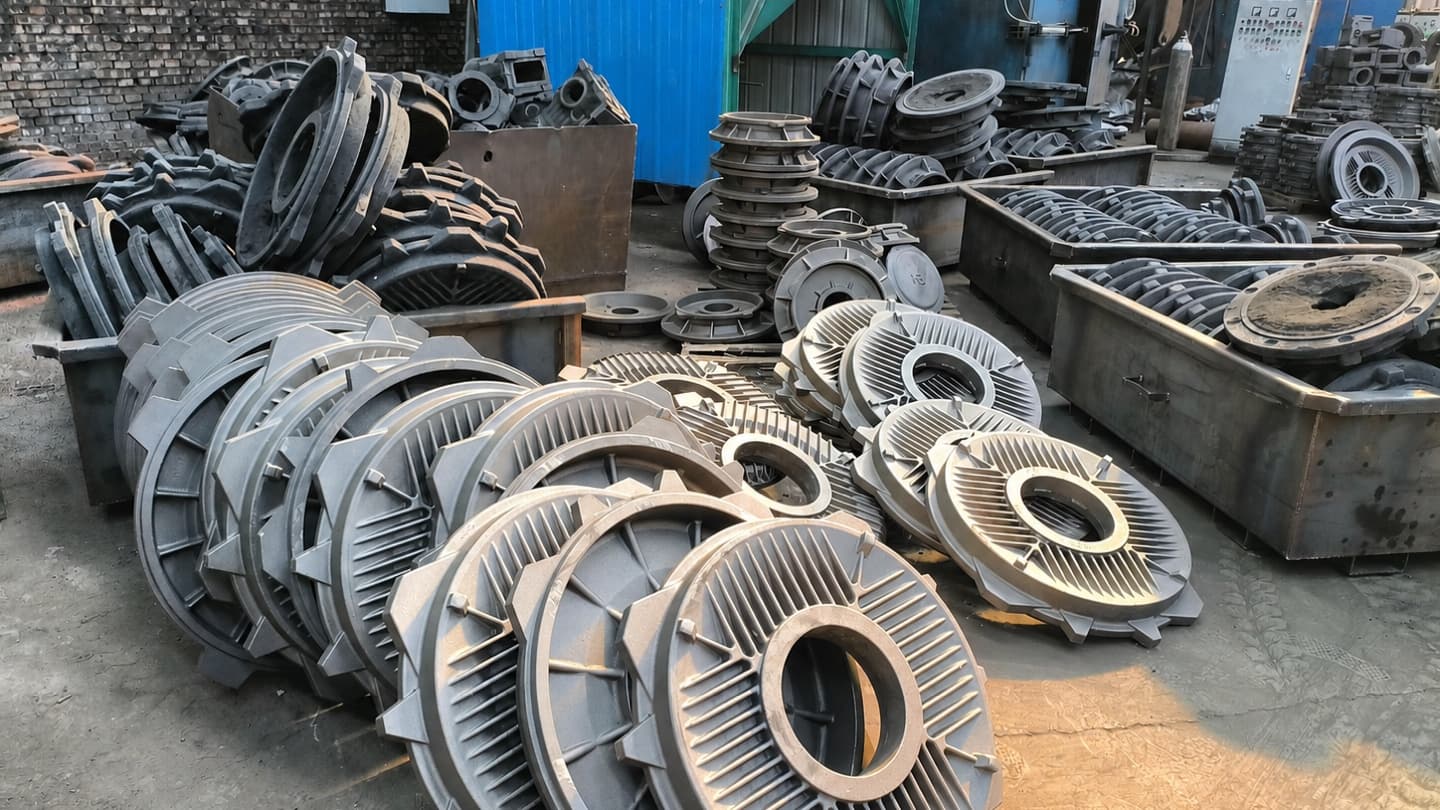
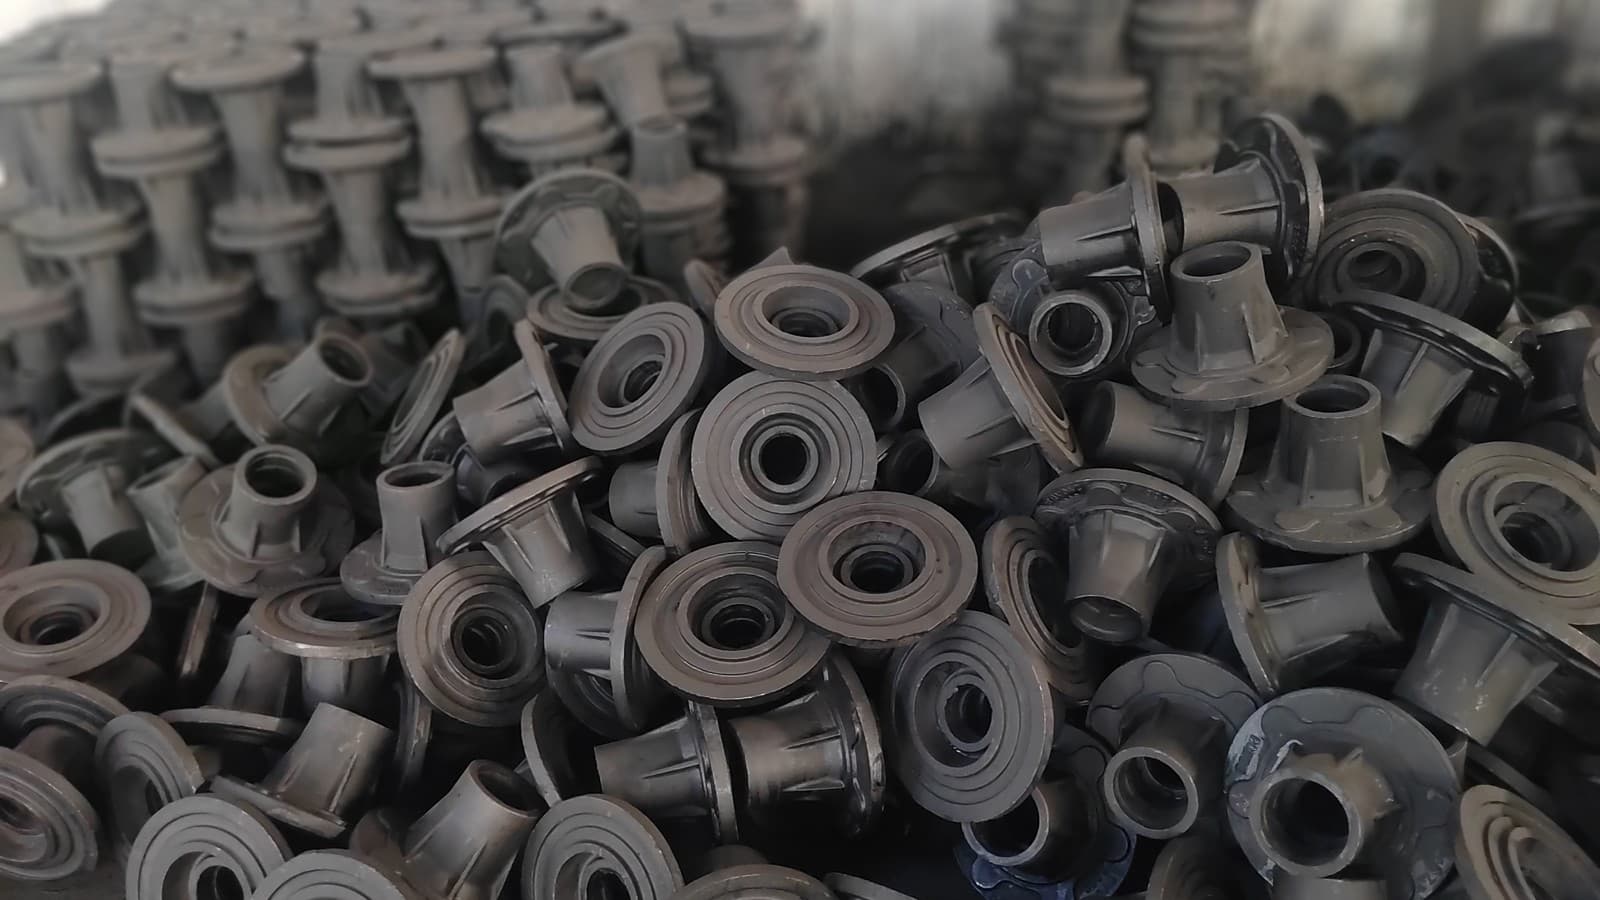
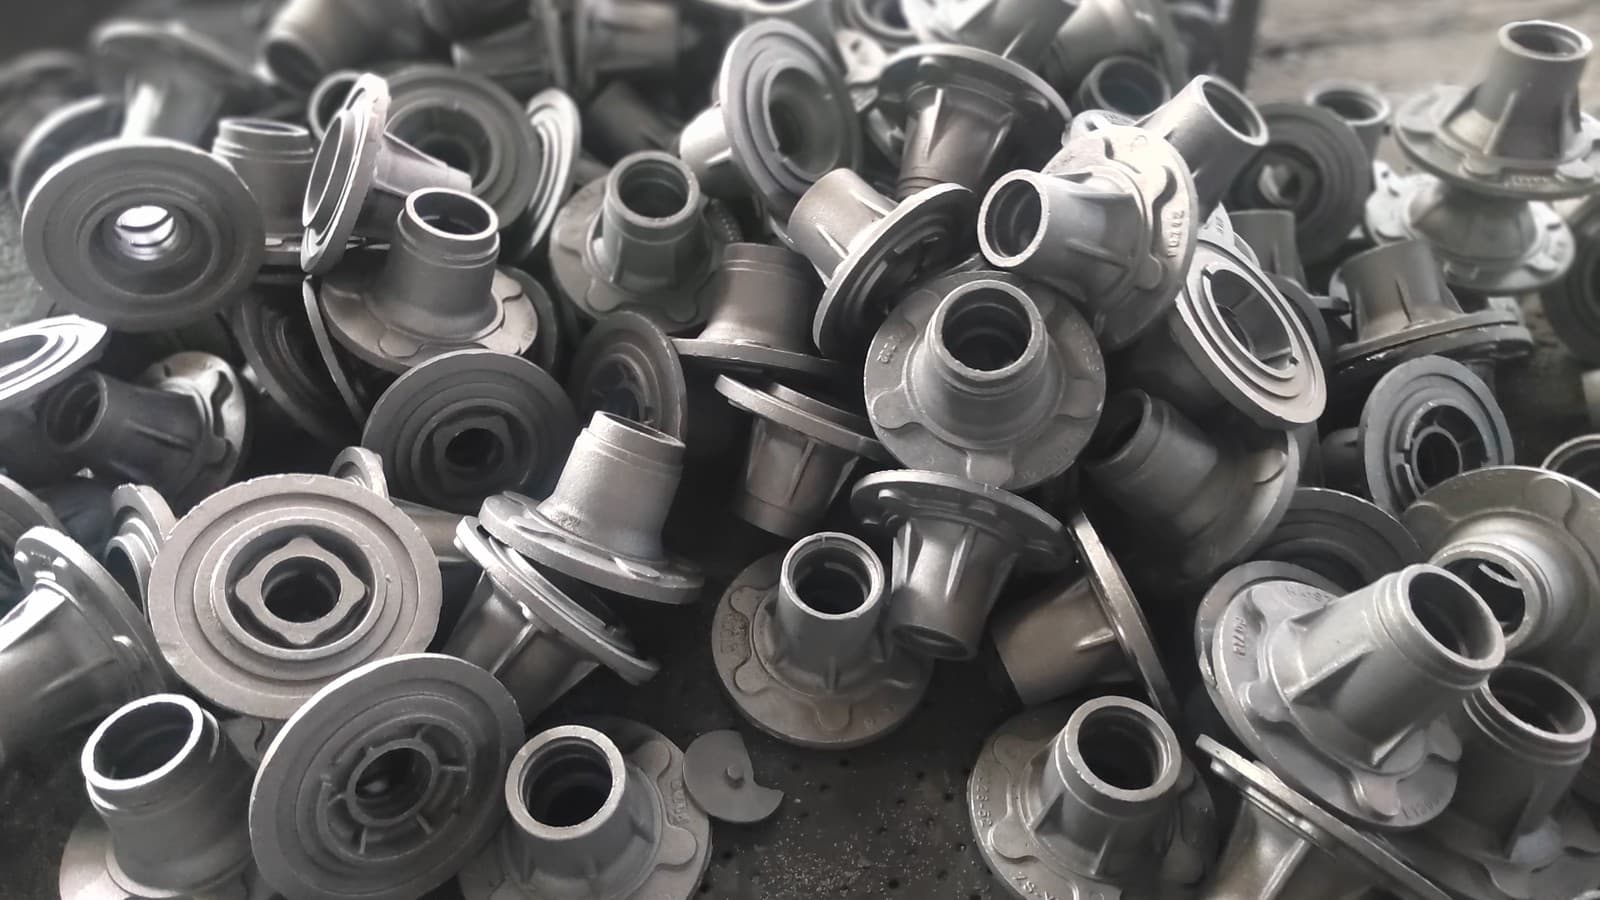
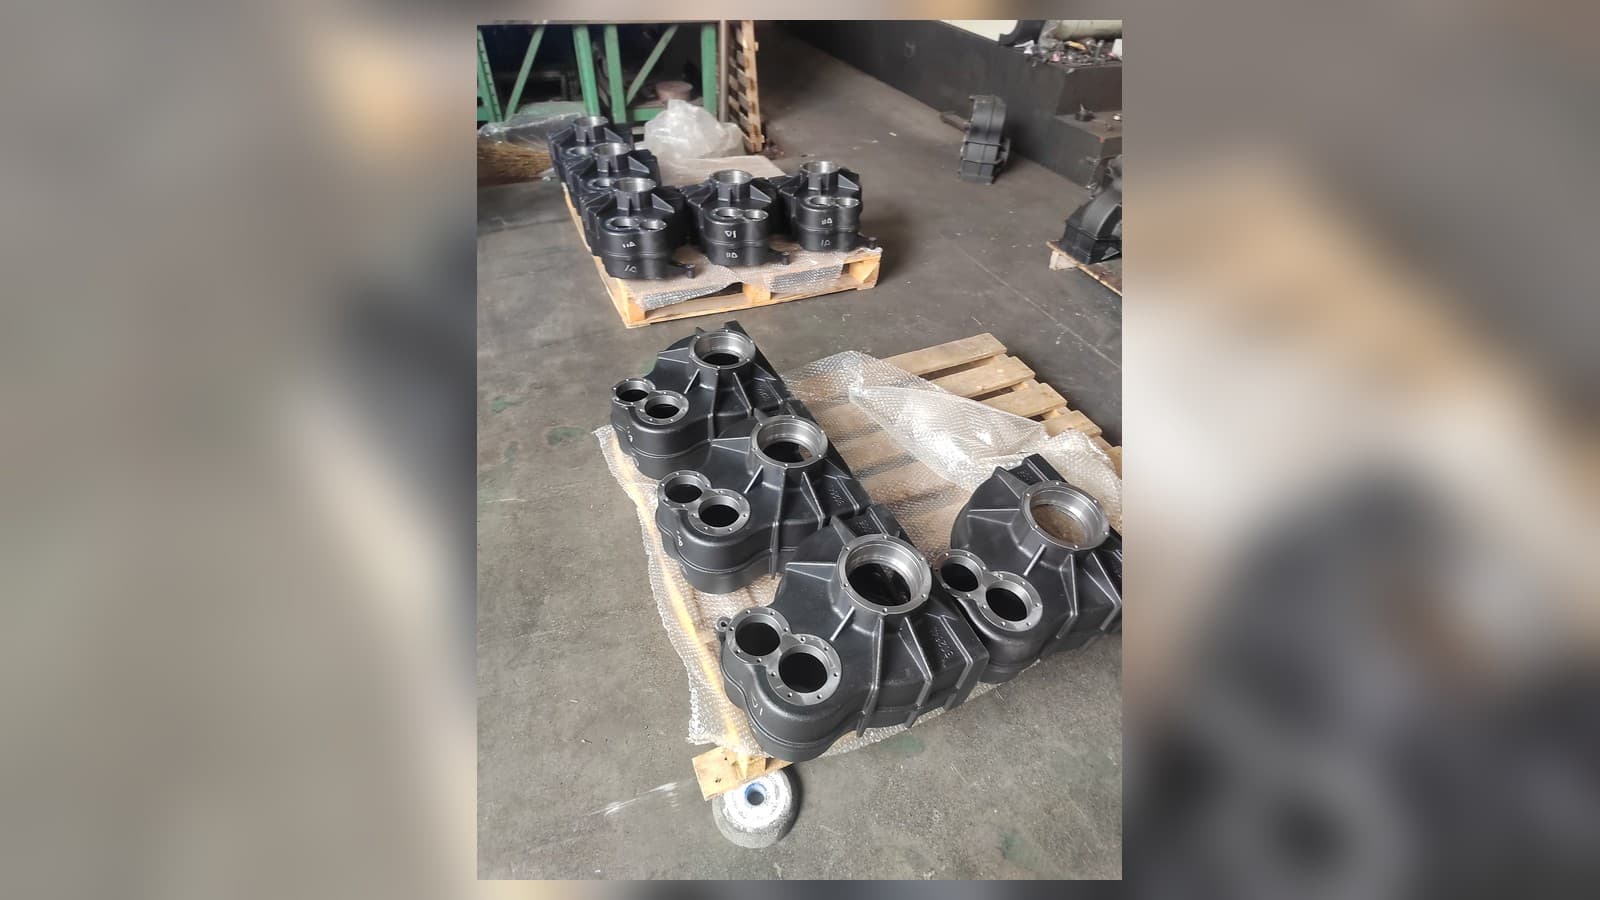
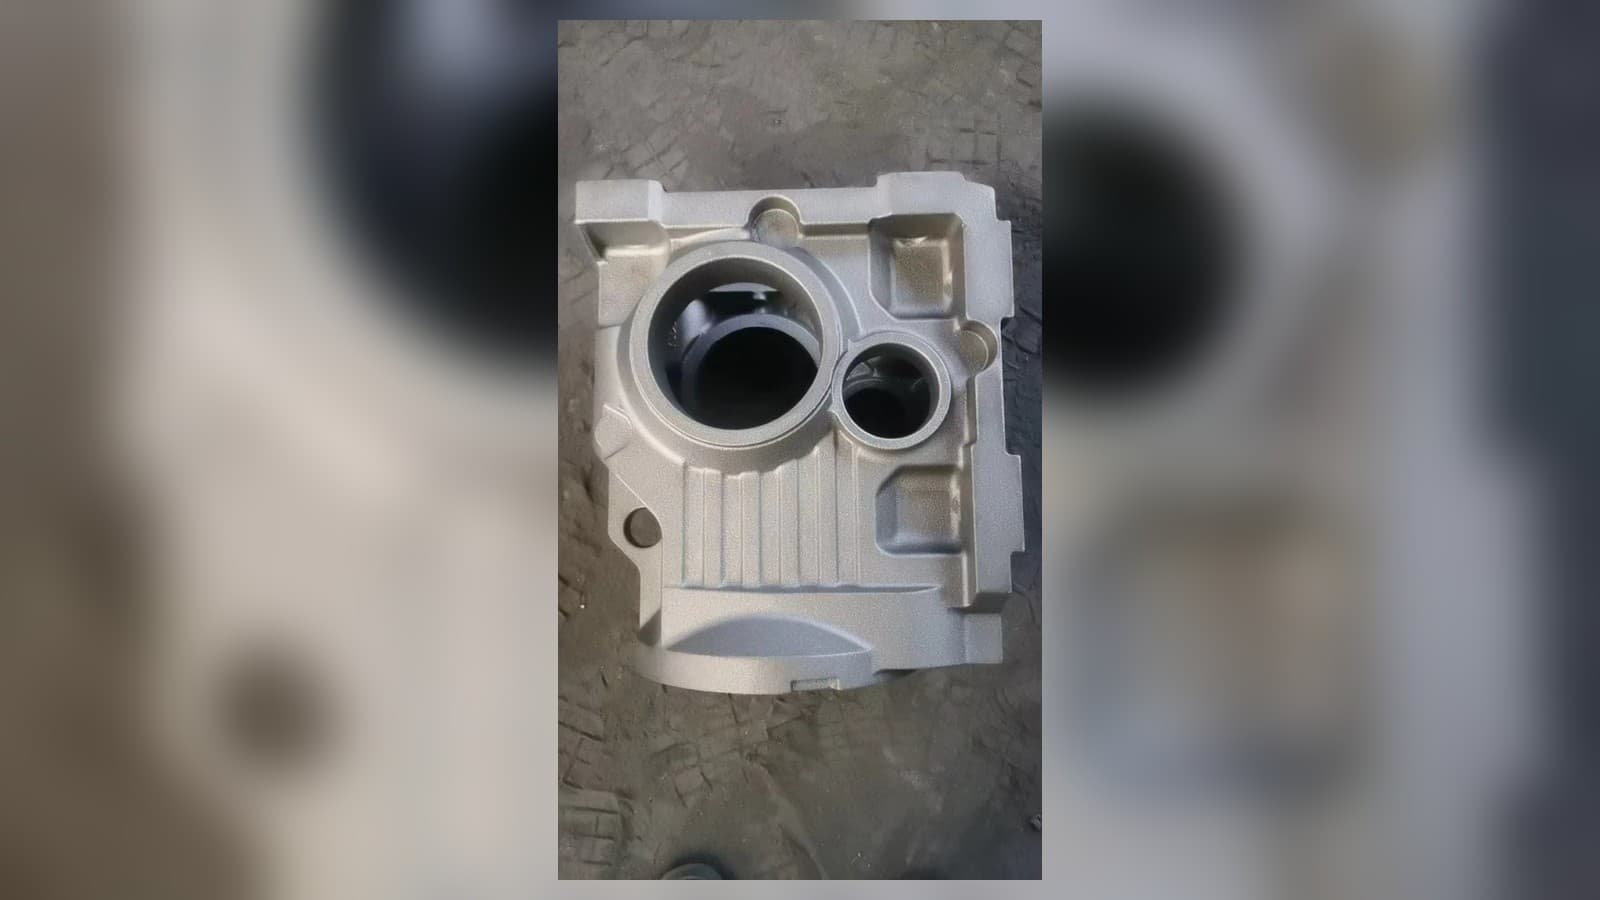
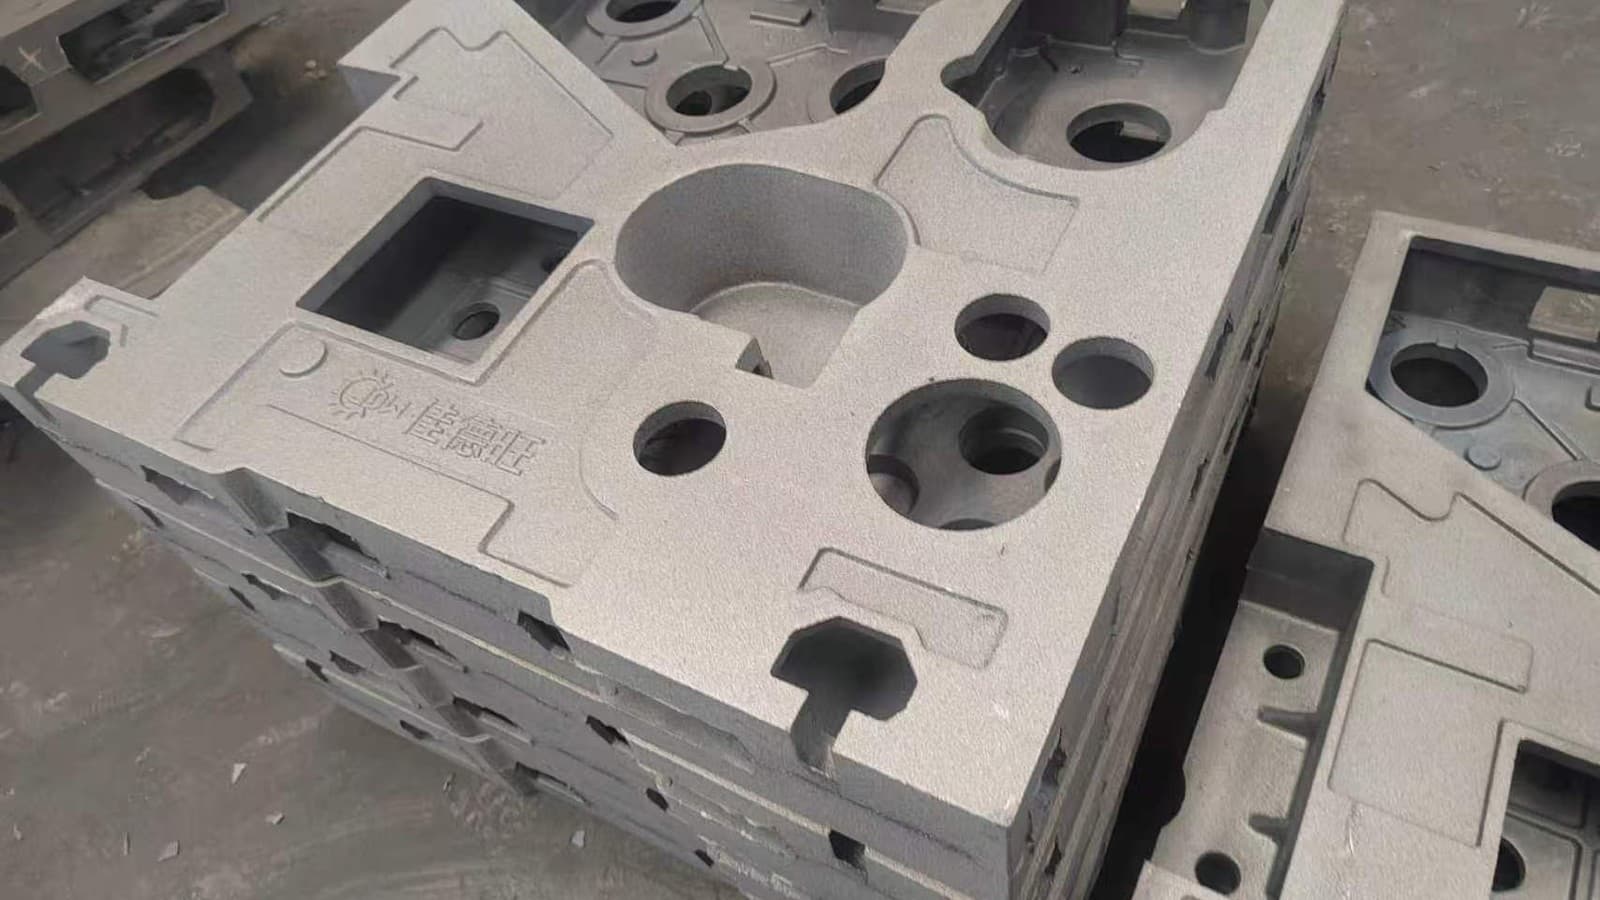
客户现场铸件的结构、表面与批量生产状态
华鑫静压造型线广泛应用于汽车零部件、电机壳体、阀门管件及机械铸件等生产领域。以下典型项目展示了不同铸件类别、砂箱尺寸及压实工艺的实际配置
† 标记数据按原始项目记录展示,尚未进行修改
买家常见问题
以下回答用于说明选型逻辑,不假设所有铸造企业采用同一套固定参数
全自动静压造型线是一种使用气流预紧实与多触头高压压实工艺制造砂型的自动化铸造生产线。整线可完成分箱、清扫、造型、起模、翻箱、下芯、合箱、浇注、冷却、捅箱和砂箱循环等工序。
适合批量生产尺寸精度和表面质量要求较高的铸件,包括汽车零部件、发动机和变速箱壳体、制动鼓、制动盘和轮毂、阀体、泵体和管件、液压件和压缩机铸件、农业及工程机械零部件、机床床身等。具体适用性需根据铸件尺寸、重量、结构、材质和生产批量评估。
主要适用于灰铸铁、球墨铸铁和其他黑色金属铸件。通过合理设计型砂工艺、浇注系统和冷却时间,也可用于部分铸钢或有色金属铸件。
普通挤压造型主要依靠机械压力压实型砂;静压造型通常先利用气流对型砂进行预紧实,再通过多触头高压压实。这种组合工艺可改善复杂部位和模样周围的紧实效果,使砂型硬度分布更加均匀。
主要优势包括砂型紧实度高且分布均匀、铸件尺寸精度和表面质量较好、适合复杂薄壁和深腔铸件、自动化程度高、生产节拍稳定、减少人工误差、适合多品种大批量连续生产,并有利于降低废品率和综合生产成本。
生产能力取决于砂箱尺寸、铸件类型、下芯时间、浇注节拍、冷却时间和自动化配置。评估产能不能只考虑造型主机理论节拍,还需综合考虑整线的浇注、冷却、落砂和砂处理能力。
需要提供铸件名称及图纸、单件重量、每箱铸件数量、年产量或班产量、每天班次、每班工作时间、预计设备利用率以及下芯和浇注时间。我们将据此计算合理节拍并预留生产余量。
可以。不同产品的造型压力、加砂量、振动参数和生产节拍可保存在控制系统中,更换产品时调用相应工艺配方。若不同铸件采用相同或兼容的砂箱规格,换型会更加方便。
可以。我司具备提供一站式服务的能力。
稳定的造型质量有助于减少因砂型紧实不均引起的涨箱、冲砂、夹砂、掉砂、尺寸偏差和表面粗糙等问题。但铸件质量还受型砂性能、模具设计、浇注系统、铁液质量和冷却工艺等因素影响。
交货周期取决于生产线规模、自动化程度、定制设备数量和外购件交期。完整静压造型线需经过工程设计、设备制造、预装配、程序调试和出厂验收,具体时间以最终技术协议为准。
安装调试周期取决于生产线长度、设备数量、现场基础条件和客户配套工程完成情况。设备到达前,客户需按照基础图完成厂房、地坑、供电、供气、除尘和其他公用工程准备。